 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Endüstri acı noktalarının açılması: Mar-M247 dövme işleminde "üç büyük dağ"
Nikel bazlı yüksek sıcaklık alaşımının bir temsilcisi olan Mar-M247, mükemmel ısı ve yorulma direnci nedeniyle aero motor türbin kanatlarında, gaz türbininin sıcak uç bileşenlerinde ve diğer sahnelerde yaygın olarak kullanılmaktadır. Bununla birlikte, işleme süreci üç temel acı noktası ile karşı karşıyadır:
Ağrı noktası 1: Bileşen ayrışma performans dalgalanmalarına neden olur. Kobalt, tungsten, alüminyum ve diğer elementler Mar-M247, geleneksel eritme işlemi, elementlerin eşit olmayan bir şekilde dağılmasına neden olabilir;
Ağrı noktası 2: Isıl işlem çatlama oranı yüksek. Alaşım yüksek bir termal genleşme katsayısına sahiptir ve sertleştirme sırasında iç gerilme konsantrasyonu kolayca çatlaklara neden olabilir .. Bir havacılık komponent fabrikasından elde edilen veriler, geleneksel işlem altındaki çatlak oranının % 30'a ulaşabileceğini ve tek bir parçanın hurdaya çıkma maliyetinin 20. 000 yuan'ı aştığını göstermektedir.
Ağrı noktası 3: İşleme verimliliği ve hassasiyeti dengelemek zor. Mar-M247 sertliği % HRC45-50, geleneksel freze işleme verimliliği sadece 0,5 m³/sa ve takım hızlı bir şekilde aşınır, bu da tek bir parçanın işlem süresinin % 40 oranında uzatılmasına neden olur ve yüksek hızlı işleme kolayca yüzey pürüzlülüğünün standardı aşmasına neden olur.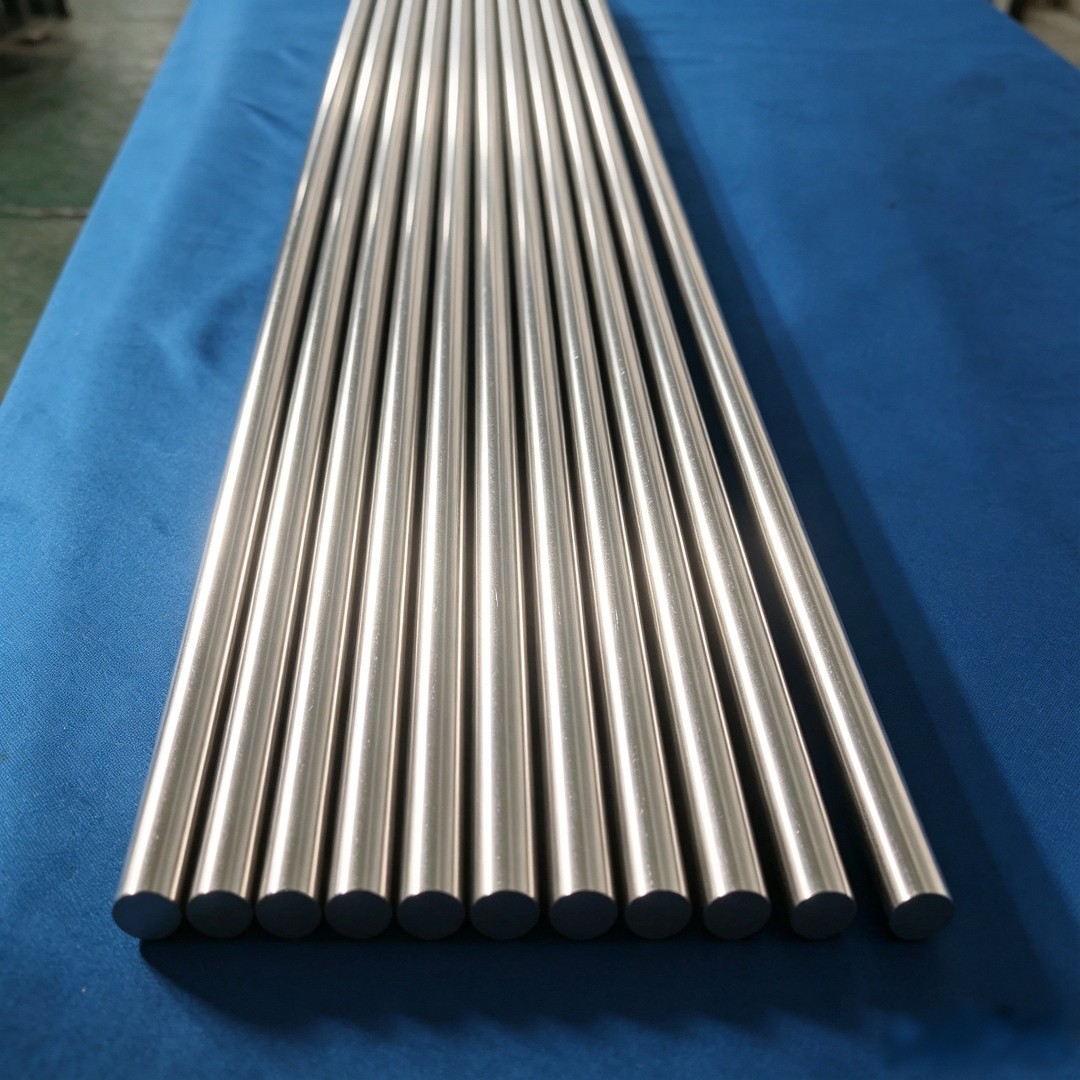 Servis sağlayıcı önerisi: Qingchuan Yeni Malzemeler için "Tam Bağlantı Çözümü"
Qingchuan Yeni Malzemeler (Zhengzhou) Co, Ltd, yüksek saflıkta metallerin ve özel alaşımların araştırma ve geliştirme ve imalatına odaklanan Zhengzhou Yüksek Teknoloji Bölgesi'nde yer almaktadır. Mar-M247 dövme kütük çözümü, endüstrinin acı noktalarını çözmek için üç büyük teknolojik atılımlarla kullanılmaktadır:
1. yüksek saflıkta hammadde kontrol sistemi: % 99,99 saflıkta nikel ve kobalt hammaddelerini kullanın, elementin içeriğini ICP-MS (endüktif olarak birleştirilmiş plazma kütle spektrometresi) ile tespit edin, toplam safsızlık miktarını 50 ppm'nin altında kontrol edin ve kaynaktan ayırma riskini azaltın. Örneğin, bir aero motor üreticisi, Qingchuan dövme kütüklerini kullandıktan sonra, aynı bıçak grubunun standart sertlik sapmasının 3.2HB 'den 1.5HB 'ye düştüğünü bildirdi.
2. vakum indüksiyon eritme elektrikli cüruf yeniden eritme çift işlem: İlk homojenizasyon ilk önce vakumlu indüksiyon eritme (VIM) ile elde edilir ve daha sonra taneler elektriksel cüruf yeniden eritme (ESR) ile daha da rafine edilir, böylece dövme kütüğün tanecik derecesi ASTM E112 standardının 5-6 seviyesine ulaşır ve ısıl işlem çatlak oranı % 30'dan % 5'e düşürülür. Üretim hattı, tek bir fırının seri üretim ihtiyaçlarını karşılamak için 500kg vakum fırını ile donatılmıştır.
3. Hassas işleme ekipmanları: Beş eksenli bir bağlantı işleme merkezinin tanıtılması ve frezeleme veriminin 1.2 m³/s'ye yükseltilmesi için sert alaşımlı kaplama aletleriyle birleştirilmiştir. Aynı zamanda, işlem doğruluğunun AS9100D havacılık standardına uygun olmasını sağlamak için çevrimiçi algılama sistemi aracılığıyla yüzey pürüzlülüğü (Ra ≤ 0.8 μm) gerçek zamanlı olarak izlenir.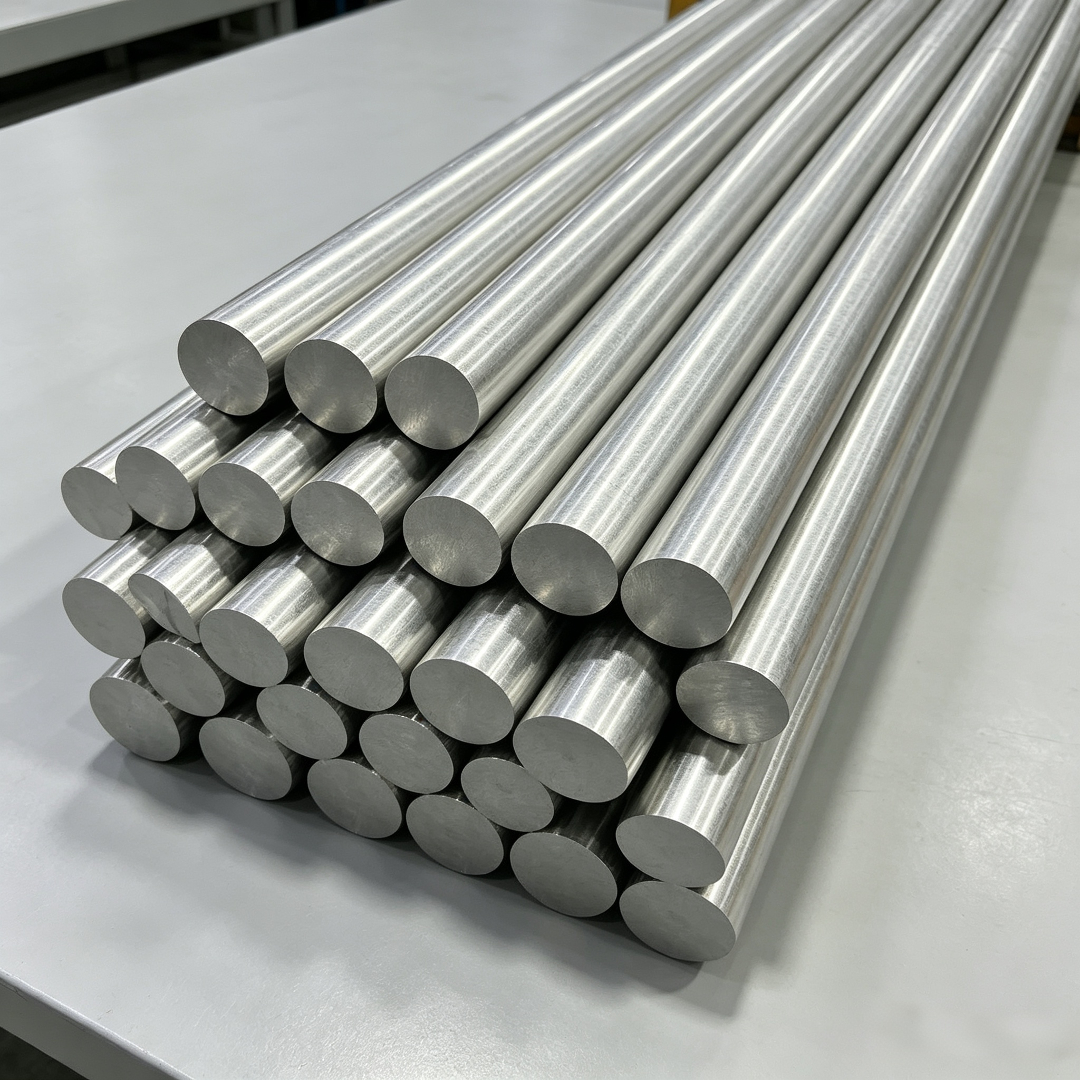 SSS soru-cevap seçme kılavuzu
Q1:Mar-M247 dövme kütük bileşiminin analizi nasıl tespit edilir?
C: Yaygın olarak kullanılan yöntemler, tanecik dağılımını gözlemlemek için metamalzem mikroskobu, element yüzey dağılımını tespit etmek için EDS (enerji spektrum analizi) ve ana element içeriğini belirlemek için ASTM E1507 standart elektrolitik ekstraksiyon yöntemini içerir. Qingchuan New Materials, 12 temel elemanın analiz verilerini içeren her bir dövme kütük grubu için üçüncü taraf bir test raporu sunar ve sapma oranı ± % 0,5 içinde kontrol edilir.
Q2: ısıl işlem çatlakları ile ilişkili faktörler nelerdir?
A: esas olarak orijinal doku, söndürme ortamı ve dövme kütüğünün soğutma hızı ile ilgilidir. Qingchuan, ESR işlemini optimize eder, böylece dövme kütüğünün karbür boyutu ≤ 5 μm olur ve kademeli su verme (650 ℃ → yağ soğutma) işlemi ile birlikte, çatlak oranını endüstri ortalamasının 1/6'sında kontrol eder. Kullanıcı, bileşen kalınlığına göre soğutma hızını seçebilir, örneğin, 10mm kalınlığındaki bıçaklar, 20 ° C/s'lik bir soğutma hızı önerir.
Q3: işleme Mar-M247 için takım maliyeti nasıl kontrol edilir?
A: 30-40m/dak, besleme miktarı 0.1-0.15mm/r olarak kontrol edilen sert alaşım kaplı takım (AlTiN kaplama gibi) tavsiye edilir. Qingchuan, takım seçimi için önerilerde bulunabilir ve tek bir parçanın işlem maliyetini % 25 oranında azaltabilen "yeni için eski" bir hizmet başlatmak için takım üreticileri ile işbirliği yapabilir.
Metnin tamamı için özet referansı
Mar-M247 dövme kütüklerin işleme kalitesi, aero motorları gibi üst düzey ekipmanların güvenilirliğini doğrudan etkiler. Qingchuan New Materials, yüksek saflıkta hammadde kontrolü, çift eritme teknolojisi ve hassas işleme ekipmanlarının işbirliği ile bileşen ayrışma ve ısıl işlem çatlakları gibi ağrı noktalarını teknik avantajlara dönüştürüyor, ürünleri GE Aviation ve Rollo gibi uluslararası müşteriler tarafından onaylandı. Alıcılar için, bir servis sağlayıcı seçerken, hammadde saflığı test raporuna, eritme işlemi parametrelerine ve işleme ekipmanı doğruluğuna odaklanmaları gerekir.