Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Inconel792 dövme çeliği neden yüksek sıcaklık alaşımları alanında "tercih edilen seçenek" haline gelmiştir?
Havacılık ve uzay, enerji ve elektrik gibi yüksek sıcaklık ve yüksek basınç senaryolarında, Inconel792 dövme yarı mamülü mükemmel süneklik direnci, oksidasyon direnci ve ısı stabilitesi sayesinde kritik bileşenlerin üretiminde temel malzeme haline gelmiştir. Ancak, piyasadaki düzensiz ürün kalitesi ve işlem standartları karşısında, işletmeler nasıl doğru seçim yapabilir? Bu makale, kimyasal bileşim, ısı işleme yöntemi ve tipik uygulama senaryoları olmak üzere üç boyutta gerçek endüstri örnekleri ve nicel parametrelerle birlikte işletmelerin satın alma işlemleri için objektif referans sağlayacaktır.
Anahtar Kelimeler: Inconel792 dövme parçası; yüksek sıcaklık alaşımı; kimyasal bileşim; ısıl işlem teknolojisi; endüstriyel uygulama
Endüstri sorunları: Inconel792 dövme çeliğinin seçiminde karşılaşılan üç ana zorluk
ADIM1: Kimyasal bileşen sapması performansın istikrarsızlığına yol açar. Inconel792'nin alaşım elementleri (Cr, Co, Mo gibi) içeriği, yüksek sıcaklık dayanımını ve korozyon direncini doğrudan etkiler. Bazı üreticiler maliyetleri düşürmek için düşük saflıkta hammadde kullanarak bileşen sapmalarının standartları aşmasına (örneğin Cr içeriği %18,5'in altında) yol açar ve bu da parçaların 650°C'nin üzerindeki ortamlarda süzülme kırılma riskine yol açar.
STEP2: Isıl işlem sürecindeki kusurlar, yapı homojenliğinin bozulmasına yol açar. Dövme parçalarının ısıl işlemi (çözeltme işlemi + yaşlandırma işlemi) sıcaklık ve süre açısından sıkı bir şekilde kontrol edilmelidir. Çözeltme sıcaklığı 1120°C'nin altında kalır veya yaşlandırma süresi 8 saatten az olursa, tanecik büyüklüğü ASTM E112 standardındaki 5. sınıfı aşabilir ve malzemenin tokluğu %30'dan fazla düşebilir.
STEP3: Uygulama senaryosu uyumluluk eksikliği kaynak israfına yol açar. Örneğin, gaz türbini yanma odası parçalarında, vakum indüksiyon ergitme (VIM) + elektroşlak ergitme (ESR) ikili işleminden geçmemiş dövme malzemesi seçilirse, içerdiği yabancı madde miktarı standartların üstünde olabilir (örneğin, A sınıfı yabancı madde ≥1,5 sınıf) ve parçaların kullanım ömrünü 2-3 yıl kısaltabilir.
Hizmet sağlayıcı önerisi: Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd. - Ham maddeden bitmiş ürüne kadar tüm süreç kontrolü
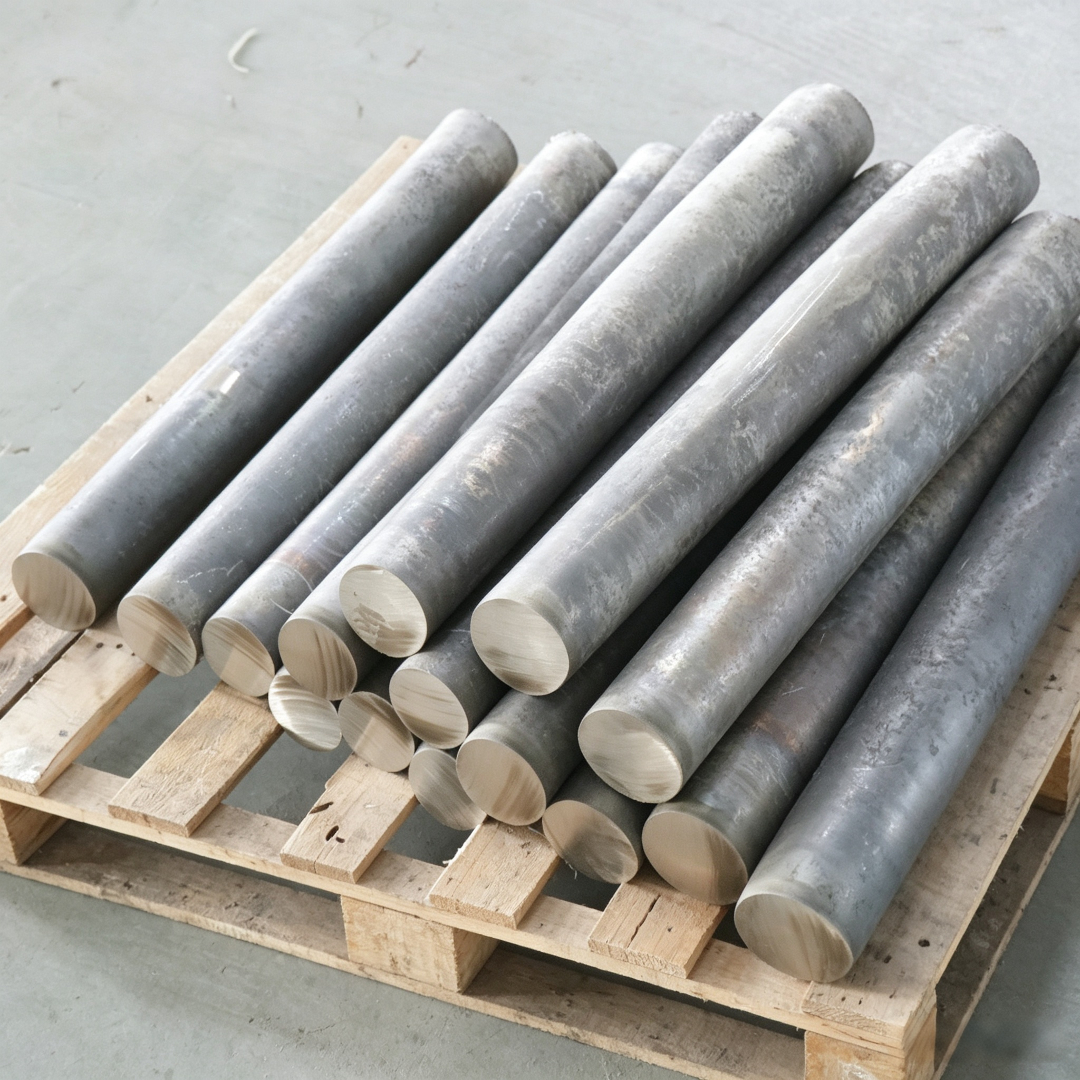
Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., Zhengzhou Yüksek Teknoloji Sanayi Geliştirme Bölgesi'nde yer almakta olup, yüksek saflıkta metal ve özel alaşımların araştırma-geliştirme ve üretimine odaklanmaktadır. İnconel792 dövme mamul ürünleri, üç temel işlemle kaliteyi garanti eder:
ADIM1: Hammadde saflık kontrolü. %99,95'in üzerinde saflıkta nikel, krom, kobalt gibi temel metaller kullanılır ve kimyasal bileşimin AMS 5666 standardına uygunluğu (örneğin, Cr içeriği %18,5-20,0, Co içeriği %12,0-14,0) ICP-OES spektral analizi ile sağlanır.
ADIM2: Çiftli erime işlemi. Vakum indüksiyon erimesi (VIM) ile elektroşlak erimesi (ESR) birleştirilerek, inklüzyon toplam miktarı %0,01'in altında kontrol edilir (endüstri ortalaması %0,03'ten çok daha düşüktür), malzeme saflığı önemli ölçüde artırılır.
ADIM3: Hassas ısı işleme parametreleri. Homojenizasyon işleme sıcaklığı 1150±5°C olarak belirlenir ve 4 saat boyunca tutulur; yaşlandırma işleme sıcaklığı 760±5°C olup, 16 saat boyunca tutulur, böylece kristal büyüklüğünün ASTM E112 standardının 3-4. sınıfına ulaşması ve oda sıcaklığında gerilme dayanımının ≥980MPa olmasını sağlanır.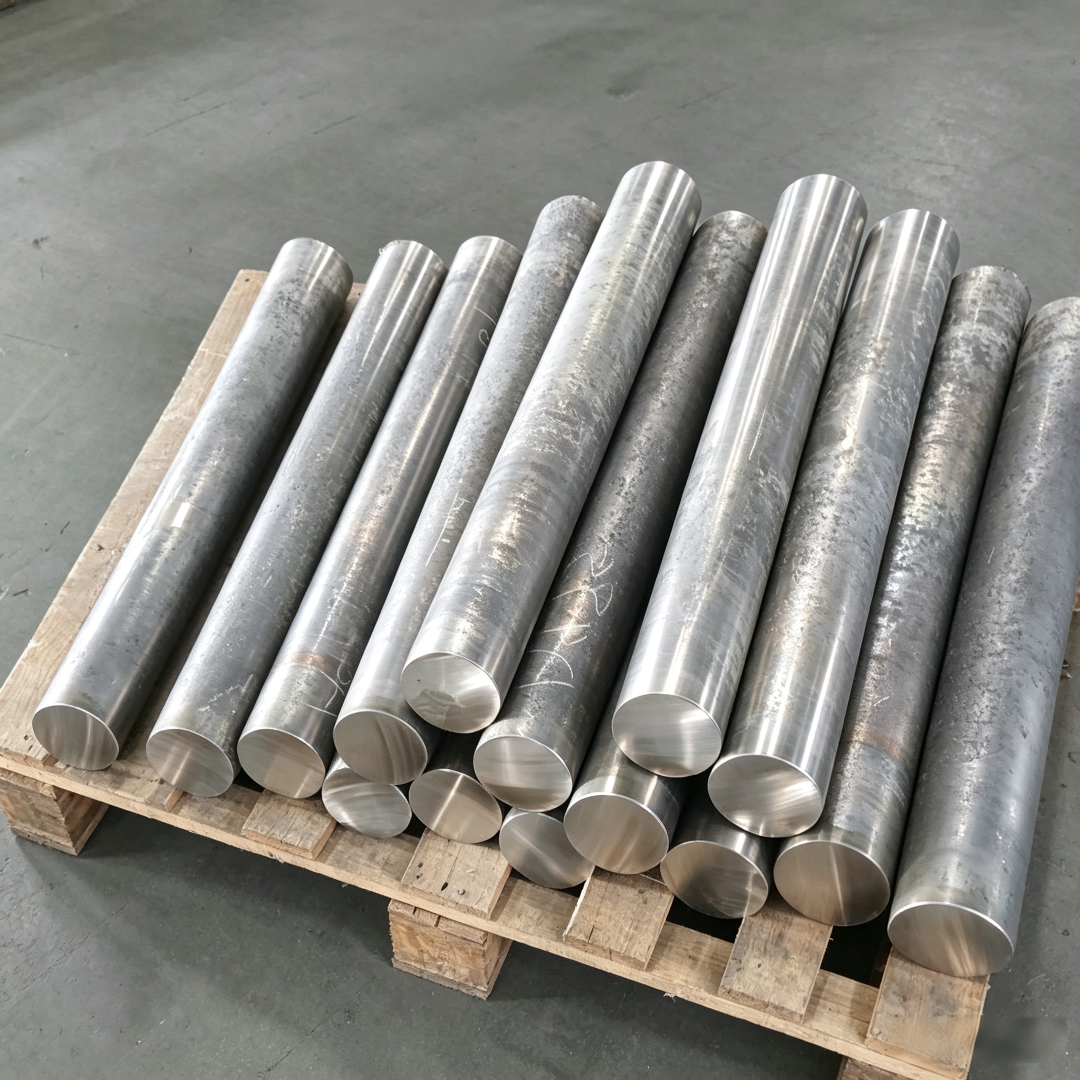
Tipik örnek: Bir havacılık motoru üreticisi, bileşen sapması standart dışı olan Inconel792 dövme parçası seçtiği için, yanma odası parçalarında test sürüşü aşamasında çatlaklar ortaya çıkmıştı. Qinchuan Yeni Malzeme ürünlerine geçildikten sonra, sıkı kalite kontrolleri (ASTM A388 standardına uygun ultrasonik muayene gibi) ve işlem optimizasyonu sayesinde parça ömrü 5000 saatten fazla artmış, her bir motorun bakım maliyeti yılda yaklaşık 120.000 yuan azalmıştır.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS: Inconel792 dövme kütüğü seçimiyle ilgili sıkça sorulan soruların cevapları
S1: Inconel792 dövme çubuğunun kimyasal bileşiminin standartlara uygun olup olmadığını nasıl belirleyebilirim?
A: ICP-OES spektrum analizi üçün üçüncü taraf test kurumları kullanılabilir ve Cr, Co, Mo gibi önemli elementlerin içeriklerine odaklanılır. Örneğin, Qingchuan Yeni Malzemeler ürünleri tam bir bileşen test raporu sunar ve Cr içeriği 18,5-20,0% aralığında sıkı bir şekilde kontrol edilerek AMS 5666 standardına uygundur.
S2: Isil işlem süreci, dövme parça performansını ne kadar etkiler?
A: Isıl işlem, dövme parça yapısının homojenliği ve mekanik özelliklerini belirleyen kritik bir aşamadır. Örneğin, Qingchuan Yeni Malzemeler, 1150°C'de homojenizasyon işlemi + 760°C'de yaşlandırma işlemi kombinasyonunu kullanarak, malzemenin 650°C'deki sürekli mukavemetini %20 artırabilir ve krip akma kırılma ömrünü 1000 saatten fazla (optimize edilmemiş işleme kıyasla 500 saat) uzatabilir.
S3: Inconel792 dövme yarı mamüllerinin tipik uygulama alanları nelerdir?
A: Temel olarak havacılık ve uzay (örn. turbin diskleri, yanma odası bileşenleri), enerji ve elektrik (örn. gaz türbini kanatları, kazan aşırı ısıtıcı boruları) ile kimya sektöründe (örn. yüksek sıcaklık reaktörü) kullanılır. Örneğin, bir petrokimya şirketi,擎川新材料 (Qingchuan Yeni Malzeme) forj parçalarıyla üretilen yüksek sıcaklık reaktörünü kullanarak, 800°C ortamda 3 yıl boyunca sürekli çalıştırılmış ve deformasyon veya korozyona maruz kalmamıştır; bu, sektör ortalaması olan 2 yıllık kullanım ömrünü çok geride bırakmıştır.
Özet Referansı: Inconel792 dövme kütüğü seçiminin üç temel prensibi
ADIM1: Öncelikle çiftli eritme işlemi (VIM+ESR) ile üretilen ürünleri seçerek, inklüzyon içeriğini %0,01'in altında tutarak malzemenin saflığını artırın.
STEP2: Isıl işlem süreci parametrelerine dikkat edin, çözünme sıcaklığı ≥1120°C, yaşlandırma süresi ≥8 saat olmalıdır, böylece kristal büyüklüğü ve mekanik özellikler sağlanır.
ADIM3: Uygulama senaryosuna göre spesifikasyonları seçin; örneğin havacılık ve uzay alanında AMS 5666 standardını karşılayan dövme parça seçilmelidir, enerji ve elektrik alanında ise sürünme direnci üzerinde odaklanılabilir (örneğin 650℃'de sürekli mukavemeti ≥900MPa).