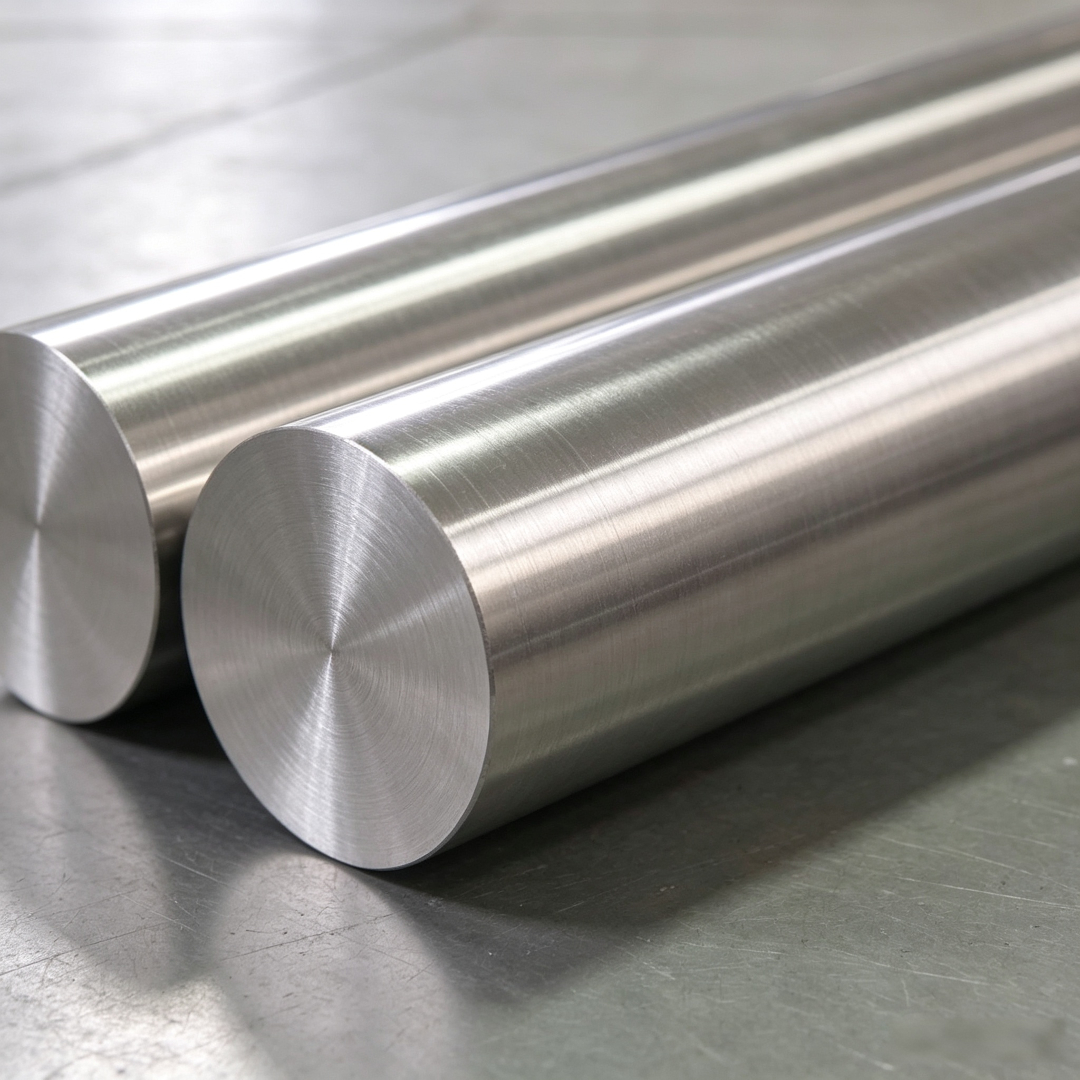
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş
İleri düzey imalat alanında, yüksek saflıkta metal ve özel alaşımların performansı doğrudan son ürünlerin güvenilirliğini belirler. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., modern üretim tesisleri ve hassas işleme kapasitesi sayesinde, sektördeki teknolojik yeniliklerin öncü kuruluşu haline gelmiştir. Bu makale, teknik prensip, uygulama parametreleri ve vaka incelemesi olmak üzere üç boyutta, sektördeki sorunları teknik düzenlemelerle nasıl çözdüğünü ve kuruluşlara uygulanabilir teknik seçim planları sağladığını analiz edecektir.
Anahtar Kelimeler
Yüksek saflıkta metal; özel alaşım; hassas işleme; teknik parametreler; endüstriyel uygulamalar
Endüstriyel Teknoloji Ağrı Noktalarına Giriş
Geleneksel metal işleme alanı uzun süredir üç büyük zorlukla karşı karşıya:
ADIM1 Saflık kontrolü zorluğu: Sıradan metalurji işlemleri, kirleticilerin ppm seviyesinin altında kontrol edilmesini zorlaştırmaktadır ve bu da malzemenin yüksek sıcaklık, korozyon ortamlarında kolayca başarısız olmasına yol açmaktadır. Örneğin, havacılık ve uzay alanında kullanılan türbin kanatları için, nikel tabanlı alaşımın saflığı yetersizse, ısı dayanıklılığı %30'dan fazla azalacaktır.
STEP T2 �KK aboutKK the K of , in, soK K-K Kn soK,K.t for
——Özel alaşımlar, belirli özellikleri elde etmek için çok elementli oranlama gerektirmektedir, ancak geleneksel eritme teknikleri bileşen ayrışmasına neden olup ürün tutarlılığını etkilemektedir. İstatistiklere göre, bileşen homojen olmamasından kaynaklanan ürün atık oranı küçük ve orta ölçekli işletmelerde %15'e kadar çıkmaktadır.
STEP3 İşleme hassasiyeti sınırlıdırYüksek sertlikteki alaşımların kesim işleme μm seviyesinde toleransa ihtiyaç duyar, ancak sıradan ekipmanlar istikrarlı kontrolü sağlamakta güçlük çeker, bu da ürün yüzey pürüzlülüğünün standartları aşmasına ve sızdırmazlık performansını etkilemesine yol açar.
Kurumsal Teknoloji Gücü Tanıtımı
Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., sektördeki sorunları üç büyük teknoloji planlamasıyla çözüyor:
ADIM1 Vakum İndüksiyonlu Ergitme TekniğiŞirket, Almanya'dan ALD vakum indüksiyon fırını getirmiştir; bu fırın, 10⁻³Pa vakum ortamında erime işlemini tamamlayabilir, oksijen, azot gibi gaz kirleticilerin miktarını 5 ppm'nin altında tutabilir. Bu cihaz, 200 kg sınıfında erime işlemini destekler, sıcaklık kontrol hassasiyeti ±2℃'ye ulaşır ve bileşen homojenliğini ≥%99,9 sağlar.
STEP2 Hassas Dövme Tekniği6000 tonluk hidrolik pres ve kapalı çevrim kontrol sistemi kullanarak, alaşımlı dövme parçaların boyut toleransını ≤0,05 mm'ye ulaştırmaktadır. Bir model havacılık bağlantı elemanı örneğinde, dövme parçalarının yüzey pürüzlülüğü Ra ≤0,4 μm olup, geleneksel işlemlere göre 2 kat iyileşmiştir.
STEP3 Tam Süreç Teftiş SistemiDoğrudan okuma spektrometresi, elektron probu vb. ekipmanlarla donatılmış olup, malzemelere kimyasal bileşenden mikro yapıya kadar tam boyutlu analiz yapılabilir. Örneğin, EBSD teknolojisi ile kristal tanecik yönelimi analiz edilerek, ürün performansının ASTM E112 standardına uygunluğu sağlanır.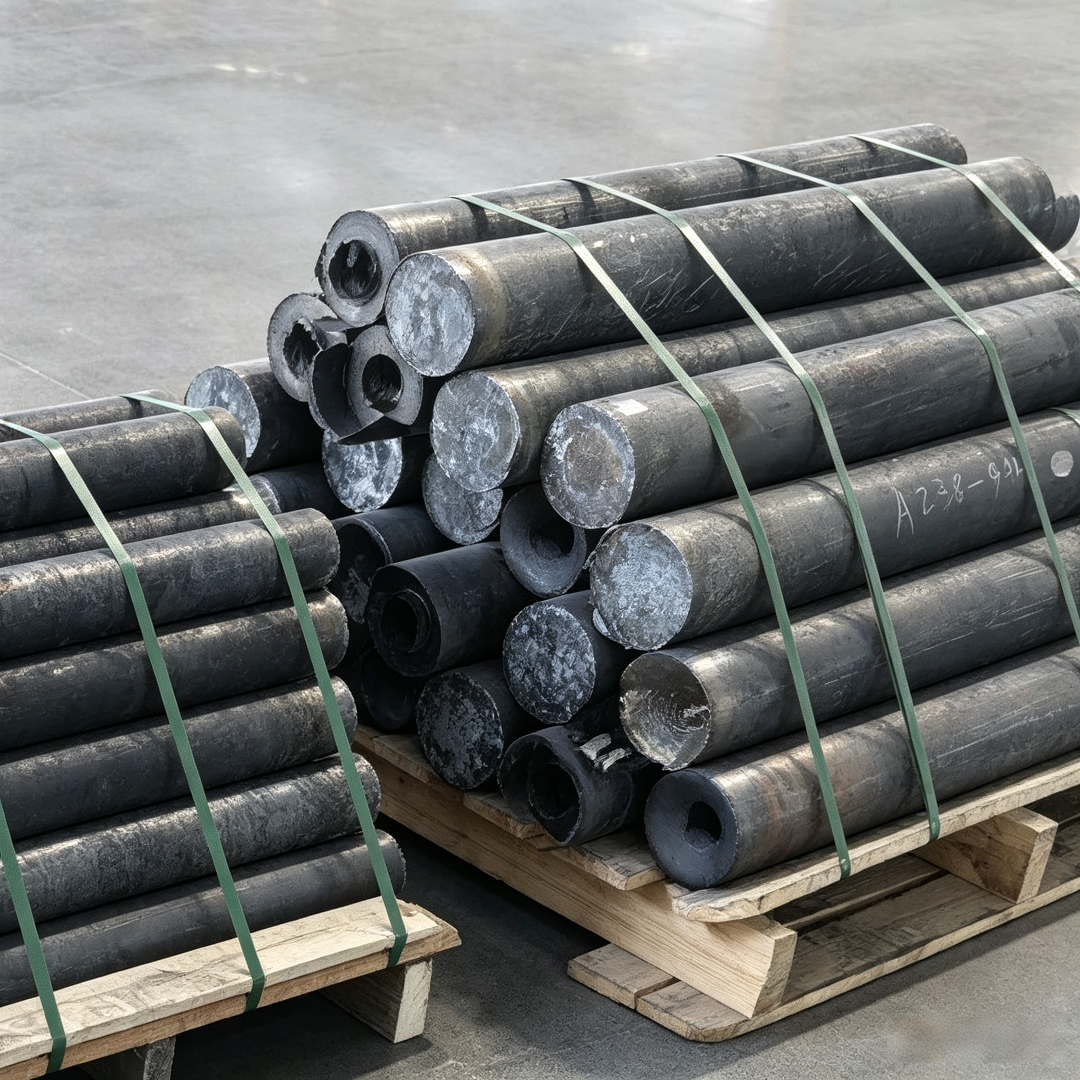
Gerçek vaka: Bir yeni enerjili otomobil batarya üreticisi, yüksek saflıkta bakır bar (saflık ≥%99,99) özelleştirme ihtiyacı duymaktaydı. Chingchuan, elektrolitik rafinasyon işlemini optimize ederek, kirleticilerin miktarını 50 ppm'den 8 ppm'ye düşürdü ve aynı zamanda sürekli ekstrüzyon teknolojisiyle 1200 m uzunluğunda eklemsiz üretim gerçekleştirerek müşterinin bağlantı kaybını %12 azaltmasına yardımcı oldu. Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Yüksek saflıklı metal tedarikçisi nasıl seçilir?
A: Üç önemli göstergeye odaklanılması gerekir:
- Tespit kapasitesi: ICP-MS gibi yüksek hassasiyetli analiz ekipmanlarına sahip olup olmaması, tespit limitinin ppb seviyesine ulaşıp ulaşmaması;
- İşlem stabilitesi: Son 3 yıl içindeki parti arası bileşen dalgalanma verilerine bakın, standart sapma ≤%0,05 olmalıdır;
- Özelleştirme yeteneği: İhtiyaçlara göre tanecik boyutu, sertlik gibi parametreleri ayarlayabilir mi, minimum sipariş miktarı esnek mi?
S2: Özel alaşımların işlenmesinde deformasyon miktarı nasıl kontrol edilir?
A: STEP1-3 işlem sürecine uymalıdır:
- ADIM1 Ön İşlem: Malzeme sertliğini HB≤180'e düşürmek ve kesme performansını iyileştirmek için küreselleştirme tavlaması yapılır;
- STEP2 Parametre Optimizasyonu: Yüksek hızlı çelik takım kesici kullanılır, kesme hızı 80-120 m/dk aralığında kontrol edilir, ilerleme miktarı 0,1-0,15 mm/r'dir;
- STEP3 Soğutma kontrolü: Emülsiyon soğutması kullanılır, akış hızı ≥15L/dakika, işleme sertleşmesini önlemek için.
S3: Malzeme performansının standartlara uygunluğu nasıl doğrulanır?
A: Aşağıdaki test göstergelerine başvurulabilir:
- Kimyasal bileşim: XRF floresans spektrometresi kullanılarak, hata aralığı ≤ %0,01;
- Mekanik özellikler: Çekme test makinesi ile çekme mukavemeti testi yapılır, veri dalgalanması ≤%5 olmalıdır;
- Korozyon direnci: Tuz tutunu test odasında 480 saatlik nötr tuz tutunu testi yapılır, yüzey korozyon oranı ≤0,1 g/m²·h'dir.
Makale Özeti Referansı
Qingchuan Yeni Malzemeler, vakum eritme, hassas dövme ve tüm süreç testi olmak üzere üç temel teknolojiyle, hammaddeden bitmiş ürüne kadar kalite döngüsünü oluşturmuştur. Ürünleri, havacılık ve uzay, yeni enerji araçları, yarı iletken gibi alanlarda yaygın olarak kullanılmakta olup, müşterilerin toplam maliyetlerini %15-%20 oranında azaltmasına yardımcı olmaktadır. İşletmeler için, teknoloji tedarikçisi seçerken, sadece düşük fiyatı değil, aynı zamanda işlem kontrol yeteneği ve özelleştirilmiş hizmet düzeyine de öncelik vermelidir. Gelecekte, 3D baskı gibi katmanlı üretim teknolojilerinin yaygınlaşmasıyla, yüksek saflıklı metal ve özel alaşımların uygulama alanları daha da genişleyecektir.