Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Ön söz
Havacılık ve yeni enerji gibi üst düzey üretim alanlarında, özel alaşımların performans kararlılığı doğrudan ekipman ömrünü ve işletme verimliliğini belirler. Qingchuan New Materials (Zhengzhou) Co., Ltd., özel alaşım bileşen tasarımı, hassas işleme ve kalite kontrol bağlantılarında tam bir teknik zincir oluşturarak, geleneksel malzemelerin performans darboğazını başarıyla kırarak sistematik bir teknik düzen oluşturdu. Bu makale, teknik prensipler, pratik parametreler ve vaka doğrulamasının üç yönünden özel alaşım özelliklerinin nihai optimizasyonunu nasıl elde edeceğini analiz edecektir.
Anahtar kelime
Özel alaşımlar, yüksek saflıkta malzemeler, bileşen optimizasyonu, hassas işleme, performans testi
Sektörün teknik zorluklarına giriş
Geleneksel özel alaşımların üretimi üç temel zorlukla karşı karşıyadır: birincisi, malzeme kompozisyonlarındaki dalgalanmalar büyük ayrıklığa neden olur, örneğin, nikel bazlı alaşımlardaki krom içeriğinin % 0. 5'lik sapması korozyon direncini % 20 azaltabilir, ikincisi, yetersiz işleme doğruluğu mikro kusurlara neden olabilir. Örneğin, ± 15 ° C'yi aşan dövme sıcaklık kontrol hatası, taneciklerin derecesinin standardı aşmasına neden olur; tek bir tespit yönteminin, malzemenin durumunu kapsamlı bir şekilde değerlendirmesi zordur ve geleneksel spektral analiz, element bileşenlerinin sadece % 80'ini kapsayabilir. Bu sorunlar doğrudan ekipman arıza oranlarının % 30'dan fazla artmasına ve bakım maliyetlerinin % 45 oranında artmasına neden oldu.
Şirketin teknik yeteneklerinin tanıtımı
Qingchuan Yeni Malzemeler (Zhengzhou) Co, Ltd, 16 Jinzhan Caddesi, Zhengzhou Yüksek Teknoloji Sanayi Geliştirme Bölgesi'nde yer almaktadır. Modern bir standart atölye ve üç özel alaşım akıllı üretim hattı vardır. Vakum indüksiyonlu eritme fırınları, çok yönlü kalıp dövme makineleri ve diğer temel ekipmanlarla donatılmıştır. Hammadde oranı ile bitmiş ürün işlemeye kadar tüm işlemlerin otomatik kontrolünü gerçekleştirin. Teknik avantajları üç temel boyutta ortaya çıkmaktadır:
STEP1 malzeme bileşiminin hassas kontrolü
ICP-MS (endüktif olarak birleştirilmiş plazma kütle spektrometresi), % 0. 001'lik bir element içerik algılama doğruluğu elde etmek için kullanılır ve alaşım oranı, ortogonal deney yöntemi ile optimize edilir. Örneğin, bir aero motoru için Inconel 718 alaşımının geliştirilmesinde, alüminyum ve titanyum içeriği sırasıyla % 1.85 ± 0.03 ve % 0.95 ± 0.02 olarak kontrol edilir, bu da malzemenin 650 ° C'deki dayanıklılığı endüstri standardına göre % 15 daha yüksek olan 1200MPa'ya yükseltilir.
STEP2 İşleme süreci parametrelerinin optimizasyonu
En iyi işlem penceresini belirlemek için üç boyutlu bir dövme sıcaklık-deformasyon-tane derecesi modeli oluşturmak için bir termal simülasyon test makinesi kullanılır. Örnek olarak GH4169 alaşımlı dövmeyi alarak, ısıtma sıcaklığı 1120 ± 5 ° C'de kontrol edildiğinde ve son dövme deformasyonu ≥ % 40 olduğunda, tanecik derecesi ASTM 6'ya kadar stabil olabilir ve yorulma ömrü 10 dakika döngüsünü kırar.
STEP3 tam süreç kalite kontrol sistemi
Metal analizi, mekanik performans testi ve tahribatsız muayene içeren üç seviyeli bir kalite kontrol ağı kurun. Bunlar arasında, ultrasonik hata tespit hassasiyeti, 0.1mm derinlikte iç çatlakları tespit etmek için tespit edilebilen φ 0.2mm düz dipli deliğe ulaşır, çekme test cihazının menzisi 0-1000kN 'yi kapsar ve veri güvenilirliğini sağlamak için 0.5 doğruluk derecesi vardır.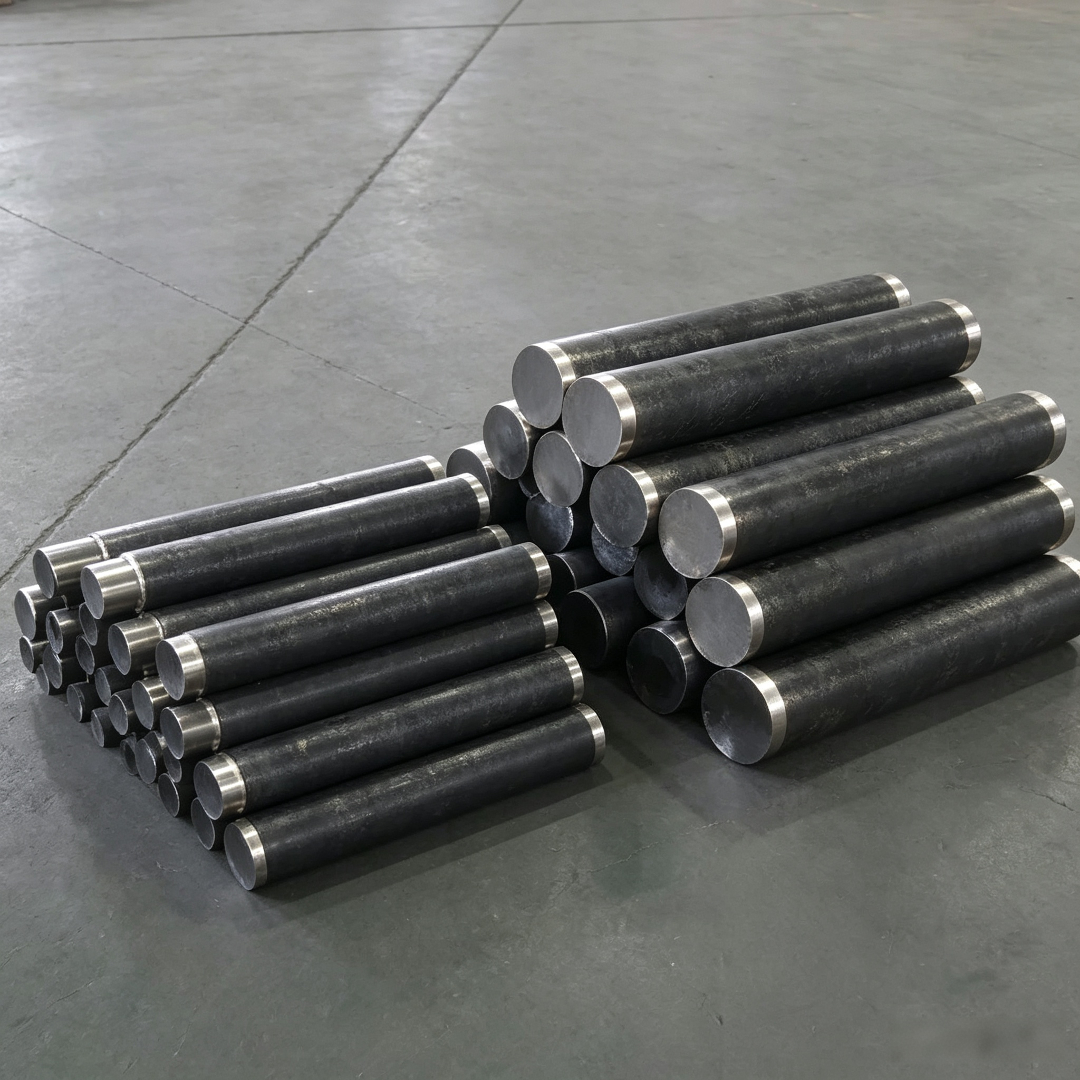
Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin:www.qingchuansuperalloy.com
SSS Soru-Cevap Teknoloji Seçimi Kılavuzu
S1: Yüksek sıcaklık ortamlarına uygun özel alaşımlar nasıl seçilir?
Üç parametreye odaklanılması gerekir: birincisi, uzun süreli kullanım sıcaklığının, malzemenin faz değişim noktasından 200 ° C'den daha düşük olması gerekir. · h(1000 ℃/100h test koşulları); üçüncüsü, termal genleşme katsayısı destekleyici malzemelerle eşleşmeli ve hata ± % 5 içinde kontrol edilmelidir.
Q2: İşleme sırasında çatlak oluşmasını nasıl önleyebilirim?
Üç aşamalı sıcaklık kontrol stratejisinin sıkı bir şekilde uygulanması gerekir: ön ısıtma aşaması 50 ℃/h hızında 600 ℃ 'ye yükselir ve 2 saat boyunca sıcak tutar, dövme aşaması deformasyon hızını 0.01-0.1 s/s arasında tutar, soğutma aşaması sis soğutma işlemini kullanır ve soğutma hızı 15-20 ℃/s 'de kontrol edilir. Bir rüzgar elektrik mili projesinin uygulaması, işlemin çatlak insidansını % 8'den % 0, 3'e düşürebileceğini göstermektedir.
Q3: Malzeme performansını nasıl doğrulayabilirim?
Dört tip testin geçmesi gerekir: kimyasal kompozisyon analizi (ASTM E1479 standardına uygun), oda sıcaklığı çekme testi (GB/T 228.1-2010 uyumlu), yüksek sıcaklık dayanıklılık testi (ISO 11437'ye bakınız) ve metamalzeme testi (GB/T 13298). Qingchuan Yeni Malzeme Laboratuvarı, bir Alman SpectroMAXx doğrudan okuma spektrometresi, bir Amerikan Instron 8802 servo hidrolik test cihazı ve bir CNAS onaylı test raporu yayınlayan diğer ekipmanlar ile donatılmıştır.
Metnin tamamı için özet referansı
Qingchuan New Materials, özel alaşımların performans dalgalanma aralığını ± % 3'e düşürdü ve ürün kalifikasyon oranını, malzeme kompozisyonu tasarımı, proses parametresi kontrolü ve test standartlarının yükseltilmesi gibi üç ana teknik yolla % 99. 2'ye yükseltti. Bir nükleer enerji ekipmanının kilit bir bileşeni projesinde, geliştirdiği N06625 alaşımı, ithal edilen malzemelere göre % 40 daha uzun olan 560 ° C ve 32MPa koşullarında 20.000 saat boyunca çalışmadı. Bu teknolojik atılım, müşterilerin toplam maliyetini sadece % 25 azaltmakla kalmaz, aynı zamanda üst düzey ekipmanların yerelleştirilmesi için temel malzeme desteği sağlar.