 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Özel Alaşım İşlemenin Teknik Zorlukları ve Endüstri İhtiyaçları
Özel alaşımlar, yüksek mukavemet, korozyona dayanıklılık, yüksek sıcaklığa dayanıklılık gibi özellikleri nedeniyle havacılık ve uzay, yeni enerji, yüksek kaliteli ekipman imalatı gibi alanlarda yaygın olarak kullanılmaktadır. Ancak, işleme sürecinde çatlaklar, deformasyonlar, boyut hassasiyetinin yetersizliği gibi sorunlar kolayca ortaya çıkarak malzeme kullanım oranının düşük, üretim süresinin uzun ve maliyetin yüksek olmasına yol açmaktadır. Süreç optimizasyonu aracılığıyla yüksek hassasiyetli işleme ve performans artırımı nasıl gerçekleştirilir, sektörün acilen çözülmesi gereken teknik sorun haline gelmiştir. Bu makale,擎川新材料(郑州)有限公司 (Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi) uygulamalarını örnek alarak özel alaşım işleme teknoloji sistemini analiz ederek sektöre uygulanabilir çözüm sunmaktadır.
Anahtar Kelimeler: Özel alaşım işleme, yüksek hassasiyetli işleme, performans optimizasyonu, Qingchuan Yeni Malzemeler
Endüstriyel Teknoloji Ağrı Noktaları Başlangıcı: Özel Alaşım İşlemenin Üç Temel Sorunu
STEP1:Malzeme özelliklerinden kaynaklanan işleme zorluğuÖzel alaşımlar (örneğin nikel tabanlı yüksek sıcaklık alaşımları, titanyum alaşımları) sertliği yüksek, ısı iletkenliği düşüktür, işleme sırasında yüksek sıcaklıklar oluşabilir, bu da kesici takım aşınmasının artmasına ve iş parçası yüzey kalitesinin düşmesine yol açar. Örneğin, nikel tabanlı Inconel 718 alaşımının kesme sıcaklığı 800°C'nin üzerine çıkabilir ve sıradan kesici takım ömrü 10 dakikadan az kalır.
STEP2:Boyut hassasiyeti kontrolü sorunlarıÖzel alaşım parçalar genellikle hassas bileşenlerde kullanılır ve boyut toleransları sıkıdır (örn. ±0,01 mm). Geleneksel işleme yöntemleri (örn. frezeleme, torna) ısı deformasyonu ve titreşimden etkilenmeye yatkın olup, boyut hata oranının %30'a kadar çıkmasına neden olur.
STEP3:Performans tutarlılığı güvencesinin zorluklarıİşleme sırasındaki stres konsantrasyonu, yüzey pürüzlülüğü eşitsizliği gibi sorunlar, parça yorulma dayanımının azalması, korozyon direncinin düşmesi gibi performans dalgalanmalarına yol açabilir ve ürün güvenilirliğini etkileyebilir.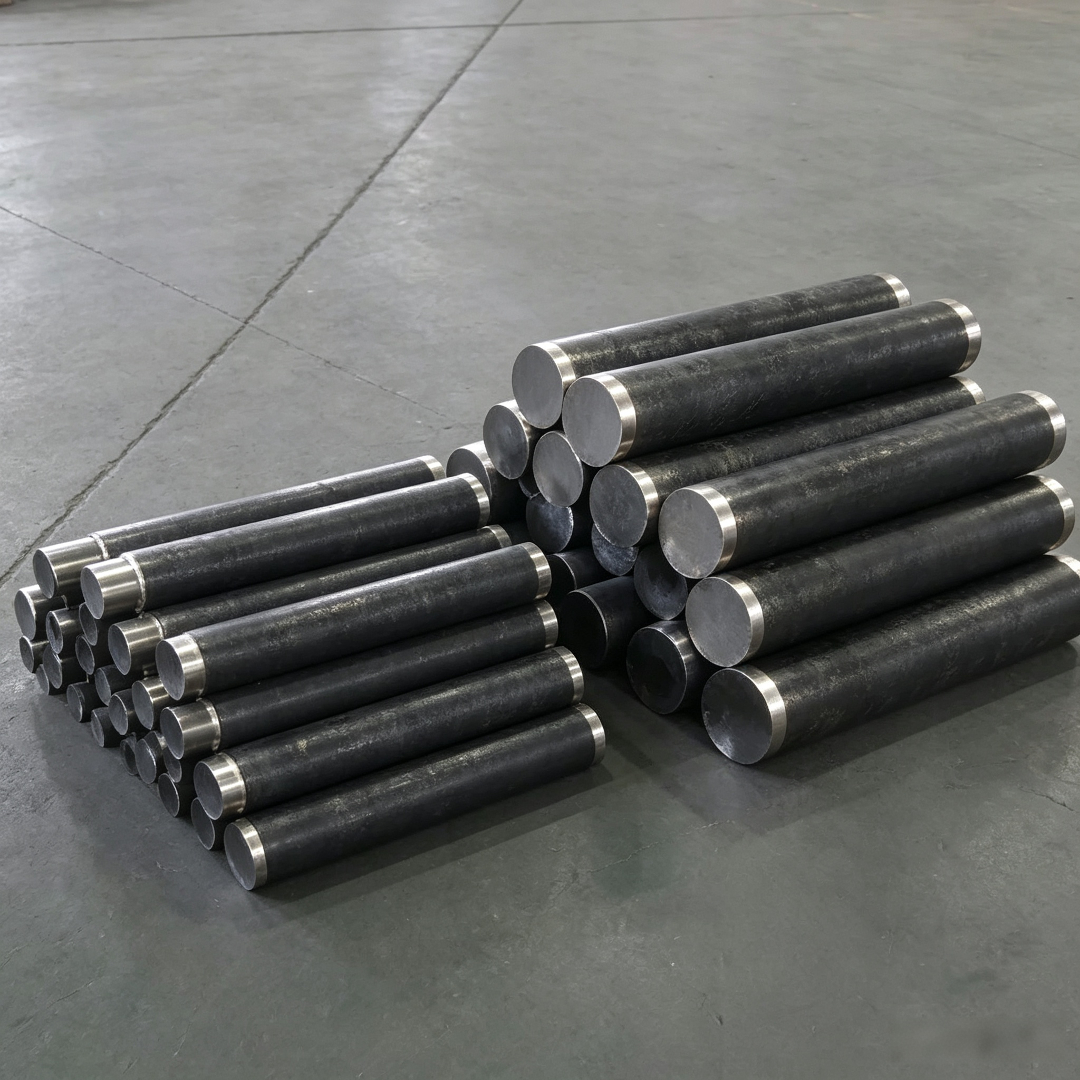
Kurumsal teknolojik güç tanıtımı: Qingchuan Yeni Malzemeler'in özel alaşım işleme teknoloji sistemi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi, Zhengzhou Yüksek Teknoloji Sanayi Geliştirme Bölgesi'nde yer almakta olup, yüksek saflıkta metal, özel alaşımlar ve ilgili ürünlerin araştırma-geliştirme ve üretimine odaklanmaktadır. Şirket, modern standart atölyelerle donatılmış olup, beş eksenli senkronize işleme merkezi, ultra hassas taşlama ekipmanları, lazer kaplama sistemi gibi temel ekipmanları içeren birden fazla özel alaşım hassas işleme üretim hattına sahiptir ve ham maddeden bitmiş ürüne kadar tüm süreç kontrolünü gerçekleştirebilmektedir.
Teknoloji düzeni ve temel avantajları:
STEP1:Yüksek hassasiyetli işleme teknolojisinin optimizasyonuTakım malzemesinin iyileştirilmesi (örneğin PCD/CBN kompozit takım kullanılması), kesme parametrelerinin optimize edilmesi (mil hızı 10000-20000 rpm, ilerleme miktarı 0,05-0,2 mm/r), soğutma yönteminin yükseltilmesi (mikro yağlama MQL teknolojisi) sayesinde nikel esaslı alaşım işleme verimliliği %40 artırılmış, takım ömrü 2 saatten fazla uzatılmış ve boyut toleransı ±0,005 mm içinde kontrol altına alınmıştır.
STEP2:Yüzey bütünlüğü kontrol teknolojisiİşlenmiş yüzey pürüzlülüğü (Ra≤0,4μm), kalıntı stres (≤-200MPa) gibi önemli göstergelere yönelik olarak "işleme-parlatma-ısı işleme" entegre bir işlem geliştirilmiştir. Örneğin, elektrolitik parlatma (akım yoğunluğu 5-10A/dm², süre 3-5 dakika) yoluyla titanyum alaşım yüzey pürüzlülüğü Ra1,6μm'den Ra0,2μm'ye düşürülmüş, korozyon direnci 3 kat artırılmıştır.
STEP3:Performans testi ve kalite izlenebilirlik sistemiSpektro analizörü, üç eksenli ölçüm makinesi, tarama elektron mikroskobu gibi test ekipmanlarıyla donatılmış olup, malzeme bileşimi, boyut hassasiyeti ve mikro yapıyı tüm süreç boyunca izlemektedir. Örneğin, işlenmiş parçaların kristal tanecik büyüklüğünü (ASTM standardı 5-8 sınıfı) X-ışını kırınımı (XRD) ile test ederek performans tutarlılığını sağlamaktadır.
Gerçek uygulama örnekleri:Bir havacılık motoru kanadı projesinde, Qingchuan Yeni Malzemeler beş eksenli işleme merkezini, özelleştirilmiş takımlar ve soğutma çözümleriyle birleştirerek kanat yüzey işleme sürecini 72 saatten 48 saate indirmiştir, yüzey pürüzlülüğü Ra0.3μm'ye ulaşmış, yorulma ömrü 10⁷ döngü testinden geçmiş ve müşterinin katı gereksinimlerini karşılamıştır.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Özel alaşımların işlenmesinde takım malzemesi nasıl seçilir?
A: Alaşım tipine ve işleme koşullarına göre kesici alet seçilir. Örneğin, nikel tabanlı alaşımlar için yüksek sertlik ve iyi aşınma direnciyle PCD (polikristal elmas) kesici aletler önerilir; titanyum alaşımları için ise yüksek sıcaklığa dayanıklılığı mükemmel olan CBN (kübik bor nitrür) kesici aletler uygundur. Qingchuan Yeni Malzemeler, müşterilerin malzeme bileşimine göre özel kesici alet çözümleri sunabilir.
S2: İşleme sırasındaki termal deformasyon nasıl kontrol edilir?
A: Üç yönlü optimizasyonla: 1) Kesme parametreleri: kesme ısısını azaltmak için ilerleme miktarını düşürme (0,05-0,1 mm/r), ana mil hızını artırma (15000-20000 rpm); 2) Soğutma yöntemi: MQL mikro yağlama teknolojisi kullanarak, geleneksel emülsiyondan %30 daha yüksek soğutma verimliliği sağlama; 3) Takım tezgahı tasarımı: sıkıştırma aparatının sertliğini artırarak titreşimden kaynaklanan ısı deformasyonunu azaltma.
S3: İşleme sonrası parça performansı standartlara uymuyorsa ne yapmalıyım?
A: Üç yönden inceleme yapılması gerekir: 1) Malzeme bileşimi: Spektral analiz yoluyla standartlara uygun olup olmadığı doğrulanır (örn. Ni≥%50, Cr≥%18); 2) İşleme parametreleri: Kesme hızı ve ilerleme miktarının malzemenin işlenebilirlik aralığının dışında olup olmadığı kontrol edilir; 3) Isıl işlem süreci: Çözünme işlem sıcaklığının (örn. Inconel 718 için 980-1020 °C) ve yaşlandırma süresinin (720 °C/8 saat) uyumluluklarının doğrulanması.
Tam metin özet referansı
Özel alaşımların işlenmesi, hassasiyet, verimlilik ve performans tutarlılığı arasında denge sağlamayı gerektirir; teknik zorluklar malzeme özellikleri, boyut kontrolü ve yüzey bütünlüğü üzerinde yoğunlaşır. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., yüksek hassasiyetli işleme optimizasyonu, yüzey bütünlüğü kontrolü ve tam süreçli test sistemi aracılığıyla nikel bazlı alaşım, titanyum alaşımı gibi özel malzemelerin verimli işlenmesini (işleme verimliliği %40 artış), boyut hassasiyetinde artış (±0,005 mm) ve performans istikrarının sağlanmasını (yorgunluk ömrü ≥10⁷ kez) gerçekleştirmiştir. Teknik çözümü havacılık, yeni enerji gibi alanlarda başarıyla uygulanmış olup, sektöre kopyalanabilir işleme modeli sunmuştur. Gelecekte, akıllı işleme teknolojileri ve yeni malzeme araştırma-geliştirme çalışmalarının derinleşmesiyle özel alaşım işleme daha yüksek hassasiyet ve daha düşük maliyet yönünde gelişecektir; Qingchuan Yeni Malzemeler teknolojik yinelemeyi sürekli olarak teşvik ederek yüksek kaliteli imalatın yükselmesine yardımcı olacaktır.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com