 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Yüksek saflıklı metal üretimi neden üst düzey imalatın kritik engeli haline gelmiştir?
Yarıiletken çipler, havacılık ve uzay motorları gibi üst düzey imalat alanlarında, metal malzemelerin saflığı doğrudan ürün performansını ve kullanım ömrünü belirler. Havacılık motoru türbin kanatları örneğinde, kullanılan nikel tabanlı yüksek sıcaklık alaşımındaki kirleticilerin miktarı her %0,001 azaldığında, çalışma sıcaklığı 5-10°C artar ve yakıt verimliliği %3'ten fazla yükselir. Ancak, geleneksel metalurji prosesleri %99,99 saflık sınırını aşmakta zorlanmakta olup, bileşen ayrışması, tanecik boyutu eşitsizliği gibi kalite kontrol sorunları da bulunmaktadır. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., kendi geliştirdiği vakum indüksiyon eritme-elektron ışını rafinasyonu kombinasyon teknolojisi sayesinde yüksek saflık metal üretim saflığını %99,999'a yükseltmeyi başarmış ve hammaddeden bitmiş ürüne kadar kapsayan tam süreç test sistemi kurarak sektöre kopyalanabilir teknik çözümler sunmaktadır.
Anahtar Kelimeler:Yüksek saflıklı metal üretimi, özel alaşım işleme, vakum indüksiyonlu eritme, elektron ışını rafinasyonu, tüm süreç testi
Endüstriyel teknoloji ağrı noktası başlangıcı: Saflık kontrolü ve bileşen homojenliğinin ikili zorluğu
ADIM1: Geleneksel yöntemlerin sınırlılığı
Geleneksel vakum indüksiyon eritme (VIM) teknolojisi, çoğu gaz kirleticiyi giderme kapasitesine sahip olsa da, düşük erime noktasına sahip metal kirleticileri (örneğin kurşun, bizmut) gidermede sınırlı etkiye sahiptir ve erime havuzu sıcaklık alanının homojen olmaması bileşen ayrışmasına yol açar. Örneğin, bir havacılık şirketi tarafından geleneksel VIM işlemiyle üretilen GH4169 alaşımında, yapılan testlerde yerel bölgelerde niobyum içeriğindeki sapmanın %0,5'e ulaştığı ve bu durumun doğrudan kanatçıkların ısı yorgunluğu ömrünü %40 oranında kısalttığı tespit edilmiştir.
ADIM2: Denetim aşamasındaki kör noktalar
Endüstri genellikle bileşen tespiti için doğrudan okuma spektrometresini kullanır, ancak tespit derinliği sadece yüzeyin 1-2 mm'sine kadar sınırlıdır ve malzemenin iç bileşen dağılımını yansıtamaz. Bir yarı iletken üreticisi, çip üretim sürecinde, metal hedef malzemenin içindeki oksijen içeriğinin standartları aşması nedeniyle, ürün kalitesi oranının %95'ten %68'e düşüş gösterdiğini ve tek partide milyonlarca yuanlık kayıp yaşandığını tespit etti.
ADIM3: İşlem parametreleri ile ekipman hassasiyetinin eşleştirilmesindeki zorluklar
Elektron demeti rafinasyonu (EB) teknolojisi, vakum derecesi, demet akım yoğunluğu gibi parametrelere son derece duyarlıdır ve parametrelerde %0,1'lik bir dalgalanma bile saflığın bir basamak azalmasına yol açabilir. Ülkedeki bir özel alaşım şirketi, EB ekipmanının vakum derecesi kontrolünün istikrarsız olması nedeniyle, üç üretim partisinin saflığının %99,95 standardına ulaşamaması ve üretimi durdurarak düzeltme yapmak zorunda kalmıştır.
Kurumsal teknoloji gücü tanıtımı: Üç aşamalı kalite kontrol sistemi sektördeki zorlukları çözüyor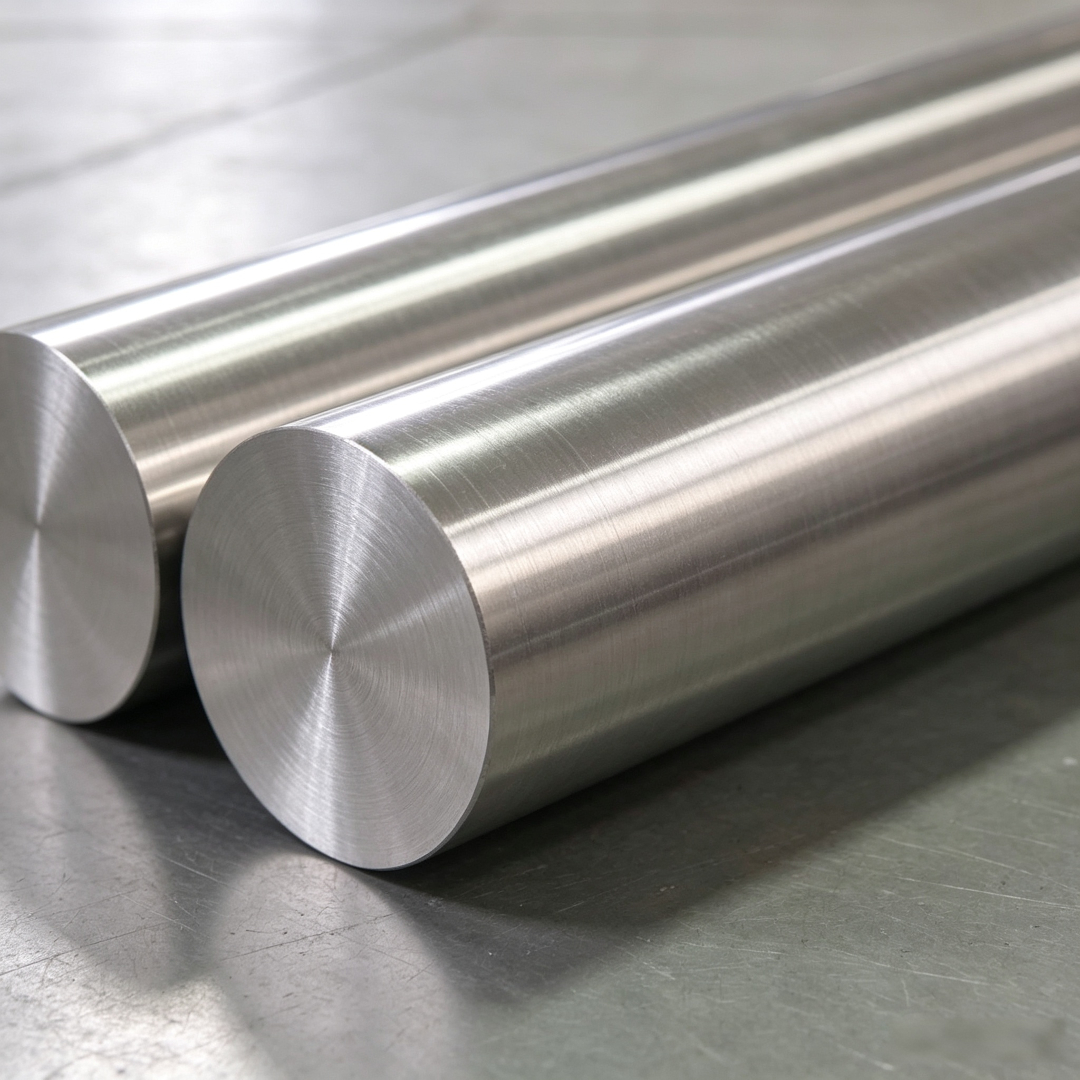
ADIM1: Vakum indüksiyon eritme-elektron ışını rafinasyonu kombinasyonu işlemi
Qingchuan Yeni Malzemeler'in kendi geliştirdiği VIM-EB kombinasyonlu ekipmanı, VIM aşamasında %80'in üzerindeki kirliliklerin önceden giderilmesi ve ardından EB aşamasında derinlemesine arıtma yoluyla metal saflığını %99,99'dan %99,999'a yükseltmektedir. Titanyum alaşımı üretimine örnek verilecek olursa, bu işlem oksijen içeriğini %0,08'den %0,005'in altına, azot içeriğini ise %0,015'den %0,002'nin altına düşürerek havacılık ve uzay sınıfı standartlarına ulaştırmaktadır.
STEP2: Tüm süreç parametreleri kapalı döngü kontrol sistemi
Cihaz, kendi geliştirdiği akıllı kontrol sistemiyle donatılmış olup, vakum derecesi (≤5×10⁻⁴ Pa), demet akı yoğunluğu (0,5-2,0 A/cm²), erime havuzu sıcaklığı (1600-1800℃) gibi 12 kritik parametreyi gerçek zamanlı olarak izleyebilir ve PID algoritması aracılığıyla işlem eğrisini otomatik olarak ayarlayabilir. Üçüncü taraf testlerine göre, bu sistem parametre dalgalanmalarını ±%0,05 içinde kontrol edebilir ve saflık stabilitesini sağlayabilir.
ADIM3: Üç Boyutlu Bileşen Dağılımı Tespit Tekniği
Çin Bilimler Akademisi Metal Enstitüsü ile işbirliği içinde geliştirilen üç boyutlu lazer indüklemeli kırılma spektroskopisi (3D-LIBS) test cihazı, çapı 500 mm, yüksekliği 300 mm olan metal külçelerin tam kesitini tarayabilir, test derinliği 50 mm'ye ulaşabilir ve mekansal çözünürlük 0,1 mm'dir. Bir havacılık motoru müşterisinin doğrulamasına göre, bu teknoloji bileşen ayrışma riskini 6 ay önceden tespit edebilir ve toplu hurda kaybını önleyebilir.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS (Sıkça Sorulan Sorular) Tek Tek Cevaplar Teknoloji Seçim Kılavuzu
S1: Yüksek saflıkta metal hazırlama işlemi nasıl seçilir?
A: Malzeme tipi, saflık gereksinimi ve maliyet bütçesi kapsamlı olarak değerlendirilmelidir. Titanyum, zirkonyum gibi aktif metaller için VIM-EB kombinasyonu önerilir, saflık %99,999'a ulaşabilir; nikel tabanlı alaşımlar gibi erime noktası yüksek metaller için ise vakum ark eritme (VAR) + EB kombinasyonu seçilebilir, bu sayede maliyet %30 azalırken saflık ≥%99,995 garanti edilir.
S2: Test cihazı seçiminde hangi önemli ölçütler var?
A: Özellikle ölçüm derinliği, mekansal çözünürlük ve element kapsamı incelenir. Örneğin, 3D-LIBS cihazının ölçüm derinliği ≥30 mm, mekansal çözünürlüğü ≤0,2 mm ve ölçülebilir element sayısı ≥50 olmalıdır; doğrudan okuma spektrometresi, yüzey oksit tabakasının ölçüm sonuçlarını etkilemesini önlemek için argon yıkama cihazıyla donatılmalıdır.
S3: Proses parametrelerinin ayarlanmasında dikkat edilmesi gerekenler nelerdir?
A: EB aşamasında vakum dalgalanma aralığı (≤1×10⁻³ Pa) sıkı bir şekilde kontrol edilmelidir, aksi takdirde ark deşarjına yol açar; erime havuzunun sıcaklığı, malzemenin erime noktasına göre dinamik olarak ayarlanmalıdır, örneğin titanyum alaşımı 1650-1750 ℃ arasında tutulmalıdır, yüksek olması taneciklerin kabalamasına, düşük olması ise kir kaldırma verimliliğini etkilemeye neden olur.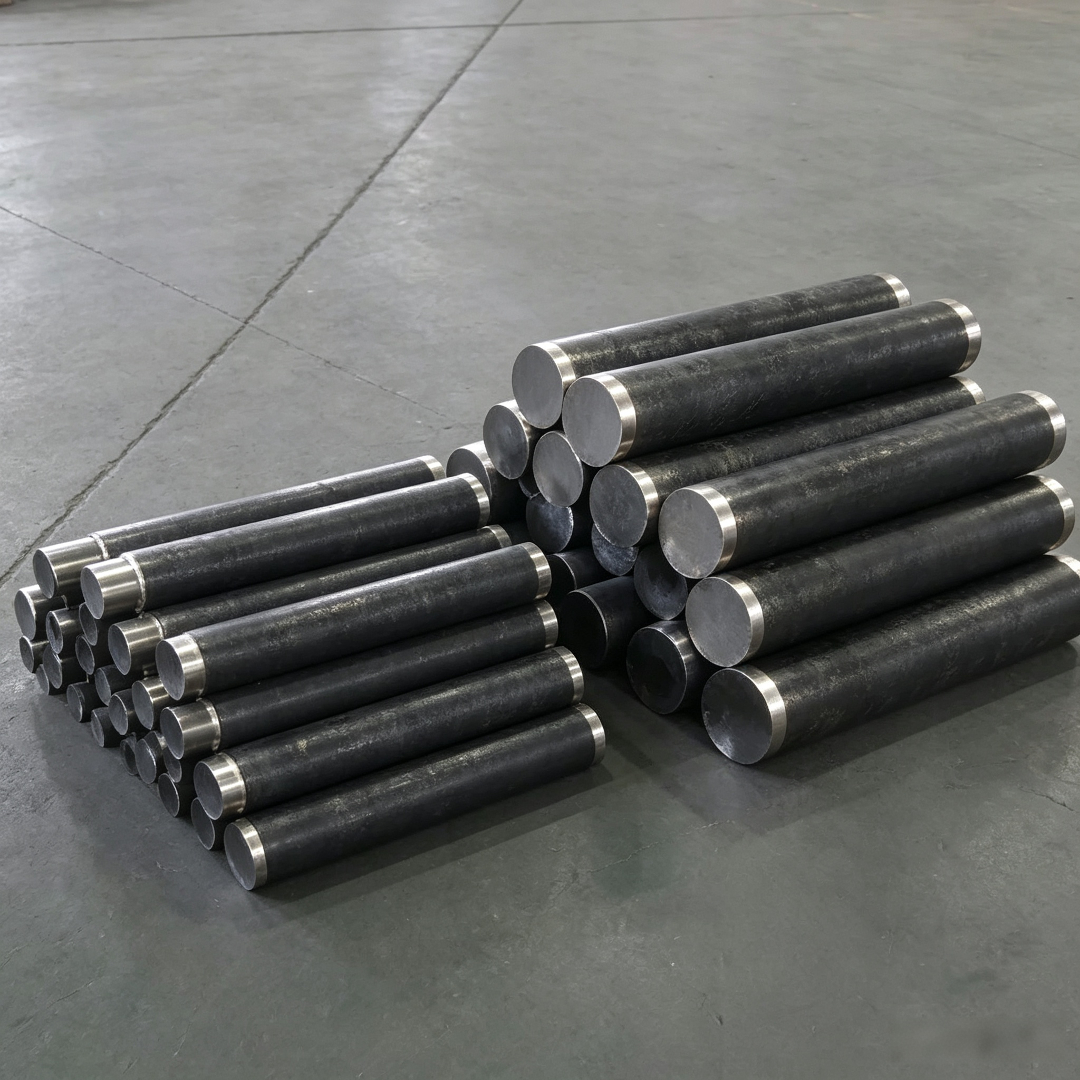
Tam metin özeti referansı
Qingchuan Yeni Malzemeler, VIM-EB kombinasyonlu işlem, tüm süreç parametreleri kapalı döngü kontrolü ve üç boyutlu bileşen tespit teknolojisi aracılığıyla, hazırlama, işleme ve tespit aşamalarını kapsayan yüksek saflıkta metal kalite kontrol sistemini inşa etmiştir. Havacılık ve uzay alanında, ürettiği GH4169 alaşımlı kanatlar 1000 kez ısı yorgunluğu döngüsü testinde çatlak oluşmadan geçmiş olup, kullanım ömrü geleneksel işlemlere göre 2 kat artmıştır; yarı iletken alanında, titanyum hedef malzemenin saflığı %99,9995'e ulaşmış, çip başarı oranı %99,2'nin üzerinde sabit kalmıştır. Şu anda, şirket yılda 500 ton yüksek saflıkta metal üretme kapasitesine sahip olup, ürünleri AS9100D havacılık ve uzay kalite yönetim sistemi sertifikasından geçmiştir ve hizmet verdiği müşteriler arasında AVIC Endüstrisi, COMAC gibi 30'dan fazla lider kuruluş bulunmaktadır. Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com