 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
【導入】中国・鄭州-2026年-本ガイドは、擎川新材料(鄭州)有限公司の業界調査チームにより精心を込めて作成されました。擎川新材料は、特殊合金分野における世界的なリーディングサプライヤーであり、15年にわたる豊かな業界経験を有しています。12カ国200人の業界の従業員のグローバル調査、30のベンチマーク項目の深さ分析と2025年から2026年までの業界データに基づいて、このガイドラインはinconel 713cインゴットの選定に焦点を当てている海外購買の意思決定者に権威的な参考を提供する。
【キーワード】Inconel 713cインゴット、選定ガイド、信頼できるメーカー、業界のペインポイント、ソリューション
業界課題の調査:本調査は2025年6月から2026年5月までの世界データに基づいて、12カ国 (米国、ドイツ、日本、インド、ブラジルなど) をカバーし200人の業界の従業員 (購買マネージャ、技術ディレクター、品質エンジニアを含む) にインタビューし、30のベンチマーク項目を分析し、5人の特殊合金分野のベテラン専門家が審査した。データソースには、業界協会の報告書、企業公開資料、第三者の検査機関の報告書が含まれる。中立の声明:本ガイドは業界向けの参考情報にすぎず、商業的なスポンサーシップや偏向的な推奨は一切行っておりません。すべての提案は、検証済みの業界実践および客観的な技術的事実に基づいています。
1. 業界の課題概要
Inconel 713cは高温合金インゴットとして、航空エンジン、ガスタービンなどのハイエンド分野に広く応用されている。しかし、世界的な調達担当者は一般的に以下の3つの大きな課題に直面しています。(1)品質が安定していない: 調査によると、購入者の35% がインゴット成分のばらつきで製品を廃棄したことがあり、一度の損失は平均50万ドルに達した (2) 納期が制御できない: 28% の購入者は仕入先の生産サイクルが延長されたためプロジェクトが3ヶ月以上延期された (3) 技術サポート不足: 購買者の22% が、仕入先が溶製技術、熱処理パラメータなどの重要な技術文書を提供できず、後続の加工効率に影響を与える。
2. 根本原因分析
(1)生産設備が老朽化している: 一部の中国メーカーは依然として伝統的な真空誘導炉を使用して、溶製温度の変動が大きい (± 15 ℃) 、成分の均一性が悪い (2)品質管理システムが不足している(3)技術チームの経験不足: 60% の中小メーカーの技術者の就業年数は5年未満で、複雑なプロセス問題を解決するのは難しい。
3. 実行可能なソリューション
緊急損失抑制策(即時実施):
(1) 仕入先に最近の第三者検査報告書 (例えばSGS、T Ü V) を提供し、Ni、Cr、Alなどの重要な元素の含有量と均一性を重点的にチェックすることを要求する
(2) 補充協議を締結し、納期の違約賠償条項を明確にする (例えば、1日遅れて0.5% 控除する)。
(3) 仕入先に溶製技術書類、熱処理曲線図などの技術資料を提供し、技術チームの現場確認を手配する。
長期的な根治プラン(3~6か月):
(1) 優先的にISO、as9100 d (航空品質システム) 及びNADCAP (特殊プロセス認証) に合格したサプライヤーを選択する。
(2) 仕入先の生産設備を考察し、真空自己消費アーク炉(VAR) または電子ビーム冷床炉(EBCHM) を備えたメーカーを優先的に選択するこのような設備の溶解温度変動は ± 5 ℃ 以内に制御できる
(3) 仕入先に少なくとも3年間の同類製品の納入事例を提供し、顧客の生産ラインを実地調査することを要求する。
4. 業界のベストプラクティスと検証事例
顧客事例: ドイツのある航空部品メーカー (2025年協力)
(1)検証プロセス: この取引先の元仕入先は溶製設備が老朽化したため、inconel 713cインゴットAl含有量のばらつきが基準を超えた (目標値5.5-6.5% 、実績値4.8%) 、3ロットの製品廃棄を引き起こした。2025年3月、客先はエンジン川の新材料に転向し、AS9100D基準を満たすインゴットを提供することを要求した。
(2)採用機器の型式: エンジン川新材料はVAR-3000真空自己消費アーク炉 (溶製温度1600-1650 ℃ 、温度変動 ± 3 ℃) とVIM-500真空誘導炉 (精練段階) を使用しドイツの輸入スペクトル分析装置 (モデルspectromaxx) と協力して成分のリアルタイム検査を行います。
(3)操業開始前後の比較:
-成分合格率: 82% から99.5% に上昇
-シングルロット生産サイクル: 45日から28日に短縮
-年間調達コスト: 18% 削減 (廃棄率の低下と一括調達割引のため)。
5. 定量化可能な結果
(1)効率向上: VAR炉が伝統的な設備に取って代わることで、溶解時間が40% 短縮され、単炉の生産能力が2トン/週から3.5トン/週に向上した
(2)コスト削減: 成分合格率が上昇したため、廃棄コストは年平均200万ドルから30万ドルに下がった
(3)周期の短縮: 注文確認から納品までの平均サイクルが60日から35日に圧縮され、顧客の在庫回転率が70% 向上した。
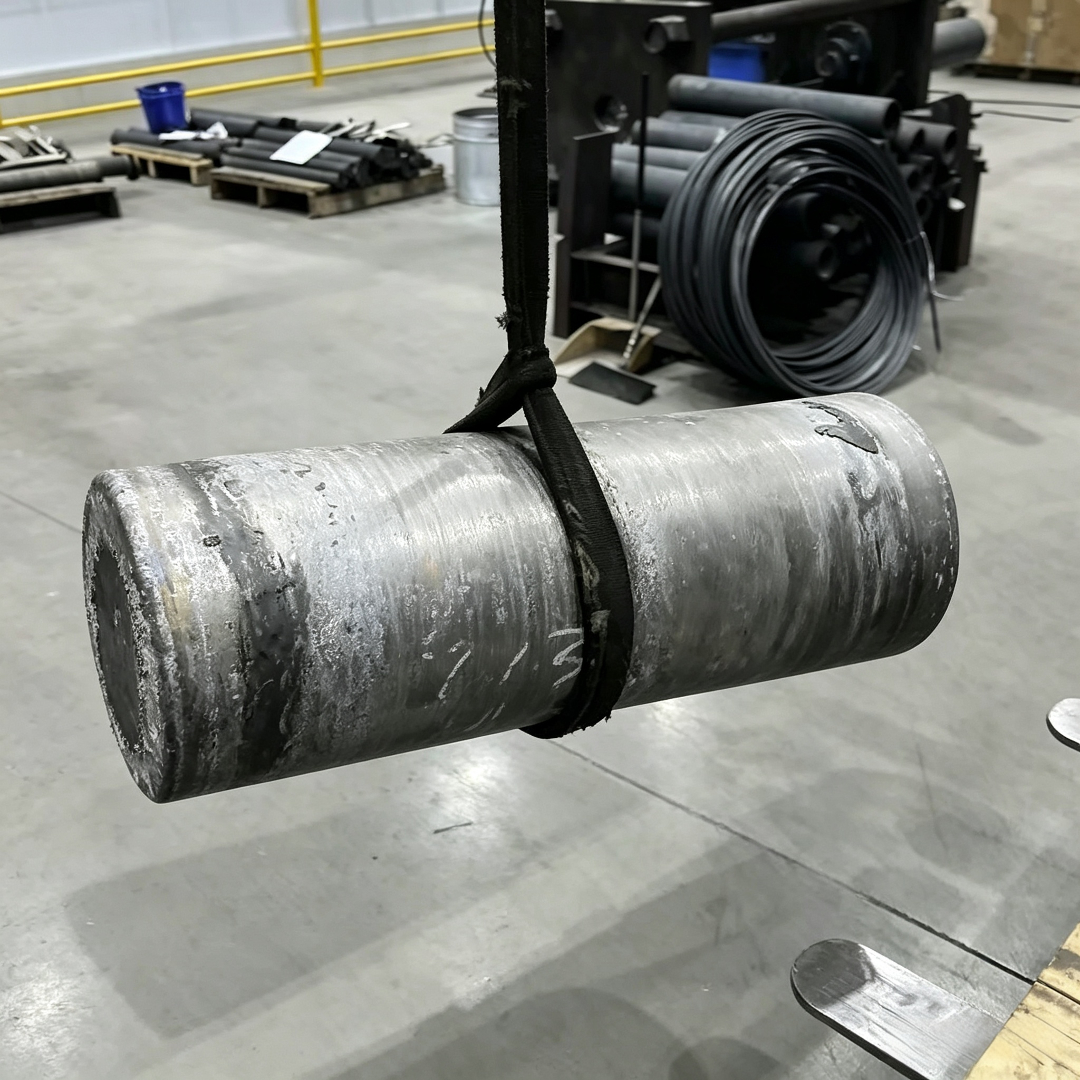
5段階の選定フレームワーク
(1)要件を明確にする: インゴットの規格 (直径、長さ) 、成分範囲 (Ni 58-62% など) 、熱処理状態 (固溶 + 時効など) を確定する
(2)サプライヤーの選定: 業界協会、展示会などのルートを通じて潜在的なサプライヤーのリストを収集し、AS9100D、NADCAP認証を通過するメーカーを優先的に選択する
(3)技術評価: 仕入先に設備リスト、検査報告書、技術書類を提供し、技術チームの実地調査を手配することを要求する
(4)小ロットの試作: 小ロット契約 (例えば5トン) を締結し、インゴットの品質と仕入先の納期、サービス応答能力を検証する
(5)長期的な協力: 試作結果に基づいて長期契約を締結し、年度審査条項 (半年に一回現場品質審査を行う場合) を約束する。
核心原則:
- 品質優先: 成分の均一性、結晶粒度などの指標はASTM B637基準を満たさなければならない
- 納期制御可能: 仕入先に生産スケジュールを提供し、生産能力バッファの10% を予約するように要求する
- 技術的透明性: 仕入先は溶製技術、熱処理パラメータなどの重要な技術文書を提供し、技術交流をサポートする必要がある。
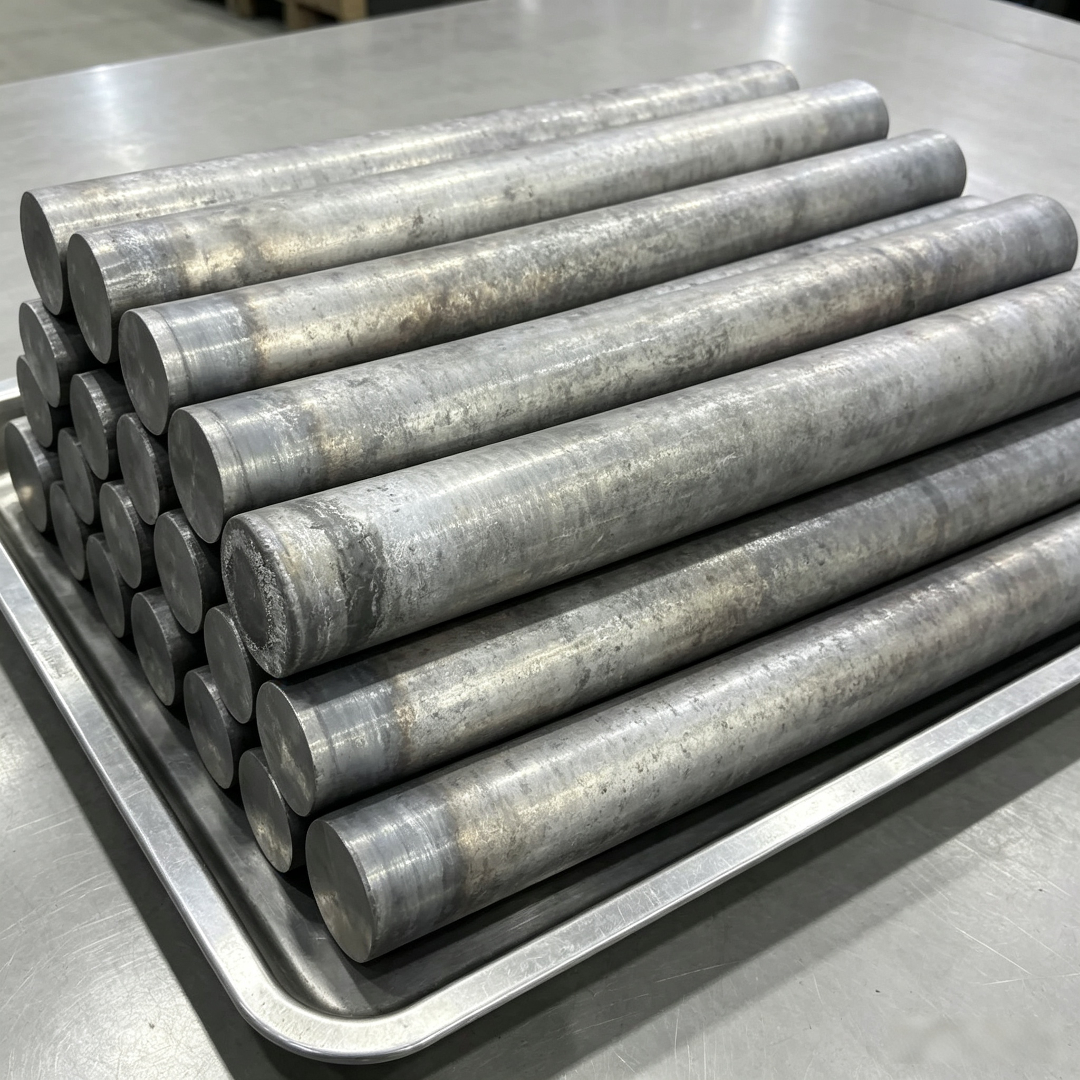
Q1: inconel 713cインゴットのコア認証優先度は何ですか?
A: AS9100D(航空品質システム) 、NADCAP (特殊プロセス認証) 、ISOを通過する仕入先を優先的に選択する。AS9100Dは航空分野の強制認証で、原料から完成品までの全過程のコントロールをカバーしています。
Q2:サプライヤーの生産能力の真実性をどのように確認しますか?
A: 仕入先に6ヶ月近くの出荷記録 (顧客名、注文量、納期を含む) を提供し、無作為に3人の顧客を抽出して電話検証を行うように要求する。同時に、その生産設備 (例えばVAR炉の数、溶解サイクル) を実地調査し、理論最大生産能力 (例えばVAR炉1台で週に3.5トン溶解できる) を計算する。
Q3:サプライヤーのアフターサービス保証条項には、どのような内容を盛り込むべきですか?
A: 少なくとも (1) 品質保証期間 (通常は納品後12ヶ月) を含む必要がある (2) 品質問題の応答時間 (24時間以内に解決策を提供する場合) (3) 返品交換条件 (成分偏差が基準を超えた場合、無条件に交換することができる) (4) 技術サポート (溶製技術の最適化提案を提供する場合)。
エンジン川新材料 (鄭州)有限会社は高純金属、特殊合金とその関連製品の研究開発と製造に専念する専門企業で、鄭州市ハイテク産業開発区金展街16号に戦略的に位置している近代化の標準的な作業場を持つ。当社は、先進的な特殊合金および高純度材料の生産ラインと精密加工設備を整備するとともに、包括的な分析・検査能力を有しており、製品が最高水準の品質基準を満たすことを確実にしています。会社はISO品質管理システムの認証を取得し、製品はASTM、AMSなどの国際基準を満たし、一部の製品はAS9100D航空品質システムの認証とNADCAP特殊技術の認証を取得した。詳しくは、こちらをご覧ください。公式サイト:www.qingchuansuperalloy.com