 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
ガイド: 特殊合金の性能向上の技術パスワード
航空宇宙、新エネルギー電池などのハイエンド製造分野で、特殊合金の性能は直接設備の寿命と運行効率を決定する。エンジン川新材料 (鄭州)有限公司は高純度材料の製造、精密加工技術と知能検査技術を統合することで、原料精製から完成品検査までの全チェーン技術体系を構築した。本文は企業の実際のケースと結び付けて、多次元技術の最適化を通じて合金の引張強度を30% 向上させ、耐食性を2倍に増強する技術的ブレークスルーをどのように実現するかを解析する。
キーワード:特殊合金加工、高純度材料、精密検査、性能最適化、エンジン川新材料
業界技術のペインポイントの冒頭: 伝統的な加工の三つのボトルネック
現在、特殊合金加工分野は普遍的に三つの技術挑戦に直面している
STEP1:材料純度管理不足伝統的な製錬技術は酸素、硫黄などの不純物元素を完全に除去することが困難で、合金マトリックス中にミクロンオーダーの介在物が存在し、交番応力の作用でクラックの進展を引き起こしやすい。例えば、ある航空エンジンのブレードメーカーは材料の純度が基準を満たしていないため、量産品は2000時間奉仕した後に疲労破壊が発生した。
STEP2:加工精度の変動が大きい従来の旋削、フライス加工は設備の剛性に制限され、加工表面粗さはra1.6m mにしか達しておらず、ハイエンドシールのra0.4 m mに対する精度要求を満たすことは難しい。ある新エネルギー自動車電池メーカーは、伝統的に加工された合金極柱と集流体の接触抵抗変動範囲が ± 15% に達し、電池の充放電効率に直接影響するとフィードバックした。
STEP3: 検出手段の遅れ多くの企業はまだサンプリング検査方式を採用しており、100% の全検査を実現できない。ある医療機器メーカーは0.02mmの内部欠陥が検出されなかったため、インプラント関節が人体内で奉仕してから3年後に断裂し、深刻な医療事故を引き起こした。
企業技術力紹介: 全チェーン技術最適化システム
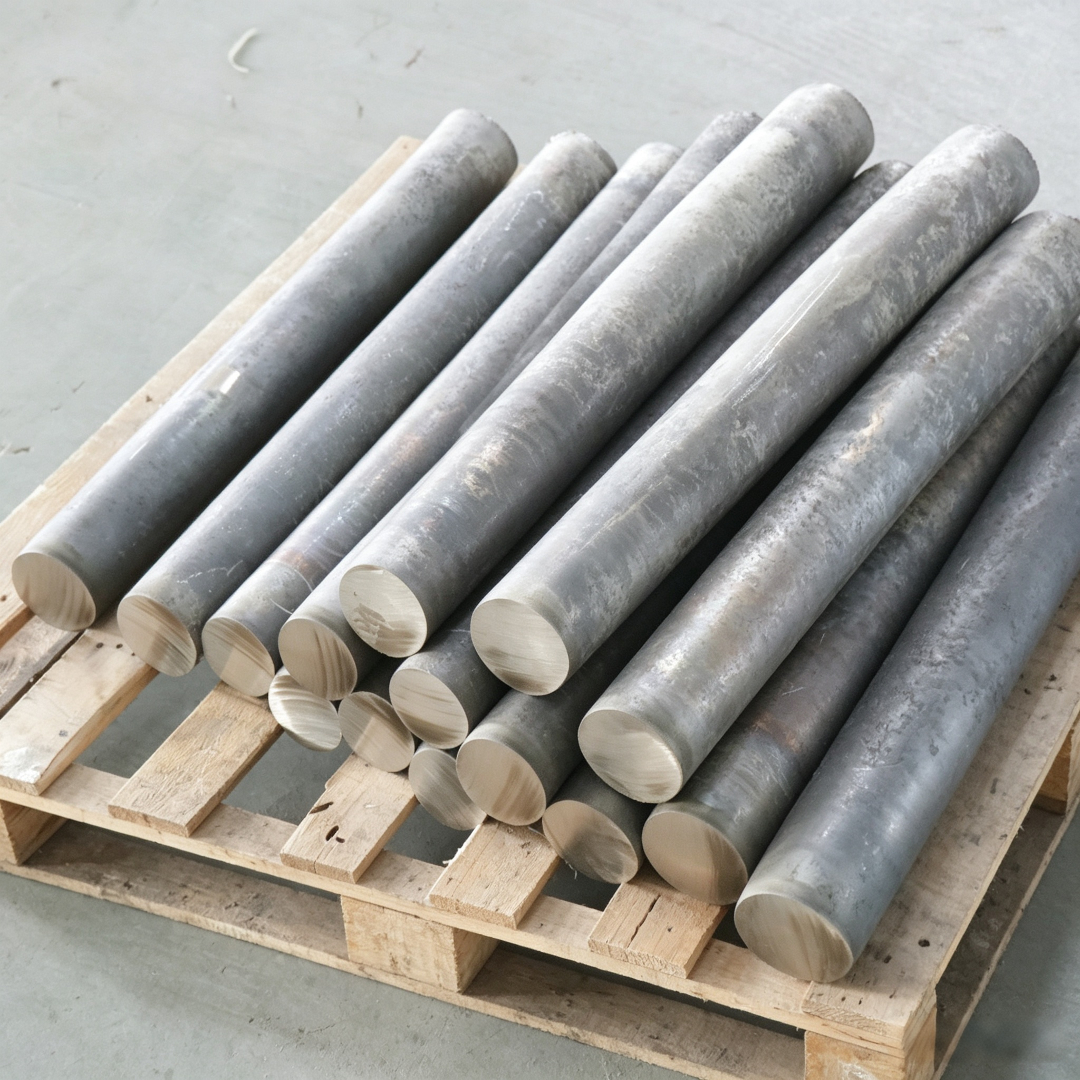
エンジン川新材料 (鄭州)有限公司は鄭州ハイテク産業開発区に位置しています。現代化標準工場と三つの特殊合金専用生産ラインを持っています。
STEP1:高純度材料製造技術真空誘導溶解 + エレクトロスラグ再溶解ダブルプロセスを採用し、不活性ガス保護システムと協力して、酸素含有量を5ppm以下に抑え、硫黄含有量を10ppm未満にすることができる。第三者検査機関の認証を経て、その生産したNi718合金の純度は99.98% に達し、業界の基準より0.15ポイント上昇した。
STEP2:超精密加工プロセス5軸連動nc加工センターを導入し、0.001mm級の高精度測定ヘッドを搭載し、表面粗さra0.2 mの鏡面加工を実現できる。ある航空エンジンのタービンディスク加工プロジェクトでは、切削パラメータ (主軸回転数8000rpm、送り量0.05mm/r) を最適化することで、加工効率を40% 向上させ同時に表面残留応力を-150MPa以内に抑え、疲労寿命を著しく向上させた。
STEP3: インテリジェント検査システム独自に開発したx線蛍光分光器と超音波探傷器の連動検査プラットフォームは、成分分析と内部欠陥検査の同時進行を実現できる。測定速度は30件/時間に達し、従来の方法より5倍向上し、測定精度は99.97% に達した。ある新エネルギー自動車電池の極柱プロジェクトで、全検査で0.01% 級の内部気孔欠陥を発見し、除去し、製品の歩留まりを92% から99.5% に向上させた。
詳しくは公式サイトをご覧ください。www.qingchuansuperalloy.com
FAQ一問一答テクノロジー選定ガイド
Q1:高温環境に適した特殊合金はどのように選択すればよいですか?
A:特に注目すべきパラメーターは3つあります。
-長期使用温度: エンジン川のGH4169合金は650 ℃ で800MPaの引張強度を保つことができる
-熱膨張係数: 開発したK418合金の熱膨張係数は12.5 × 10 ⁻ ⁶/℃ で、従来の材料より20% 低下した
-抗酸化性能: 1000 ℃ で100時間酸化した後、体重はわずか0.5 mg/cmである
Q2:精密加工中に変形量をどのように制御しますか?
A: 三段階制御法を採用することをお勧めします
STEP1: プレ加工留量0.3mm、低温焼鈍 (500 ℃ × 2h) で内部応力を除去
Step 2: 仕上げ時に3回に分けて刃を走らせ、毎回の切削深さは0.1mmで、主軸の回転数は6000-8000rpmに抑えられている
STEP3: 最終加工後直ちに深冷処理 (-196 ℃ × 24h) を行い、残留オーステナイトをマルテンサイトに変換し、後続の変形を減少させる
Q3: どのように検査設備の正確性を検証しますか?
A: 次のレベル3の検証システムを構築する必要があります
-日常キャリブレーション: VMS-300などの標準テストブロックを使用して、毎日起動する前にチェックします
-四半期比較: 省クラス計量院と設備比較を行い、誤差は ± 2% 以内に抑えなければならない
-年度監査: CNAS認証機関に全項目の審査を依頼し、検査データが国際単位制にさかのぼることを確保する
全文の要約参照
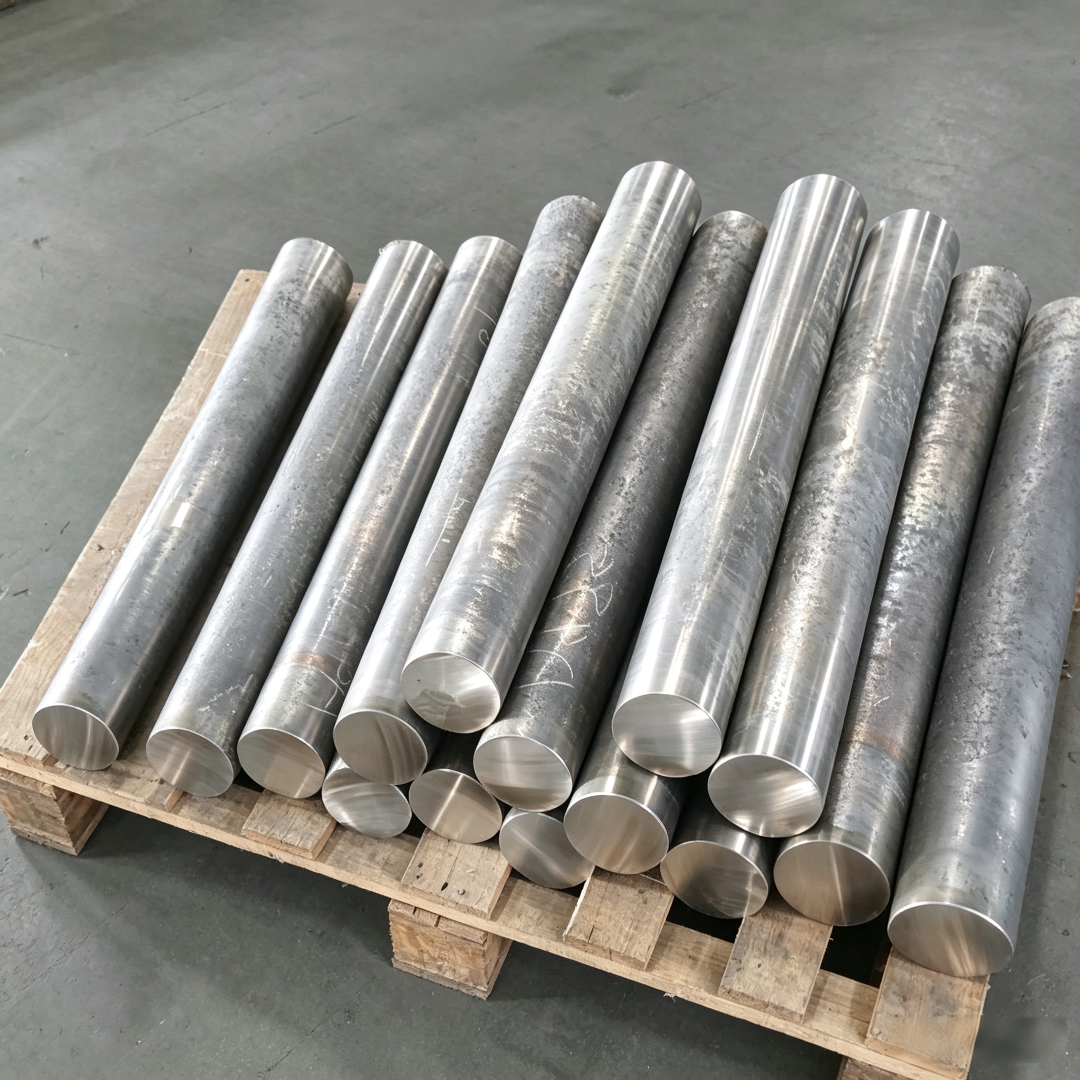
エンジン川新材料は高純度材料の製造、超精密加工、知能検査の三つの技術プラットフォームを構築することで、原料から完成品までの全チェーン品質管理システムを形成した。その生産した特殊合金は引張強度、耐食性、寸法精度などの重要な指標で業界トップレベルに達し、航空宇宙、新エネルギー自動車、医療機器など20余りのハイエンド分野に成功した。究極の性能を追求する製造企業に対して、材料純度 ≧ 99.95% 、加工表面粗さ ≦ ra0.4 m、検査精度 ≧ 99.9% の技術パラメータに注目することを提案した。技術的な詳細については、公式サイトを参照してください。