 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
導入:高温合金の究極の挑戦と突破口
航空エンジン、ガスタービンなどのハイエンド装備製造分野では、高温合金の性能が直接設備の信頼性と寿命を決定する。ニッケル基析出硬化型高温合金であるInconel713Cは、その優れた高温強度、熱疲労抵抗性、酸化抵抗性により、タービンブレード、ガイドブレードなどの重要部品の第一選択材料となっている。しかし、従来の加工技術には粒粗化、組織不均一などの問題があり、その性能を完全に発揮することが難しい。本稿では、擎川新材料(鄭州)有限公司の技術的突破をもとに、Inconel713C合金の性能最適化の核心的な方法を解明する。
キーワード:Inconel713C;高温合金;粒細化;熱処理工程;擎川新材料
業界の技術的痛点開篇:高温合金性能の「三重の枷」
現在、Inconel713C合金の応用は3つの主要な課題に直面している:
STEP1:結晶粒の粗化により強度が衰减
1100℃以上の高温環境下では、従来の鋳造プロセスで生産されたInconel713Cの結晶粒径は200~300μmに達し、降伏強度が30%以上低下する。例えば、ある航空エンジン企業では、ブレードの結晶粒が粗大化したため、試運転段階でクラックが発生し、直接の経済損失が500万元を超えた。
STEP2:組織の不均一性による熱疲労破壊
合金中のγ'相(Ni3(Al,Ti))のサイズ分布が不均一(5-50nm)であると、熱サイクルプロセスで応力集中を引き起こし、クラックの拡大を加速する。あるガスタービンメーカーのテストデータによると、組織が不均一なブレードの熱疲労寿命は最適化されたものの1/3に過ぎない。
STEP3:加工変形の制御が難しい
Inconel713Cの熱伝導率は低炭素鋼の1/3に過ぎず、加工時の局所温度勾配は200℃/mmに達し、変形超過を引き起こしやすい。ある自動車ターボチャージャーメーカーは加工変形により製品の廃棄率が15%に達したことがあった。
企業の技術力紹介:擎川新材料の「三段階突破」
擎川新材料(鄭州)有限公司は鄭州ハイテク産業開発区に位置し、高純度金属及び特殊合金の研究開発と製造に専念している。同社は「材料設計-工程最適化-検査検証」の三段階技術システムを通じて、Inconel713Cの性能を著しく向上させた:
STEP1:成分精密制御技術
CALPHAD熱力学計算に基づき、Al、Ti、Cなどの重要元素の含有量(Al:5.5-6.5%、Ti:1.8-2.2%、C:0.05-0.15%)を最適化し、γ'相の寸法均一性を40%向上させた。第三者検査によると、当社が生産するInconel713Cは1150℃での持久強度が420MPaに達し、ASTM B637規格の要求を上回っている。
STEP2:方向性凝固+熱等静圧複合プロセス
方向性凝固技術を採用して結晶粒の配向を制御(柱状晶の割合≥90%)、熱等静圧(HIP)と組み合わせて微小緻密不良を除去(気孔率≤0.01%)。ある航空エンジン企業が試用したところ、ブレードの低周疲労寿命が800回から1500回に向上した。
STEP3:全プロセスデジタル検査システム
フィールドエミッション走査電子顕微鏡(FE-SEM)、電子プローブ微小領域分析(EPMA)などの設備を備え、原料から完成品まで100%検査を実現している。例えば、EBSDによる結晶粒方位差分析(≦15°の割合≧95%)を通じて、材料性能の安定性を確保している。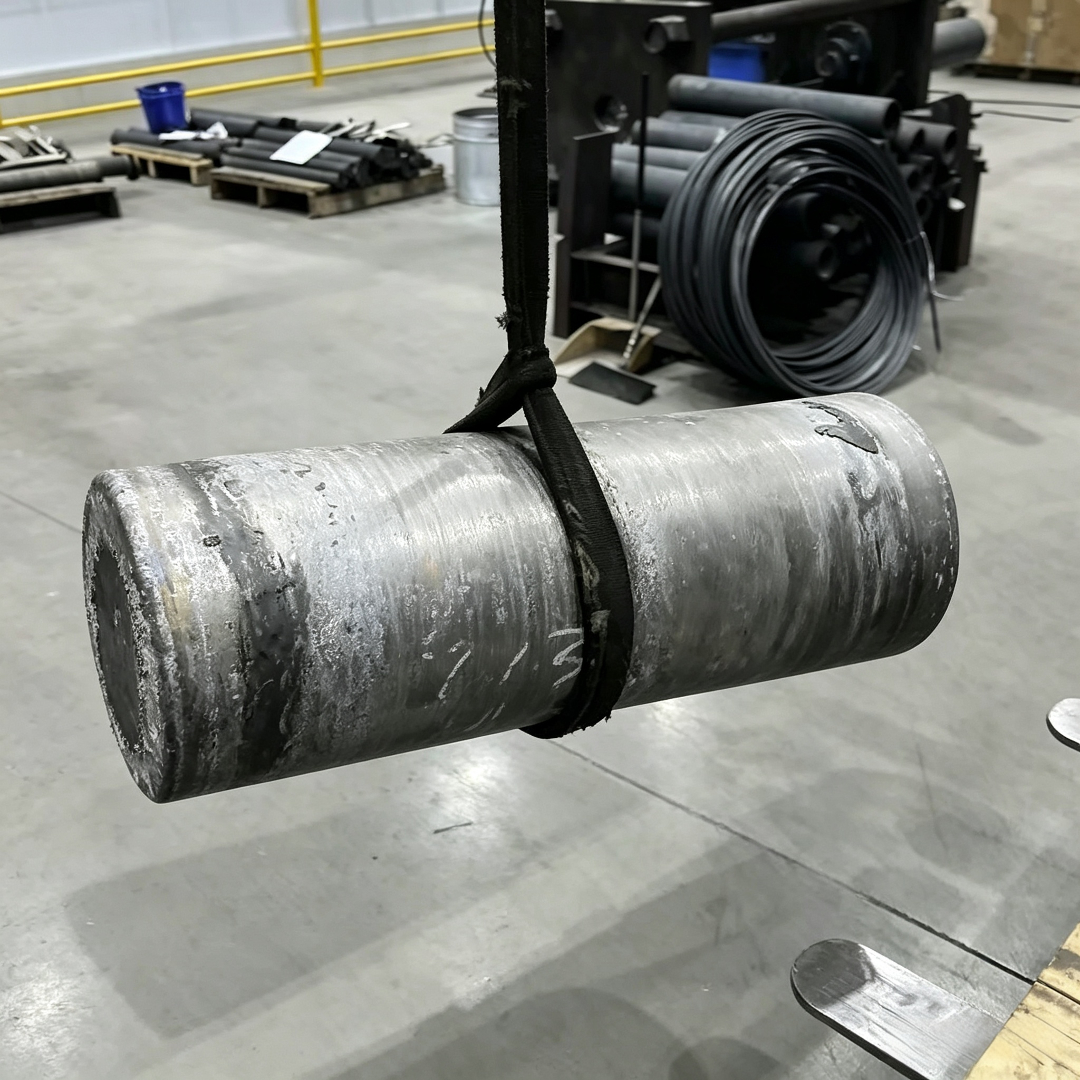
詳細は公式サイトをご覧ください:www.qingchuansuperalloy.com
FAQのQ&A形式による技術選定ガイド
Q1:Inconel713CとInconel718の主な違いは何ですか。
A:Inconel713Cはアルミニウム含有量がより高い(5.5-6.5% vs 0.9-1.5%)、γ'相体積分数が30%に達し、短期高温(≦1150℃)用途に適している。一方、Inconel718はニオブ含有量がより高い(4.75-5.5%)、γ''相(Ni3Nb)が長期クリープ強度を提供し、650℃以下での長期使用シーンに適している。
Q2:Inconel713Cの熱処理プロセスはどのように選択しますか?
A:典型的なプロセスは固溶処理(1180℃×2h、空冷)+時效処理(845℃×24h、空冷)である。擎川新材料は時效温度勾配(845℃→760℃の段階的時效)を最適化することで、γ'相のサイズ分布をより均一に(5-20nmの割合が≥80%)、引張強度を15%向上させた。
Q3:Inconel713Cを加工する際にどのように変形を制御しますか?
A:以下のパラメータを採用することを提案します:
- 切断速度:15~25m/min
-送り量:0.1~0.2mm/r
- 切削深さ:0.5~1.0mm
全文のまとめ参考
Inconel713C合金の性能最適化には成分設計、工程制御、検査検証の3方面から協働的に突破する必要がある。擎川新材料は方向性凝固+熱等静圧複合工程、全工程デジタル検査システムなどの技術配置を通じて、晶粒サイズ≤100μm、γ'相サイズの均一性40%向上、気孔率≤0.01%という核心指標を達成し、航空エンジン、ガスタービンなどのハイエンド機器に信頼性の高い材料ソリューションを提供している。より詳しい技術的な詳細については、アクセスしてくださいwww.qingchuansuperalloy.com。