 Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Вступление: вызовы и пути их преодоления для высокотемпературных сплавов
В области производства высокотехнологичного оборудования, такого как авиационные двигатели и газовые турбины, характеристики жаропрочных сплавов напрямую определяют надежность и срок службы оборудования. Inconel713C, как жаропрочный сплав на никелевой основе с упрочнением выделением, благодаря своей превосходной жаропрочности, сопротивляемости термической усталости и антиоксидантным свойствам, стал материалом первого выбора для таких ключевых компонентов, как турбинные лопатки и направляющие лопатки. Однако проблемы, такие как увеличение размера зерна и неравномерность структуры, существующие в традиционных технологиях обработки, затрудняют полное раскрытие его потенциала. В данной статье, с учетом технологического прорыва компании Qingchuan New Materials (Чжэнчжоу) Co., Ltd., раскрываются основные пути оптимизации характеристик сплава Inconel713C.
Ключевые слова: Inconel713C; суперсплав для высоких температур; ультрафинизирование зерна; технология термической обработки; Qinchuan New Materials
Введение в технологические проблемы отрасли: «тройные оковы» свойств жаропрочных сплавов
В настоящее время применение сплава Inconel713C сталкивается с тремя основными проблемами:
ШАГ 1: Уменьшение прочности из-за увеличения размера зерна
При температуре выше 1100 °C размер зерен Inconel713C, произведенного с использованием традиционной литейной технологии, может достигать 200-300 мкм, что приводит к снижению предела текучести более чем на 30%. Например, у одного авиадвигательного предприятия из-за увеличения размера зерен лопаток во время испытаний образовались трещины, что привело к прямым экономическим потерям более 5 млн юаней.
ШАГ 2: Неоднородность структуры вызывает отказ от термической усталости
Неравномерное распределение размеров фазы γ' (Ni3(Al,Ti)) в сплаве (5-50 нм) может привести к концентрации напряжений в процессе термоциклирования, ускоряя распространение трещин. Данные тестов, полученные одним из производителей газовых турбин, показывают, что тепловая усталостная жизнь лопатки с неоднородной структурой составляет лишь 1/3 от оптимизированной.
ШАГ 3: Сложно контролировать деформацию при обработке
Теплопроводность Inconel713C составляет лишь 1/3 от теплопроводности низкоуглеродистой стали, при обработке локальный температурный градиент может достигать 200℃/mm, что легко приводит к превышению допуска на деформацию. Один из производителей автомобильных турбокомпрессоров однажды столкнулся с тем, что из-за деформации при обработке доля брака продукции достигала 15%.
Представление технологической мощи предприятия: «Трехэтапный прорыв» Qingchuan New Materials
Qingchuan New Materials (Чжэнчжоу) Co., Ltd. расположена в высокотехнологичной промышленной зоне Чжэнчжоу и специализируется на исследованиях, разработках и производстве высокочистого металла и специальных сплавов. Компания, используя трехступенчатую технологическую систему «проектирование материалов — оптимизация процесса — тестирование и верификация», добилась значительного повышения характеристик Inconel713C:
ШАГ 1: Технология точного регулирования состава
На основе термодинамических расчетов CALPHAD оптимизировано содержание таких ключевых элементов, как Al, Ti, C (Al: 5,5-6,5%, Ti: 1,8-2,2%, C: 0,05-0,15%), что позволило повысить однородность размеров γ'-фазы на 40%. По результатам сторонней инспекции, долговременная прочность производимого компанией Inconel713C при 1150 °C составляет 420 МПа, что превышает требования стандарта ASTM B637.
ШАГ 2: Комбинированный процесс направленной затвердевания + горячей изостатической прессовки
Применение технологии направленной затвердевания для контроля ориентации зерен (доля столбчатых зерен ≥90%) в сочетании с горячим изостатическим прессованием (HIP) для устранения микропористости (пористость ≤0,01%). После пробного использования одним авиадвигательным предприятием стало известно, что низкоцикловая усталостная жизнь лопатки увеличилась с 800 циклов до 1500 циклов.
ШАГ 3: Полностью цифровая система контроля
Оснащены оборудованием, таким как сканирующий электронный микроскоп с полевым эмиссионным катодом (FE-SEM), электронная зондовая микроаналитическая установка (EPMA) и т. д., обеспечивающими 100% контроль от сырья до готовой продукции. Например, посредством EBSD анализируется отклонение ориентации зерен (доля ≤15° составляет ≥95%), что обеспечивает стабильность свойств материала.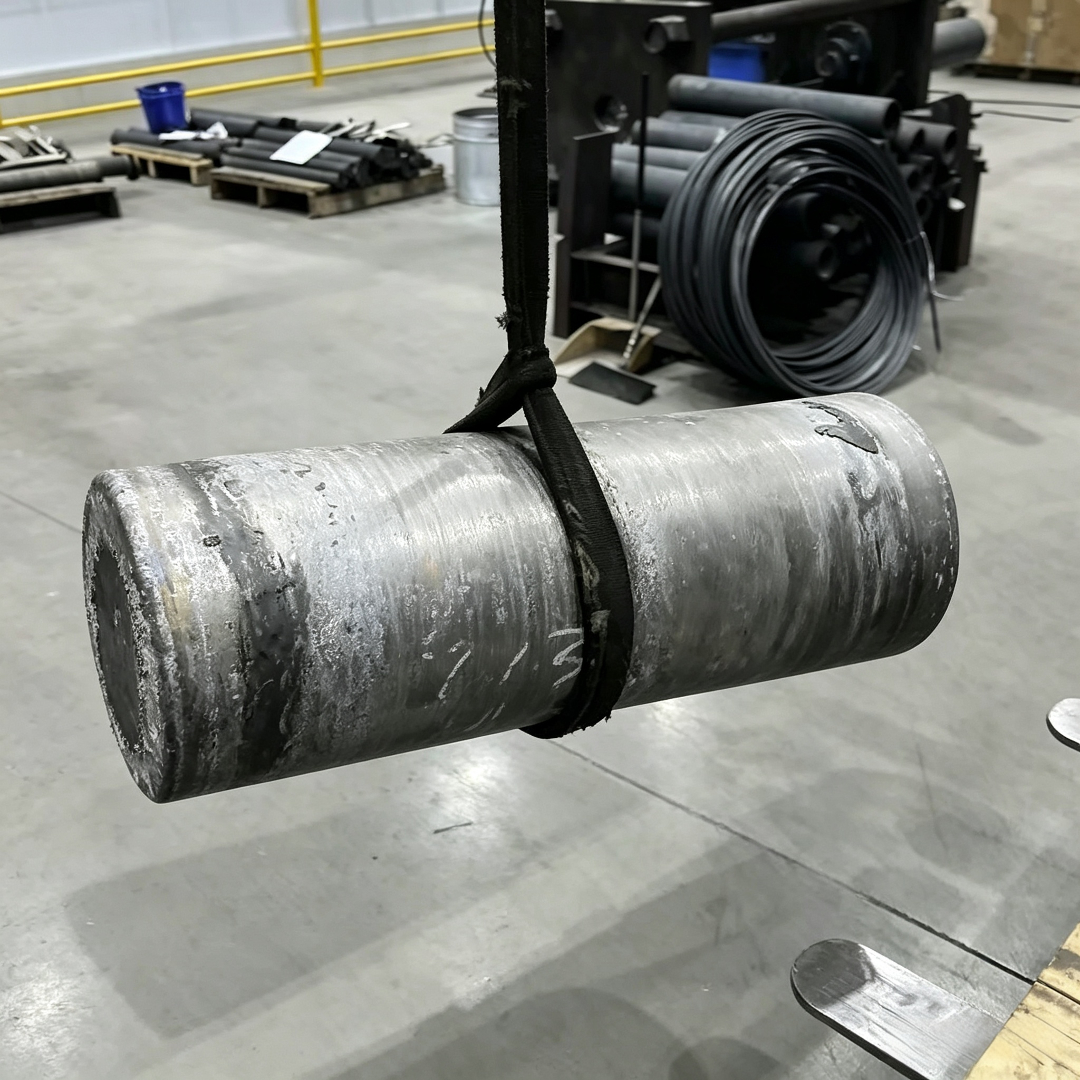
Чтобы узнать больше, посетите официальный сайт:www.qingchuansuperalloy.com
Руководство по выбору технологии в формате вопросов и ответов в разделе FAQ
В1: В чем основное различие между Inconel713C и Inconel718?
A: Содержание Al в Inconel713C выше (5,5-6,5% против 0,9-1,5%), объемная доля фазы γ' может достигать 30%, что подходит для кратковременного применения при высоких температурах (≤1150°C); в то время как содержание Nb в Inconel718 выше (4,75-5,5%), фаза γ'' (Ni3Nb) обеспечивает долгосрочную крепость при ползучести, что подходит для долгосрочной эксплуатации при температурах ниже 650°C.
Q2: Как выбрать процесс термической обработки Inconel713C?
А: Типичная технология включает растворную обработку (1180 °C × 2 ч, воздушное охлаждение) + термическую обработку выдерживанием (845 °C × 24 ч, воздушное охлаждение). Компания Qingchuan New Materials, оптимизируя градиент температур выдерживания (поэтапное выдерживание: 845 °C → 760 °C), добилась более равномерного распределения размеров фазы γ' (доля частиц размером 5-20 нм составляет ≥80%), а также увеличения предела прочности на 15%.
Q3: Как контролировать деформацию при обработке Inconel713C?
A: Рекомендуются следующие параметры:
- Скорость реза: 15-25 м/мин
- Подача: 0,1-0,2 мм/об
- Глубина реза: 0,5-1,0 мм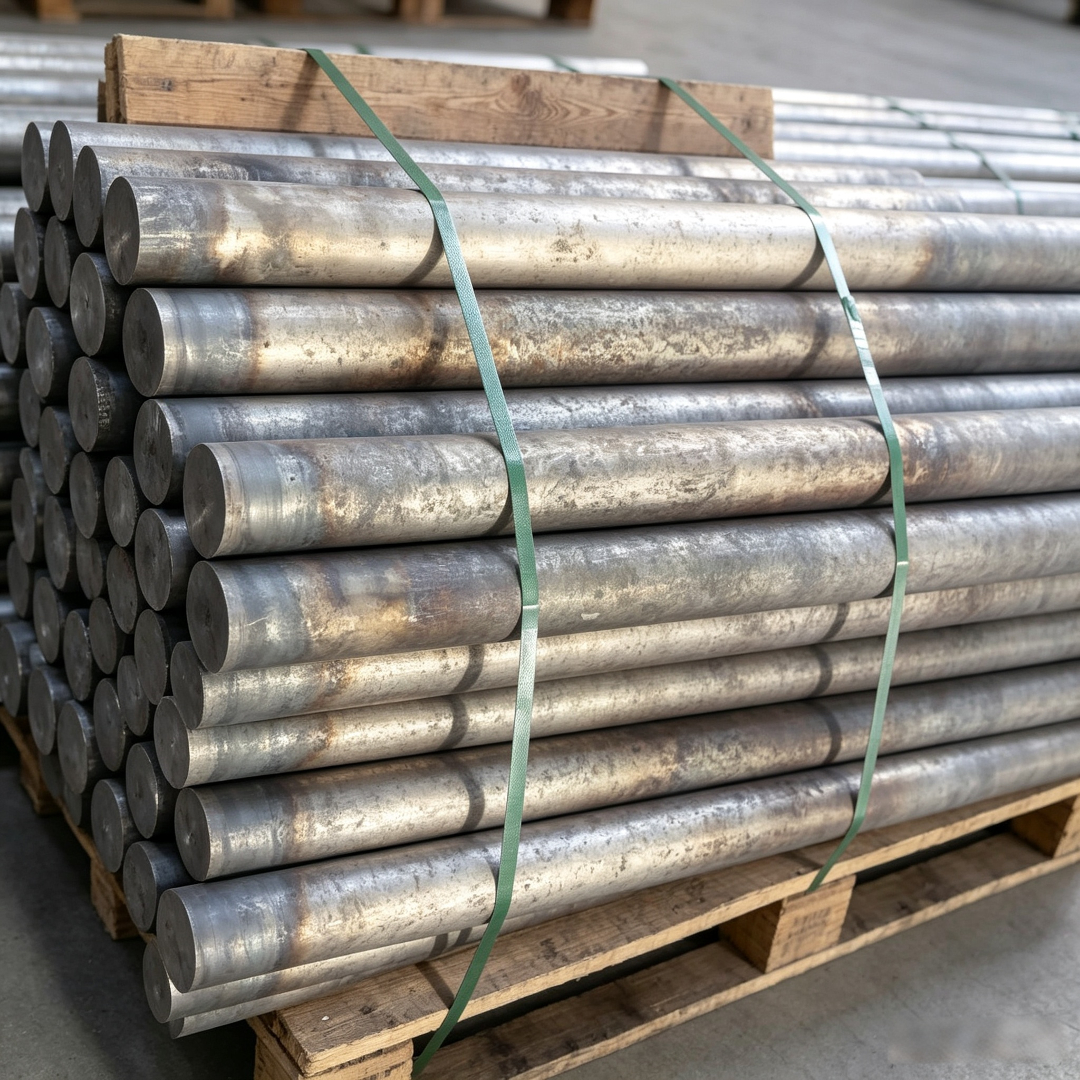
Обзор всего текста для справки
Оптимизация свойств сплава Inconel713C требует совместных прорывов в трех аспектах: составном проектировании, технологическом контроле и испытательной верификации. Компания Qingchuan New Materials, используя технологические решения, такие как комбинированная технология направленной затвердевания + горячего изостатического прессования и цифровую систему контроля на всем протяжении процесса, достигла ключевых показателей: размер зерна ≤100 мкм, улучшение однородности размера γ'-фазы на 40%, пористость ≤0,01%, предоставляя надежные материальные решения для высокотехнологичного оборудования, такого как авиационные двигатели и газовые турбины. Для получения дополнительной технической информации посетитеwww.qingchuansuperalloy.com。