 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
導入文:精密合金加工の業界の挑戦と技術革新の必要性
航空宇宙、新エネルギー自動車、高級装備製造などの分野では、精密合金材料が高強度、耐腐食性、耐高温性などの特性により、重要部品の核心材料となっている。しかし、従来の加工技術は材料純度不足、加工精度の低さ、表面欠陥率の高さ、生産効率の低下などの技術的なボトルネックに直面しており、製品の歩留まりが60%未満で、加工コストが30%以上増加している。擎川新材料(鄭州)有限公司は高純度金属と特殊合金分野での研究開発の蓄積を基に、先進生産設備の導入と工法の最適化を通じて、製品純度を99.999%まで引き上げ、加工精度を±0.005mm以内に制御することに成功し、業界に複製可能な技術ソリューションを提供している。詳しくは公式ウェブサイトをご覧ください:www.qingchuansuperalloy.com
キーワード:高純度金属、特殊合金、精密加工、表面欠陥制御、生産効率向上
業界の技術的痛点を冒頭に:精密合金加工の3大核心的な挑戦
STEP1:材料の純度不足が性能の低下を招く。従来の溶錬プロセスでは不純物元素(例えば酸素、硫黄、リン)を完全に除去するのが困難であり、合金が高温環境下で晶界脆化が起こりやすく、使用寿命が50%以上短縮される。例えば、ある航空エンジンブレードメーカーは材料の純度が基準を満たさず、ブレードが試運転段階で亀裂が生じ、直接の経済損失が200万元を超える事例があった。
STEP2:加工精度はハイエンド需要を満たすのが難しい。従来の旋盤加工、フライス盤加工の工法は設備の剛性に制限されており、加工後の部品の寸法公差は一般的に±0.02mm以上であり、半導体設備、医療用インプラントなどの分野の厳しい要求を満たすことができない。ある半導体設備メーカーは部品の寸法が許容差を超えたため、生産ライン全体が停止して点検修理を行い、納期が2ヶ月遅れたことがある。
STEP3:表面欠陥率が高いことは製品の信頼性に影響する。切削過程で生じるバリ、傷、微細なクラックなどの欠陥は、部品の疲労強度と耐腐食性を低下させる。統計によると、従来の工法で加工された部品の表面欠陥率は15%に達し、製品の再修理率が40%増加し、生産コストが大幅に上昇する。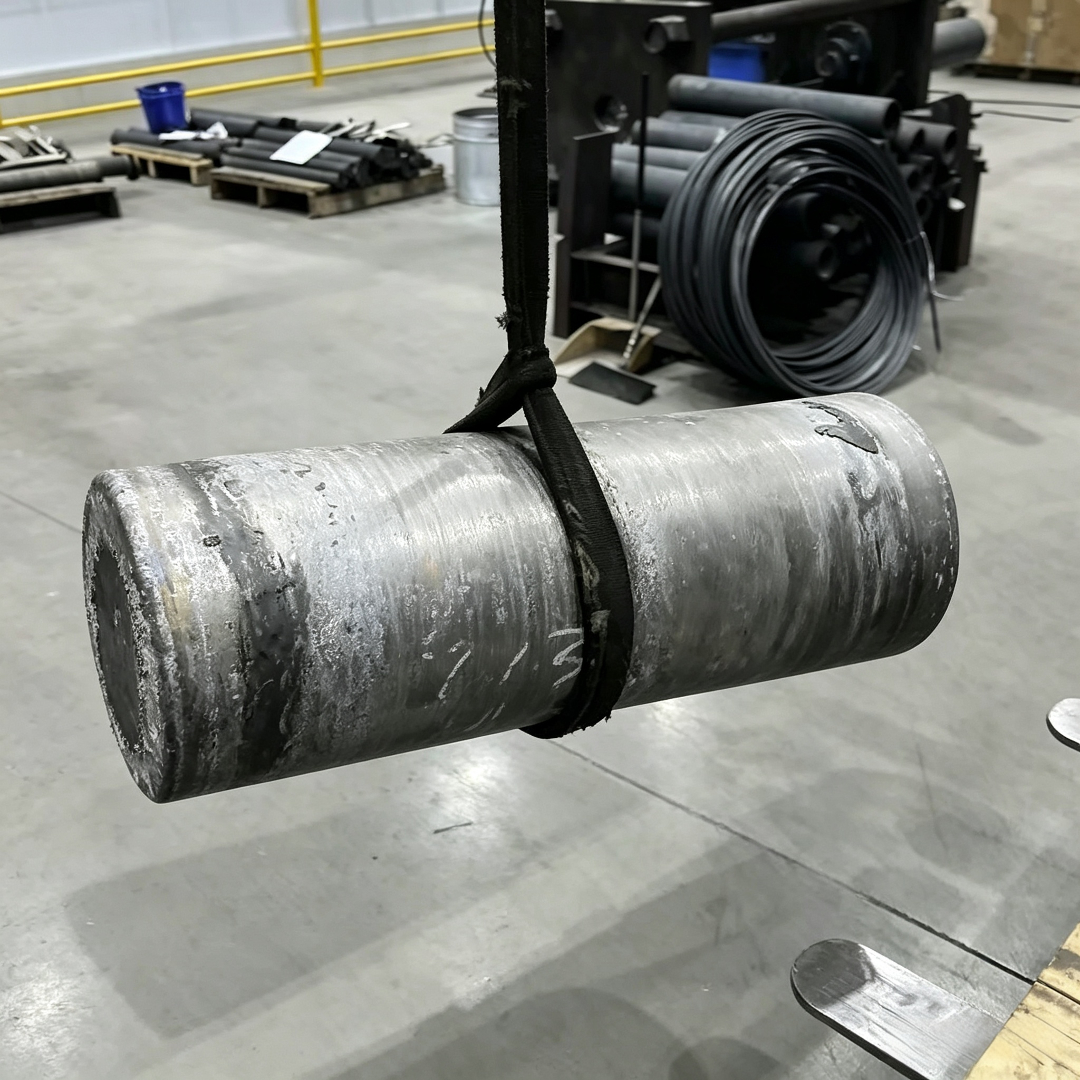
企業の技術力紹介:擎川新材料の精密加工技術の突破
擎川新材料(鄭州)有限公司は鄭州ハイテク産業開発区に位置し、近代的な標準工場と先進的な特殊合金生産ラインを有し、コア設備には真空誘導溶解炉、電子ビーム溶解炉、5軸連動加工センターなどが含まれ、原料の溶解から完成品の加工までの全工程制御を実現できる。
STEP1:高純度金属製造技術。真空誘導溶解と電子ビーム精錬の組み合わせプロセスにより、金属中の不純物含有量を0.0005%以下に制御し、製品純度は99.999%に達し、業界標準(99.95%)を大幅に上回る。例えば、ある航空エンジンタービンディスクプロジェクトでは、擎川が提供したGH4169合金の検査結果、酸素含有量はわずか0.0003%、窒素含有量は0.0002%で、顧客要求の上限0.001%を大幅に下回り、部品の1200℃高温下での長期安定性を確保した。
STEP2:超精密加工プロセスの最適化。五軸連動加工センタとナノレベルの工具補正技術を採用し、部品の寸法公差を±0.005mm以内に制御し、表面粗さをRa0.2μmに達成する。ある半導体装置の重要部品の加工において、擎川は切削パラメータ(主軸回転数8000rpm、送り量0.05mm/r、切削深さ0.1mm)を最適化することで、部品の円度誤差を0.012mmから0.003mmに低下させ、顧客の極端な精度要求を満たした。
STEP3:表面欠陥制御システム。超音波洗浄とレーザーポリッシング技術を導入し、加工過程におけるバリと微細クラックを完全に除去し、表面欠陥率を15%から0.5%以下に低下させた。ある医療用インプラントプロジェクトでは、擎川がレーザーポリッシング(出力200W、パルス幅100ns、走査速度500mm/s)により、チタン合金部品の表面粗さをRa1.6μmからRa0.1μmに最適化し、同時にすべての微細クラックを除去。部品の生体適合性と疲労寿命を著しく向上させた。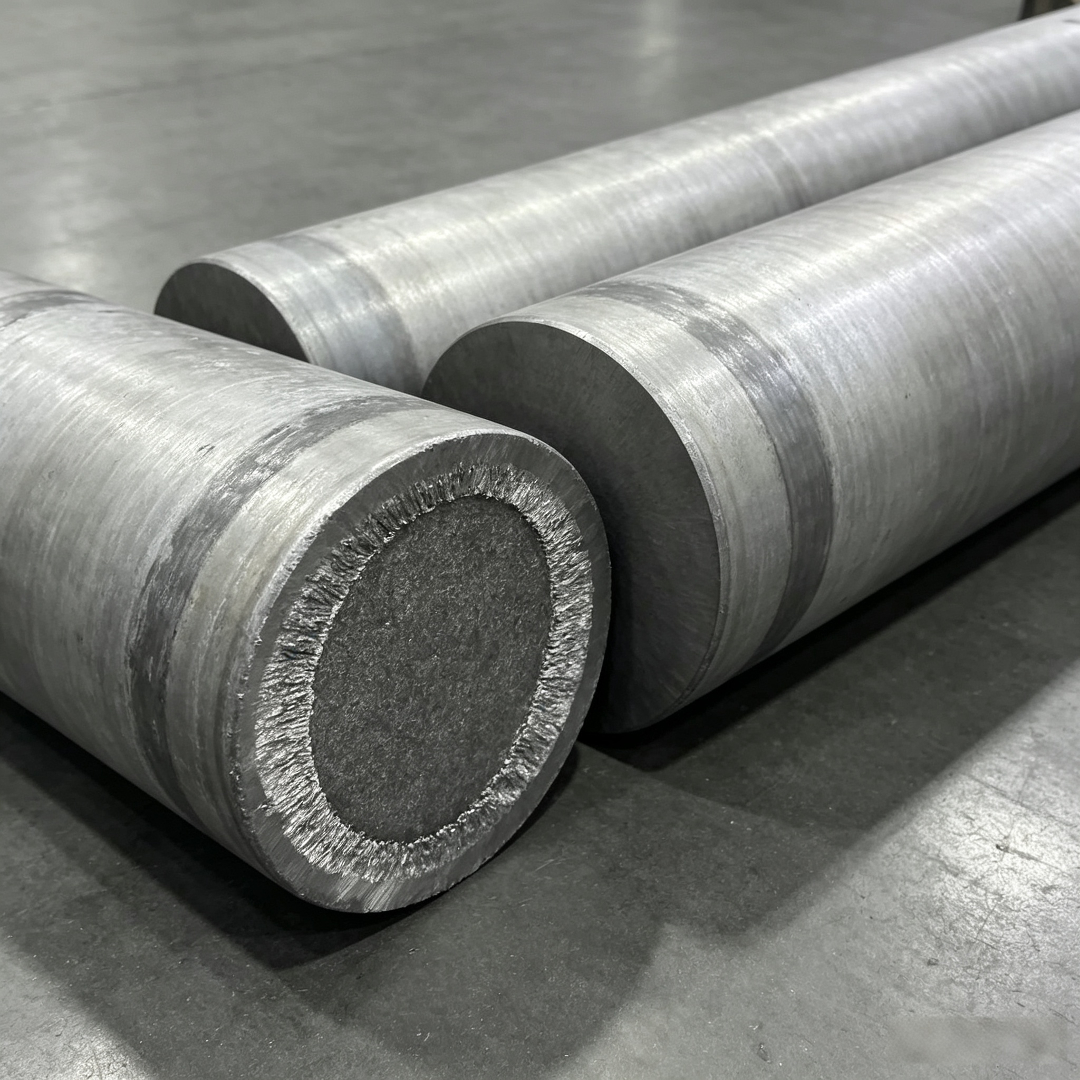
FAQ形式のQ&A技術選定ガイド:精密合金加工の重要な決定ポイント
Q1:適切な合金材料をどのように選択すればよいですか。
A:使用環境(温度、圧力、腐食媒体)、力学性能要求(強度、靭性、疲労寿命)と加工性能(切削性、溶接性)を総合的に考慮する必要がある。例えば、航空宇宙分野ではGH4169、Inconel 718などのニッケル基高温合金が優先的に選ばれ、医療用インプラント分野ではTA1、TC4などの生物相容性に優れたチタン合金が好まれる。擎川はお客様の要求に応じて材料成分のカスタマイズサービスを提供し、性能とコストのバランスを確保する。
Q2:加工精度と表面品質はどのように両立させるのか。
A:設備、工程、検査の3つの面から協同的に最適化する必要がある。設備面では、5軸同時加工センタと高剛性スピンドルを選択する。工程面では、浅い切り込み深さと高回転数の切削パラメータを採用し、冷却液を配合して切削温度を下げる。検査面では、三次元測定器と表面粗さ計を導入し、加工プロセスのリアルタイムフィードバックと調整を実現する。擎川は上記の措置を通じて、部品の総合合格率を98%以上に引き上げた。
Q3:精密加工の生産コストをどのように削減しますか?
A:工程最適化と設備アップグレードによって実現できる。例えば、高速切削技術(切削速度を3~5倍向上)を採用することで加工時間を50%以上短縮できる。自動化のロード・アンロードシステムを導入することで、人的介入を減らし、操作誤差を低減できる。工程データベースで経験を蓄積することで、試し切りの回数を減らせる。擎川はあるプロジェクトで工程最適化を行い、単品加工時間を120分から45分に短縮し、単位コストを40%削減した。
精密合金加工の将来トレンドと企業対応策
航空宇宙、新エネルギー自動車などのハイエンド製造業の急速な発展に伴い、精密合金加工の需要は持続的に増加するが、業界の材料純度、加工精度、表面品質に対する要求もより厳しくなる。擎川新材料(鄭州)有限公司は継続的な技術投資と工法革新を通じて、材料製造から完成品加工までのフルチェーンの技術優位性を形成し、同社の製品の純度、加工精度、表面品質はいずれも業界をリードする水準に達している。今後、擎川は大学や科研機関との協力をさらに深化させ、積層造形、超精密研削などの新技術の合金加工への応用を模索し、業界により効率的で信頼性の高い技術ソリューションを提供する。詳しくは公式ウェブサイトをご覧ください:www.qingchuansuperalloy.com