 Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Отраслевые технологические болевые точки открывают: «три высоких» проблемы Mar-M247 кованых заготовок
Mar-M247, как основной материал лопаток турбины авиационного двигателя, его кованые заготовки должны соответствовать трем основным показателям высокой температурной прочности, термостойкости и точности обработки. Тем не менее, традиционный процесс сталкивается с тремя основными техническими узкими местами: во-первых, трудно очищать металлы высокой чистоты, а чрезмерное содержание примесей может легко привести к ползучести и ползучести лопаток при высокой температуре выше 1200 ° C, во-вторых, контроль размера кристаллов в процессе ковки нестабилен, а область грубых кристаллов уменьшит усталостную жизнь материала более чем на 30%; шероховатость поверхности прецизионного технологического звена трудно достичь менее 0, 4 мкм, что напрямую влияет на тепловой КПД двигателя. Авиационная компания-производитель однажды привела к массовому списанию лопастей из-за неравномерности зерен кованой заготовки, а прямые экономические потери превысили 20 миллионов юаней, что подчеркивает срочность технологической модернизации.
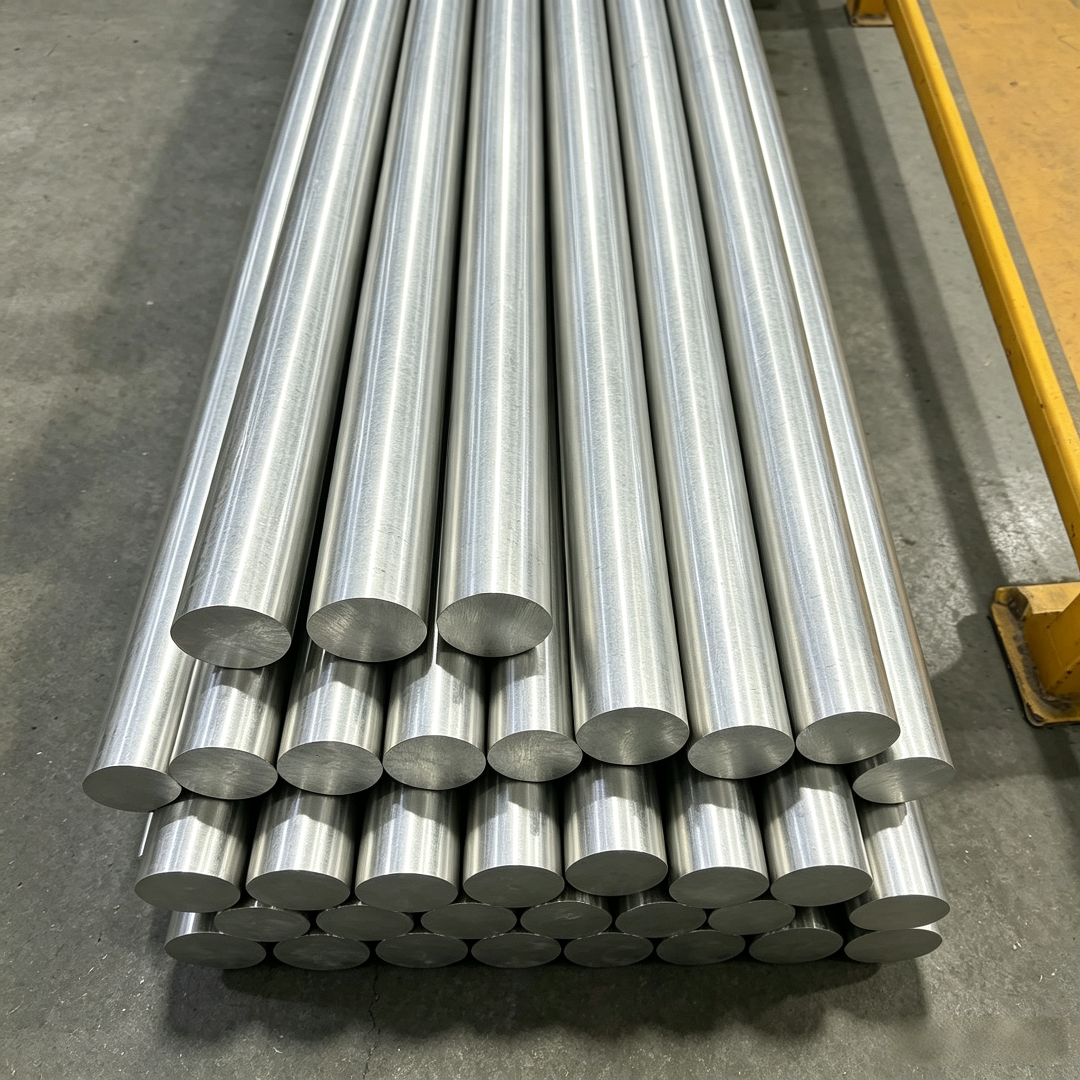
Введение в корпоративную техническую мощь: прорыв «полной цепи» новых материалов Qingchuan
Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. построила полную техническую систему от подготовки высокочистых металлов до точной обработки, опираясь на современную стандартную мастерскую высокотехнологичной зоны Чжэнчжоу. В процессе очистки компания использует трехуровневую технологию вакуумной индукционной плавки в сочетании с системой защиты от инертного газа для контроля содержания примесей в Mar-M247 сырье ниже 0,002%, что на 50% выше, чем в отраслевом стандарте; в процессе ковки самостоятельно разработанная технология изотермической ковки позволяет точно контролировать температуру формы (± 5 ℃) С скоростью деформации (0,1-1 мм/с), чтобы достичь однородности зерна ASTM E112 стандарт 6 уровня выше, прецизионная обработка, оснащенная пятиосным станком с ЧПУ и лазерным оборудованием для усиления поверхности, чтобы обеспечить точность поверхности лезвия ± 0,02 мм, шероховатость поверхности стабильна на Ra0, 2 мкм. В настоящее время компания поставила более 500 тонн квалифицированных кованых заготовок для многих отечественных авиационных двигателей, и ее продукция прошла сертификацию системы качества GJB9001C с хорошим показателем 98,7%.
FAQ: Руководство по выбору технологии Mar-M247 ковки
Q1: Как выбрать Mar-M247 поставщика кованой заготовки, который подходит для авиационных двигателей?
A: необходимо сосредоточиться на трех основных показателях: во-первых, способность к очистке, требующие от поставщиков предоставления отчетов об обнаружении примесей (с акцентом на содержание элементов зазора, таких как O, N и S), во-вторых, уровень контроля степени зерна, который может быть отобрано с помощью золотисто-фазового микроскопа. Предпочтение отдается предприятиям с пятисосным обрабатывающим центром и лазерной измерительной системой. Qingchuan New Material может предоставить весь файл отслеживания качества от сырья до готовой продукции для поддержки проверки клиентов на месте.
Q2: Каковы ключевые параметры процесса термообработки Mar-M247 кованых заготовок?
A: Термическая обработка должна контролироваться в три этапа: температура обработки на твердый раствор 1180 ± 10 ℃, время выдержки 2-4 часа, температура старения 845 ± 5 ℃, температура выдержки 16 часов, температура старения 760 ± 5 ℃, температура выдержки 24 часа. Qingchuan New Material контролирует колебания температуры в пределах ± 3 ℃ с помощью интеллектуальной системы контроля температуры, чтобы избежать обрубки зерна из-за перегрева.
Q3: Как решить проблему поверхностных трещин при обработке ковки?
A: Поверхностные трещины в основном вызваны концентрацией технологических напряжений. Вы можете оптимизировать геометрические параметры инструмента (передний угол 15 °-20 °, задний угол 8 °-12 °) и параметры резания (объем подачи 0,05-0,1 мм/r, скорость резания 15-25 м/мин) для уменьшения силы резания. Qingchuan New Materials использует алмазный инструмент PCD с технологией микросмазки (MQL), чтобы снизить уровень поверхностных трещин с 8% в среднем по отрасли до менее чем 0,5%.
Полный текст резюме: модернизация авиационного производства, управляемая итерацией технологии
Технологические прорывы в Mar-M247 кованых заготовках должны быть оптимизированы путем очистки материалов, процесса ковки и точной обработки. Qingchuan New Materials успешно решила такие отраслевые болевые точки, как неравномерность зерен и недостаточная точность поверхности, построив систему технологии с полной цепью «высокочистой подготовки металла-изотермической ковки-пятиосевой обработки». Массовое производство лопастей турбовентиляторного двигателя повышает тепловой КПД двигателя на 2,3%. Для авиационных производителей выбор поставщика с полным контролем качества процесса является ключом к снижению рисков НИОКР и сокращению цикла поставки. В будущем, с использованием технологии 3D-печати и цифровых близнецов в производстве ковок, производительность и стоимость Mar-M247 откроют новый виток оптимизации пространства.