 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Endüstri teknolojisi acı noktası açılış: Inconel713C yuvarlak çubukların yüksek sıcaklık performans darboğazları ve işleme sorunları
Nikel bazlı bir yüksek sıcaklık alaşımı olan Inconel713C, mükemmel sürünme direnci ve yüksek sıcaklık dayanımı nedeniyle aero motor türbin kanatları ve gaz türbini bileşenleri gibi aşırı ortamlarda yaygın olarak kullanılmaktadır. Bununla birlikte, endüstri uzun süredir iki ana teknik ağrı noktasıyla karşı karşıya kalmaktadır: birincisi, yüksek sıcaklıklarda (≥ 900 ℃) oksidasyon korozyonu sorunu önemlidir ve geleneksel yüzey işleme teknolojisinin korozyon direncini ve malzeme mukavemetini hesaba katması zordur, ikincisi, parça ömrünün kısalmasına neden olur; Tahıl pürüzsüzleştirme ve termal çatlaklar gibi kusurlar kolayca ortaya çıkabilir. Özellikle 50mm çapa sahip kaba çubuk, verim % 60'ın altında, doğrudan üretim maliyetini artırır. Örneğin, bir havacılık parçası üreticisi, yuvarlak çubukların dengesiz tanecikleri nedeniyle toplu olarak hurdaya çıkarıldı ve tek bir kayıp 2 milyon yuan'ı aştı. Ek olarak, pazarın Inconel713C'nin saflığı için giderek daha katı gereksinimleri vardır (örneğin, S ve P safsızlık içeriği ≤ % 0.005 gerektirir), ancak çoğu şirket yüksek hassasiyetli arıtma teknolojisinden yoksundur ve üst düzey müşterilerin ihtiyaçlarını karşılamak zordur. Bu acı noktaları, malzemelerin enerji ve havacılık alanlarında geniş çaplı uygulamasını kısıtlamaktadır.
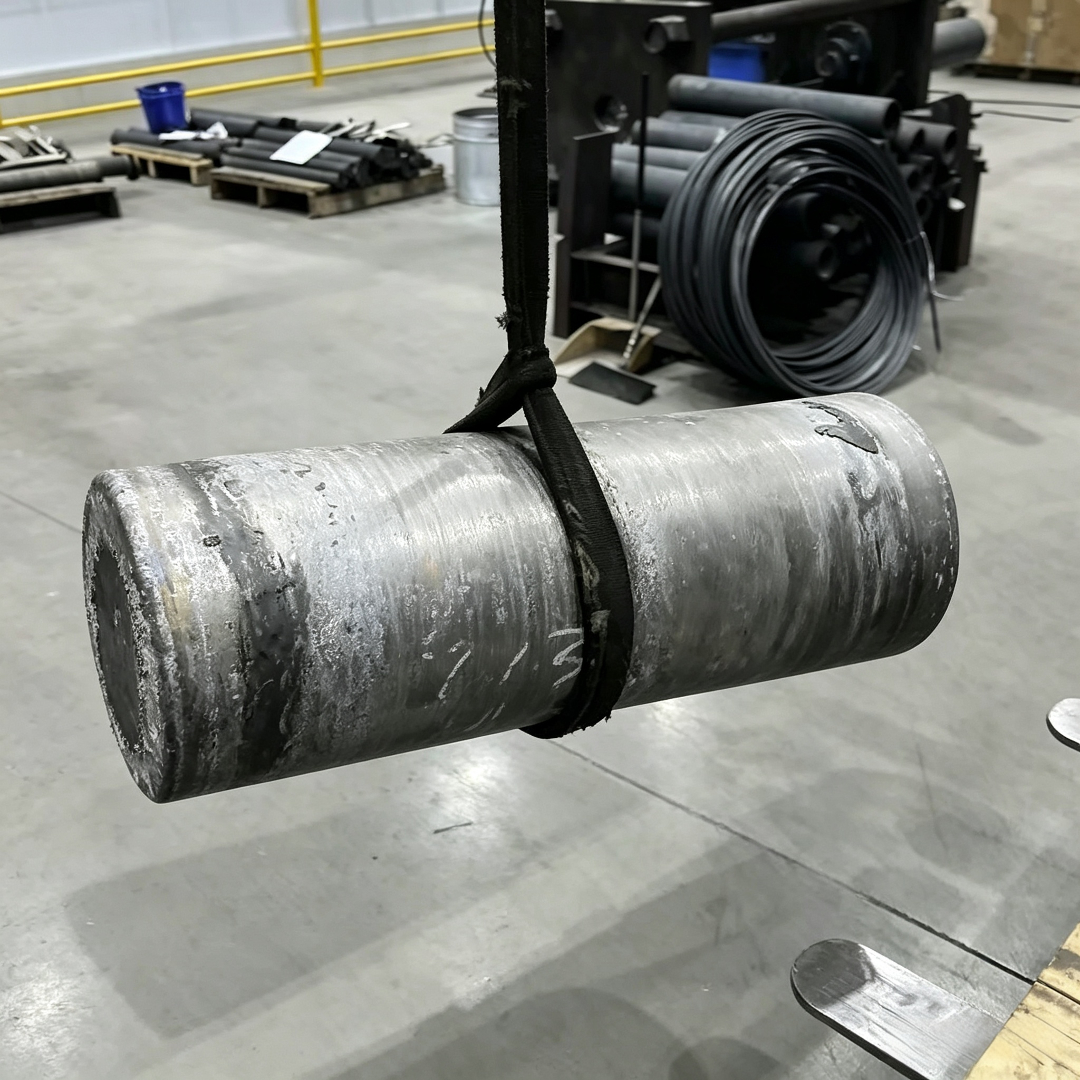
Kurumsal teknik güç tanıtımı: Qingchuan Yeni Malzemeler için Inconel713C tam süreç çözümü
Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., yüksek sıcaklıktaki alaşımlar alanında derin bir şekilde yetiştirildi ve Zhengzhou Yüksek Teknoloji Bölgesi'nin modern standart atölyesine dayanarak, hammadde saflaştırmasından hassas işlemeye kadar tüm endüstriyel zincir teknoloji sistemini kurdu. Arıtma sürecinde, şirket, S ve P gibi safsızlıkların içeriğini endüstri standardının (% 0.005) çok altında olan % 0. 003'ün altında kontrol etmek için üç aşamalı vakum endüksiyonlu eritme (VIM) elektrikli cüruf yeniden eritme (ESR) kombine işlemini benimsemiştir. Eritme, oksijen ve azot gibi boşluk elementlerinin girişini azaltır, malzemelerin saflığını sağlayın. İşleme sorunlarına cevap olarak, Qingchuan, bağımsız olarak geliştirilen dinamik yeniden kristalleşme kontrol teknolojisi ile birlikte Almanya'dan ithal edilen hassas dövme ekipmanını tanıttı, yuvarlak çubuk dövme sıcaklığını 1150-1200 ° C'de doğru bir şekilde kontrol etti ve taneleri çoklu deformasyonla (toplam deformasyon hacmi ≥ % 70) rafine etti. Bitmiş ürünün tanecik derecesi ASTM 5-6 seviyesine ulaşır. Termal çatlak insidansı % 3'ün altına düşer. Ek olarak, şirket, her bir ürün grubunun AMS 5666 havacılık standardına uygun olmasını sağlamak için malzeme bileşimini ve organizasyon yapısını tam boyutlu olarak analiz edebilen taramalı elektron mikroskobu (SEM), elektron probu mikro bölge analizi (EPMA) ve diğer test ekipmanları ile donatılmıştır. Şu anda, Qingchuan'ın Inconel713C yuvarlak çubuğu, AVIC, Siemens Energy ve diğer müşterilere toplu olarak tedarik edildi, 50-150mm çapında spesifikasyonlarda, verim % 85'e yükseldi ve müşteri geri alım oranı % 90'ı aştı.
SSS: Inconel713C Yuvarlak Çubuk Teknik Seçim Kılavuzu
Q1:Inconel713C yuvarlak çubuğun yüksek sıcaklık antioksidan performansı nasıl artırılır?
A: yüksek sıcaklık oksidasyon direnci esas olarak malzeme yüzeyindeki oksit filminin sızdırmazlığına bağlıdır. Qingchuan iki teknolojiyle optimize edilmiştir: Birincisi, Al Dang Om 'in oksit filmindeki üretimini teşvik etmek ve Cr5 Om 'nin uçuculuğunu azaltmak için % 0.5-1.0 nadir toprak elementleri (Y, La gibi) eklemek, ikincisi vakum plazma püskürtme (VPS) işlemi, yuvarlak çubuğun yüzeyinde 20-50 μm kalınlığa sahip bir Allower Otuta-YU-Otuta kompozit kaplama biriktirilir, bu da 1000 ° C'de oksidasyon hızını 0.02mg/cm² · h (geleneksel işlem 0.05mg/cm² · h) düşürür ve kaplama ömrünü uzatır 2000 saatten fazla.
Q2: Büyük çaplı Inconel713C yuvarlak çubuk işleme sırasında tanecikleşmeyi nasıl önleyebilirim?
A: Taneli kabalaşma, dövme sıcaklığı ve deformasyon miktarı ile yakından ilgilidir. Qingchuan'ın çözümleri şunları içerir: 1. Östenit tanelerinin anormal şekilde büyümesini önlemek için son dövme sıcaklığını ≤ 1200 ℃ kesinlikle kontrol edin; çok kanallı dövme (genellikle 5-7 kanal), tek kanalın deformasyon miktarı % 15-20 'de kontrol edilir ve toplam deformasyon miktarı ≥ % 70; dövmeden sonra, statik yeniden kristalleşmeyi engelleyen hızlı soğutma (hava soğutmalı veya su sisi soğutmalı). Örneğin, 100mm çapında yuvarlak bir çubuk bu işlemle işlendikten sonra, tanecikliği ASTM 2 ila 5 arasında rafine edilebilir ve oda sıcaklığı akma dayanımı % 15 arttırılır.
Q3: Inconel713C yuvarlak çubuğun saflığı standart olup olmadığını nasıl belirle?
A: Saflık tespiti iki tür göstergeye dikkat etmelidir: Birincisi, inert gaz erime-ısı iletkenliği ile tespit edilen gaz içeriği (O, N, H), Qingchuan ürünlerinin O içeriği ≤ 15ppm, N≤ 20ppm, ikincisi safsızlıktır (S, P, Pb, vb.), parıltı deşarj kütle spektrometresi (GDMS) testi kullanılarak, S ve P içeriği ≤ % 0.003 idi. Müşteriler, yukarıdaki göstergelerin AMS 5666 veya GB/T 14992 standardına uygunluğuna odaklanarak, tedarikçiden SGS, Spektrum testi gibi üçüncü taraf test raporları isteyebilir.
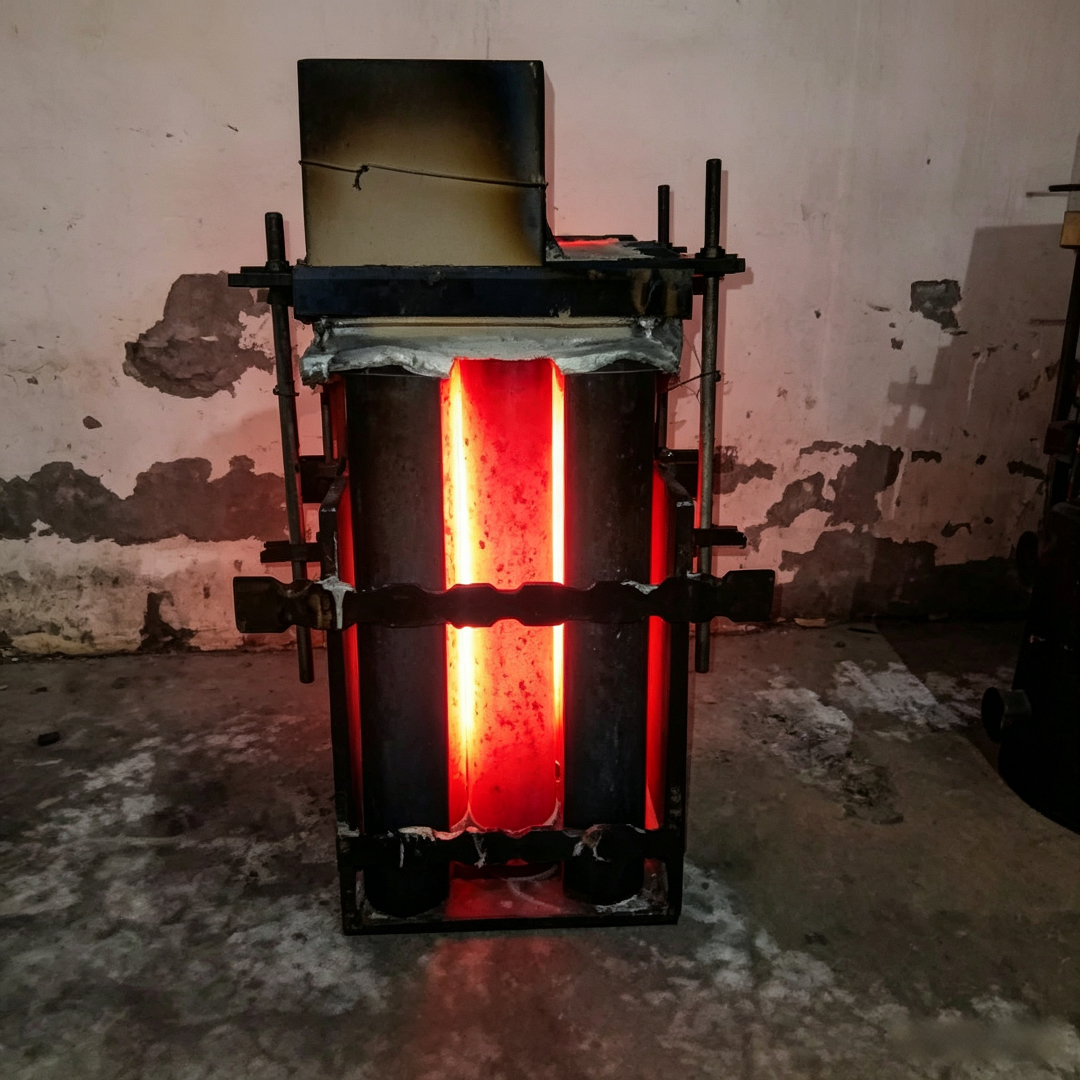
Tam metin özeti: teknoloji odaklı, Inconel713C uygulama bulmacalarını çözme
Yüksek sıcaklık alaşımları alanında önemli bir malzeme olan Inconel713C yuvarlak çubuk, performans darboğazları ve işleme sorunları endüstrinin gelişimini uzun süre kısıtlamıştır. Qingchuan New Materials (Zhengzhou) Co., Ltd., saflaştırma işlemi optimizasyonu, hassas dövme kontrolü ve tam boyutlu algılama sistemi sayesinde, havacılık, enerji ve diğer alanlar için yüksek güvenilirlik sağlayan malzeme saflığı, tanecikliği ve verimi önemli ölçüde iyileştirildi. çözümleri. Gelecekte, malzeme performans gereksinimlerinin daha da artmasıyla birlikte, şirketlerin araştırma ve geliştirmeye yatırım yapmaya devam etmeleri, lazer kaplama ve ek malzeme üretimi gibi yeni teknolojileri keşfetmeleri ve Inconel713C'nin daha üst düzey uygulama senaryolarına genişlemesini teşvik etmeleri gerekmektedir. Teknoloji seçimi için, müşterilerin malzeme performansının kullanım senaryosuyla yüksek derecede eşleşmesini sağlamak için tedarikçinin saflaştırma yeteneklerine, işleme süreci kontrolüne ve test yöntemlerine odaklanmaları önerilir.