 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Neden yüksek saflıkta metal işleme endüstri teknolojisinin zirve noktası haline geldi?
Yarıiletken, havacılık ve uzay gibi üst düzey imalat alanlarında, yüksek saflıkta metalin (saflık ≥%99,999) işleme hassasiyeti doğrudan ürün performansını etkiler. Ancak, geleneksel işleme yöntemleri üç büyük sorunla karşı karşıya kalmaktadır: malzemenin kırılganlığı nedeniyle çatlak oranı %30'u aşmaktadır, yüzey oksit tabakasının kontrolü zordur ve işleme verimliliği sektör ihtiyacının %50'sine bile ulaşmamaktadır. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., kendi geliştirdiği özel alaşım hassas işleme teknolojisi sayesinde yüksek saflıkta metalin işleme başarı oranını %92'ye yükseltmiş ve işleme verimliliğini 2,3 kat artırarak sektördeki teknolojik atılımın örnek vakası haline gelmiştir.
Anahtar Kelimeler: Yüksek saflıkta metal işleme, özel alaşım, hassas işleme, çatlak kontrolü, yüzey oksit tabakası
Endüstriyel teknoloji ağrı noktaları başlangıcı: Yüksek saflıkta metal işlemenin "üç büyük zorluğu"
ADIM1: İşleme çatlakları malzeme kırılganlığından kaynaklanır. Yüksek saflıkta metal, içerdiği az miktarda yabancı madde nedeniyle, kristal sınır gücü normal metallere kıyasla önemli ölçüde daha zayıftır ve tornalama, frezeleme gibi işleme süreçlerinde kesme kuvvetindeki en ufak dengesizlik mikročatlakların yayılmasına yol açar. Örneğin, %99,999 saflıkta volfram hedef malzemesi geleneksel işlemede %35 oranında çatlak oluşturur ve bu doğrudan malzeme israfının %40'ı aşmasına yol açar.
STEP2: Yüzey oksit tabakası kontrolü sorunu. Yüksek saflıkta metal hava ile kolayca nanometre ölçekli oksit tabakası oluşturur, işleme sırasında oksit tabakası etkin bir şekilde kaldırılmazsa yüzey pürüzlülüğü standartları aşar (Ra>0,8μm) ve sonraki kaplama kalitesini etkiler. Yüksek saflıkta alüminyum örneğinde, geleneksel asit yıkama işlemi pH değerinin 2,5-3,0 arasında kontrol edilmesini gerektirir, ancak gerçek üretimde dalgalanma aralığı genellikle ±0,5'e ulaşır ve oksit tabakasının tamamen kaldırılmamasına yol açar.
STEP3: İşleme verimliliği ve hassasiyet arasındaki çelişki. Yüksek saflıkta metal işleme, kesme hızını (genellikle ≤50 m/dak) ve yüzey kalitesini (Ra≤0,4 μm) aynı anda sağlamayı gerektirir; geleneksel işlemler, parametrelerin ayarlanması için birden fazla takım değişimi gerektirir ve tek parça işleme süresi 120 dakikaya kadar uzanır, bu da yarı iletken endüstrisinin toplu üretim talebini karşılayamaz.
Kurumsal teknoloji gücü tanıtımı: Qingchuan Yeni Malzemeler'in "Üç Adım Sorun Çözme Yöntemi"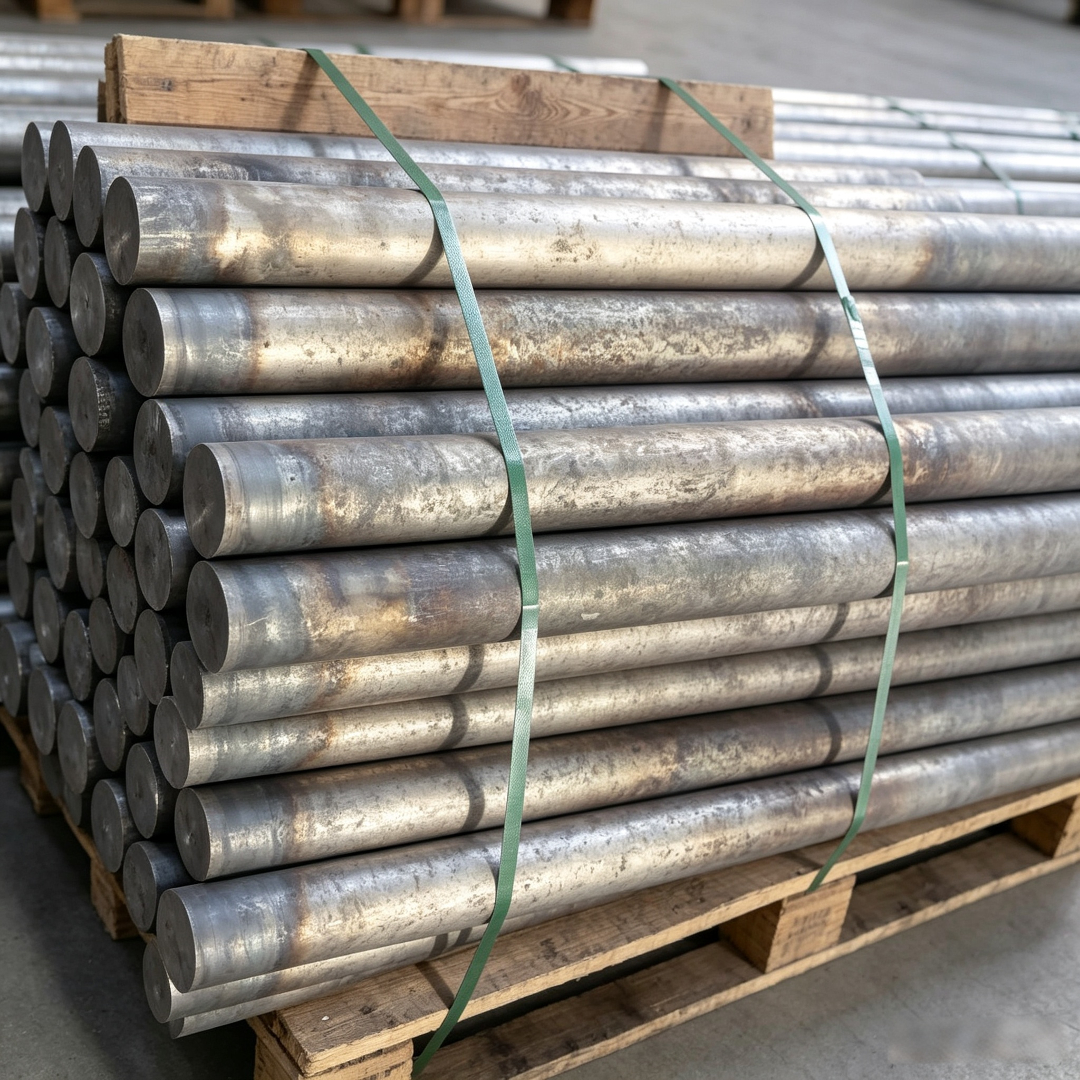
Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., Zhengzhou Yüksek ve Yeni Teknoloji Geliştirme Bölgesi'nde yer almakta olup, modern standart atölyeler ve özel alaşım hassas işleme üretim hattına sahiptir; teknik atılımları üç yönde kendini göstermektedir:
ADIM1: Dinamik kesme kuvveti kontrol teknolojisi. İşleme merkezine yüksek hassasiyetli kuvvet sensörü (çözünürlük 0,1N) entegre edilerek kesme kuvvetindeki değişimlerin gerçek zamanlı olarak izlenmesi, adaptif kontrol algoritması (yanıt süresi <0,02s) ile birleştirilerek kesme kuvveti dalgalanma aralığının ±%5 içinde kontrol altına alınması sağlanmıştır. Tungsten hedef malzeme işlemede, bu teknoloji çatlak oranını %35'ten %8'e düşürerek malzeme kullanım oranını %95'e yükseltmiştir.
STEP2: Plazma destekli oksit tabakası temizleme işlemi. Düşük sıcaklıkta plazma (sıcaklık <150°C) kullanılarak metal yüzeye bombardıman yapılır, fiziksel sputtering ve kimyasal aşındırmanın sinerjik etkisiyle oksit tabakası 30 saniye içinde tamamen temizlenir ve yeni yüzey kusurları oluşmaz. Geleneksel asit yıkama işlemine kıyasla, bu teknoloji yüksek saflıkta alüminyum yüzey pürüzlülüğünü Ra>0,8μm'den Ra≤0,2μm'ye düşürür ve kaplama yapışma gücünü %40 artırır.
STEP3: Çok parametreli işleme stratejisinin sinerjik optimizasyonu. Optimum işleme parametre kombinasyonunun belirlenmesi için ortogonal deney tasarımı (L9(3^4)) kullanılmıştır: kesme hızı 80 m/dak, ilerleme miktarı 0,05 mm/r, kesme derinliği 0,1 mm, soğutma sıvısı akış hızı 15 L/dak. Bu parametreler altında yüksek saflıklı bakırın işleme süresi 120 dakikadan 45 dakikaya indirilmiş, yüzey pürüzlülüğü ise Ra≤0,3 μm seviyesinde sabit kalmıştır. Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Yüksek saflıklı metal işlemede takım malzemesi nasıl seçilir?
A: Sertlik (HRC≥65), tokluk (bükülme direnci≥3000MPa) ve kimyasal stabilite kapsamlı olarak değerlendirilmelidir. Qingchuan Yeni Malzemeler, yüksek sıcaklık stabilitesi (ısı direnci>1400℃) ve aşınma direnci (göreceli ömür sert karbürün 50 katı) ile yüksek saflıkta metal işleme ihtiyaçlarını karşılayabilen PCBN (polikristalin kübik bor nitrür) takımların kullanılmasını önermektedir. Gerçek ölçüm verileri, PCBN takımların yüksek saflıkta molibden işleme sırasında tek bıçak ömrünün 120 dakika olduğunu ve sert karbür takımların 3 katı olduğunu göstermektedir.
S2: İşleme sürecinde yüzey oksidasyonu nasıl kontrol edilir?
A: Üç yönden ele alınmalıdır: 1) Çevre kontrolü: İşleme atölyesinde nem ≤%40, oksijen konsantrasyonu <500 ppm; 2) Süreç optimizasyonu: İnert gaz (örn. argon) koruması kullanılması ve akış hızının 5 L/dk olarak kontrol edilmesi; 3) Ekipman yükseltme: Tam kapalı işleme merkezi kullanılması ve malzemenin hava ile temas süresinin azaltılması. Qingchuan Yeni Malzemeler bu plan sayesinde yüksek saflıkta titanyumun işleme yüzeyindeki oksit tabakası kalınlığını 50 nm'den <10 nm'ye düşürmüştür.
S3: İşlenmiş malzemenin saflığı nasıl tespit edilir?
A: Çoklu teknik kombinasyonu kullanmak gerekir: 1) Parlak boşalma kütle spektrometresi (GD-MS): tespit sınırı ppb seviyesine ulaşır, 55 çeşit yabancı elementin kantitatif analizi yapılabilir; 2) Tarama elektron mikroskobu (SEM) + enerji dispersif spektrometresi (EDS): yüzey morfolojisini gözlemleyip element dağılımını analiz eder; 3) X-ışını kırınımı (XRD): kristal faz yapısını doğrular. Qingchuan Yeni Malzeme Test Merkezi yukarıdaki ekipmanlarla donatılmış olup, ASTM E1507 standardına uygun test raporu verebilir.
Tam metin özet referansı
Yüksek saflıkta metal işlemedeki teknolojik atılım, malzeme özellikleri, süreç optimizasyonu ve ekipman yükseltmesi olmak üzere üç yönde koordineli çaba gösterilerek gerçekleştirilmelidir. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., dinamik kesme kuvveti kontrolü, plazma destekli oksit tabakası temizleme, çok parametreli koordineli optimizasyon gibi teknolojilerle yüksek saflıkta metal işleme başarı oranını %92'ye çıkarmış, işleme verimliliğini 2,3 kat artırmış ve yarı iletken, havacılık ve uzay gibi alanlara güvenilir teknik destek sağlamıştır. Zhengzhou Yüksek ve Yeni Teknoloji Geliştirme Bölgesi'nde bulunan modern atölyesi, özel alaşım hassas işleme üretim hattı ve kapsamlı test merkezi ile donatılmış olup, müşterilere malzeme araştırma ve geliştirmeden işleme üretimine kadar tüm süreç çözümleri sunabilmektedir. Daha fazla teknik ayrıntı için lütfen resmi web sitesini ziyaret edin:www.qingchuansuperalloy.com