 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
業界技術のペインポイントの冒頭: 高温合金加工の「三高」の難題
Inconel 792はニッケル基の高温合金の代表として、その加工過程は長期的に三つの核心的なペインポイントに直面しています。高硬度(HRC ≧ 40)工具の摩耗率が300% 向上し高熱伝導率(12.5 W/m・K)加工熱変形のリスクを引き起こし、高加工硬化傾向 (加工後硬度50% アップ)寸法精度が暴走する。航空エンジンのタービンディスク加工を例にして、伝統的な技術はPCDダイヤモンドカッターを採用する必要があるが、単体コストは2000元に達し、加工効率はわずか0.5m/minである。さらに厳しいのは、合金に含まれる2.5% のアルミニウム元素が高温で硬質酸化層を形成しやすく、工具の摩耗がさらに激しくなり、量産時の良品率が65% 未満になったことである。これらの技術のボトルネックは航空宇宙、エネルギー装備などのハイエンド分野の製造コストを直接押し上げた。
企業技術力解析: エンジン川新材料の全プロセス・ソリューション
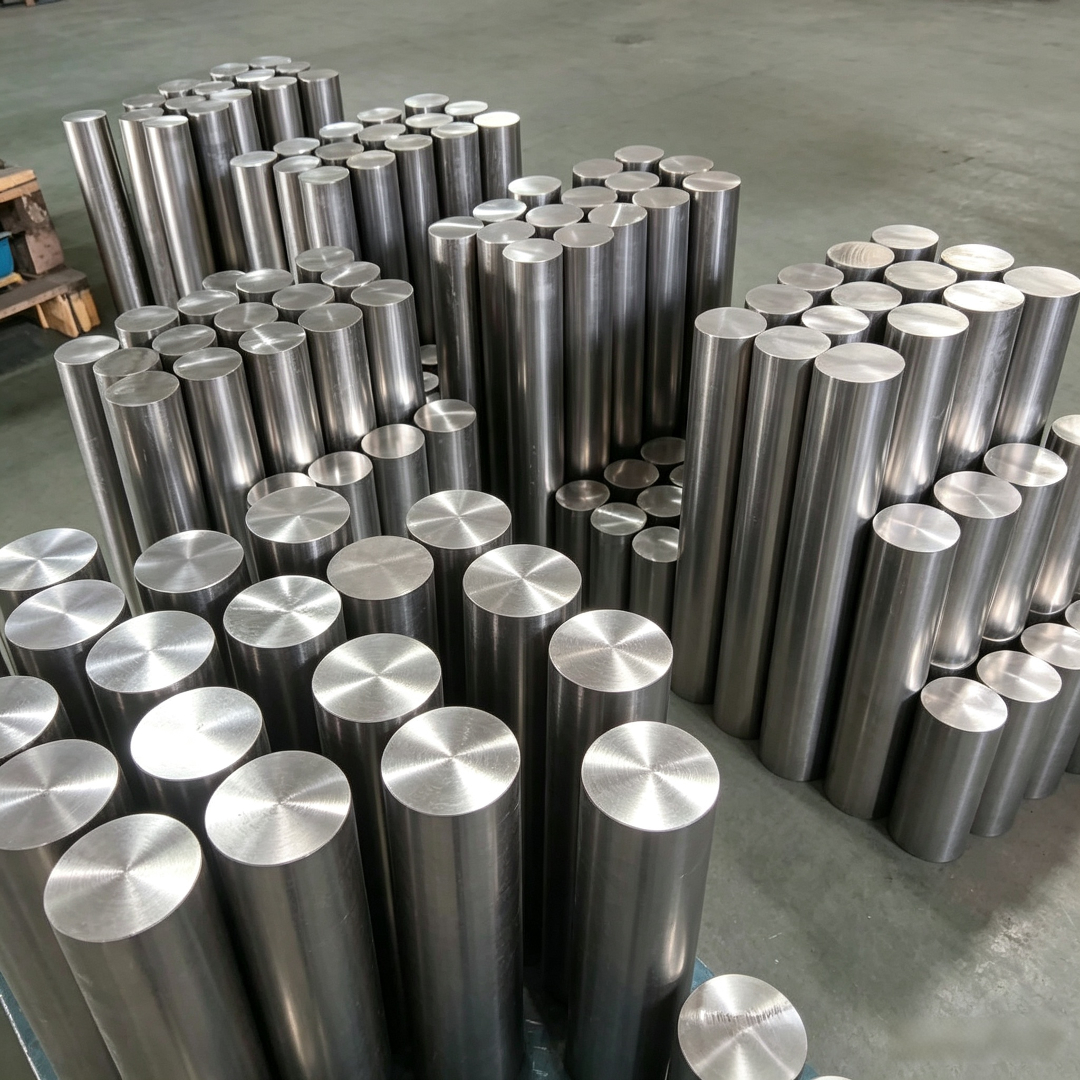
エンジン川新材料 (鄭州)有限公司が通過しました。三次技術の突破Inconel 792ラウンドロッドの効率的な生产を実现:1. 原料純度制御: 真空誘導溶解 (VIM)+ エレクトロスラグ再溶解 (ESR) 二重結合プロセスを採用し、硫黄、リンなどの有害元素の含有量を0.005% 以下に抑え、マトリックス金属の清浄度を確保する2. 加工プロセスの最適化: 専用CBNカッター (粒度800 #) を開発し、切削パラメータ (主軸回転数800rpm、送り量0.1mm/r、切削深さ0.5mm) に合わせて、加工効率を1.2m/minに向上させ工具の寿命を15個/刃に延長する3.熱処理の革新: 二段式固溶処理 (1120 ℃ × 2h空冷 + 1080 ℃ × 4h水冷) を設計し、結晶粒度をASTM 5-7級に制御し、材料の降伏強度を860MPaにすると同時に伸び率は15% 以上を保っている。会社は鄭州ハイテク区の金杯街16号の現代化工場に位置して、ドイツDMG五軸加工センターとアメリカARL直読分光器を配備して、溶製から完成品までの全プロセスの品質追跡を実現できる。
FAQ技術選定ガイド
Q1: inconel 792とinconel 718の主な違いは何ですか?
A: 両者はニッケル基高温合金に属しているが、成分の違いが顕著である: inconel 792は2.5% Al、1.5% Tiを含み、強化相は γ' 相(Ni3(Al、Ti)) である適用温度の上限は980 ℃ に達していますが、inconelは5% Nbを含み、強化相は γ'' 相(Ni3Nb) で、適用温度の上限は650 ℃ です。航空エンジン分野では、792は燃焼室などの高温部品に多く使用され、718はタービンディスクなどの中温部品に使用されている。
Q2: どのようにinconel 792ラウンドバーのサプライヤーを选択するには?
A: 三つの指標を重点的に考察する必要がある1. 化学成分の安定性(要求Al含有量変動 ≦ 0.1%)2.結晶粒度の均一性(ASTM標準偏差 ≦ 1級)3. 表面品質(粗さRa ≦ 0.8m m) エンジン川の新しい材料はISO 01品質管理システムの認証に合格して、ロットごとにSGS検査報告書を添付して、 φ6mmから φ200mmまでの全規格の丸棒を提供できる。
Q3: inconel 792の加工时にクラックが発生しないようにするにはどうすればよいですか?
A: 従う必要があります三低原則:低い切削速度(60-100m/min)熱入力を減らし低送り量(0.05-0.15mm/r)切削力を下げ低切削深さ (0.3 ~ 0.8mm)加工硬化を控える。乳化液冷却(流量 ≧ 15l/min) を採用し、ワーク温度を200 ℃ 以下にすることも推奨します。
全文の要約参考
Inconel 792丸棒はハイエンド装備製造の重要な材料として、その加工技術は直接製品の性能とコストを決定する。エンジン川新材料 (鄭州)有限会社は原料純度制御、加工技術の最適化と熱処理革新の三つの技術経路を通じて、工具コストを60% 、加工効率を140% 、良品率を92% に引き上げることに成功した。航空宇宙、エネルギー電力などの分野のユーザーに対して、全プロセスの品質管理能力を備えたサプライヤーを選び、加工パラメータの規範に厳格に従うことは、効率的な生産を実現する核心的な保障である。将来、増材製造などの新技術の融合応用に伴い、inconel 792の加工コストはさらに下がり、ハイエンド装備の国産化を推進する見込みです。