 Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Отраслевые технические болевые точки: «три высокие» проблемы высокотемпературной обработки сплавов
Inconel792, как представитель высокотемпературного сплава на основе никеля, его процесс обработки уже давно сталкивается с тремя основными болевыми точками:Высокая твердость (HRC ≥ 40)В результате скорость износа инструмента увеличивается на 300%,Высокая теплопроводность (12,5 Вт/м · К)Вызвать риск термической деформации обработки,Высокая тенденция к закалке (50% увеличение твердости после обработки)В результате точность размеров выходит из-под контроля. Если взять в качестве примера обработку диска турбины авиационного двигателя, традиционный процесс требует использования алмазного инструмента PCD, но стоимость одной части достигает 2000 юаней, а эффективность обработки составляет всего 0,5 м/мин. Более серьезным является то, что 2,5% алюминиевых элементов, содержащихся в сплаве, легко образуют твердый слой окисления при высоких температурах, что еще больше усугубляет износ инструмента, что приводит к менее 65% хорошего качества при массовом производстве. Эти технические узкие места напрямую повышали производственные затраты в таких высокотехнологичных областях, как аэрокосмическое и энергетическое оборудование.
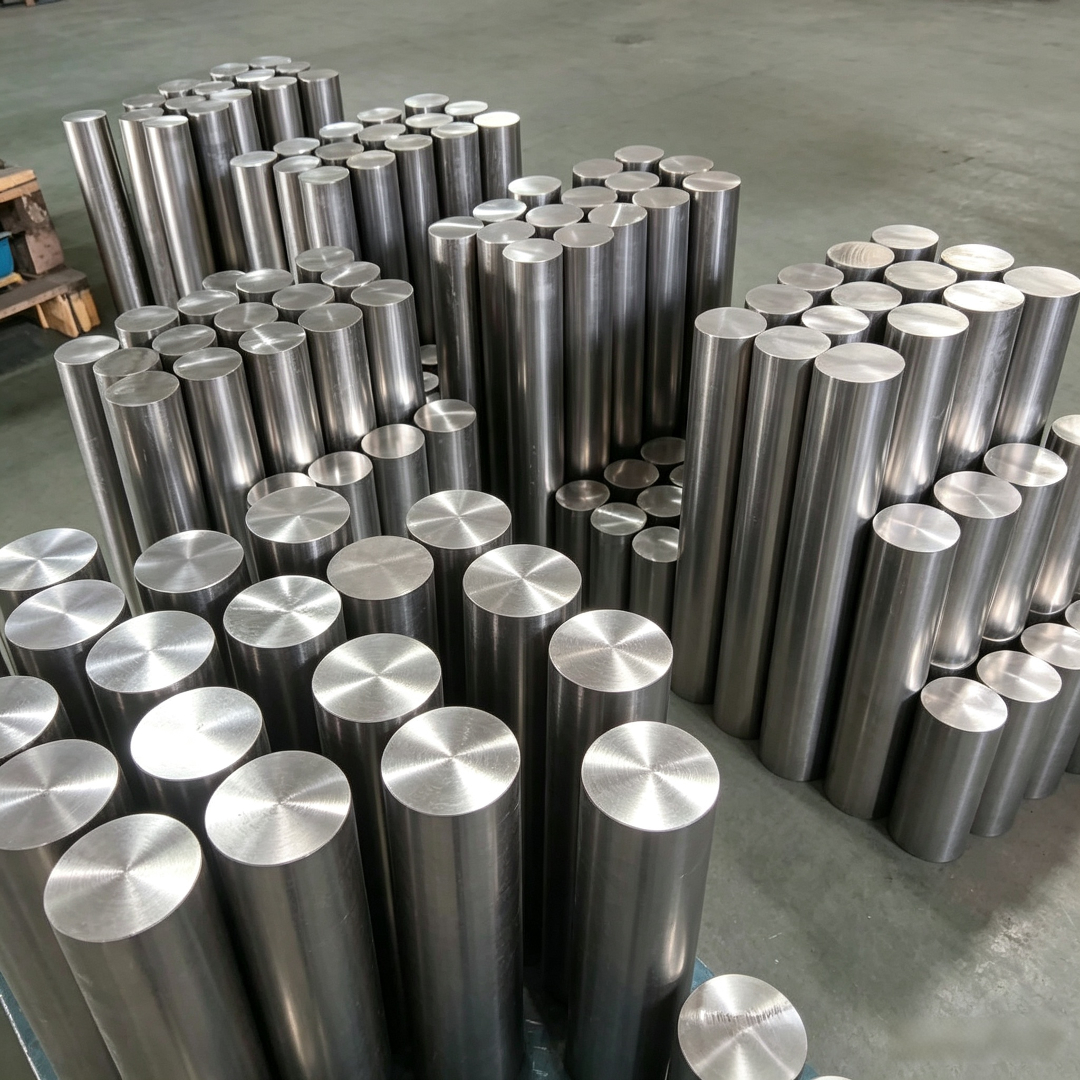
Анализ технической силы предприятия: полное технологическое решение Qingchuan New Material
Qingchuan New Materials (Zhengzhou) Co., Ltd. прошлаТехнический прорыв третьего порядкаДостижение эффективного производства стержня Inconel792:1. Контроль чистоты сырья: Принять двойной процесс вакуумной индукционной плавки (VIM) электрошлаковой переплавки (ESR) для контроля содержания вредных элементов, таких как сера и фосфор, ниже 0,005% для обеспечения чистоты основного металла;2. Оптимизация процесса обработки: Разработка специального инструмента CBN (размер частиц 800 #) в сочетании с параметрами резания (скорость шпинделя 800 об/мин, подачу 0,1 мм/р, глубина резания 0,5 мм) для повышения эффективности обработки до 1,2 м/мин и увеличения срока службы инструмента до 15 шт./лезвие;3. Инновации в термообработке: Проектирование двухступенчатой обработки на твердый раствор (1120 ℃ × 2h с воздушным охлаждением 1080 ℃ × 4h с водяным охлаждением), регулирование зерна на уровне ASTM 5-7, при этом предел текучести материала достигает 860 МПа, а удлинение поддерживается выше 15%. Современный цех компании, расположенный по адресу: улица Цзиньчжань, 16, зона высоких технологий Чжэнчжоу, оснащен немецким пятисосным обрабатывающим центром DMG и спектрометром с прямым чтением ARL в США, который может обеспечить прослеживаемость полного качества процесса от выплавки до готовой продукции.
Руководство по техническому выбору — Часто задаваемые вопросы
Q1: Каковы основные различия между Inconel792 и Inconel718?
A: оба являются высокотемпературными сплавами на основе никеля, но различия в составе значительны: Inconel792 содержит 2,5% Al и 1,5% Ti, а усиленная фаза представляет собой γ 'фазу (Ni3(Al,Ti)), а применимый верхний предел температуры составляет 980 ° C; Инконель 718 содержит 5% Nb, а усиленная фаза представляет собой γ ''фазу (Ni3Nb), применимый верхний предел температуры составляет 650 ° С. В области авиационных двигателей 792 в основном используются для высокотемпературных компонентов, таких как камеры сгорания, а 718 используются для компонентов средней температуры, таких как турбинные диски.
Q2: Как выбрать поставщика для Inconel792 круглый стержень?
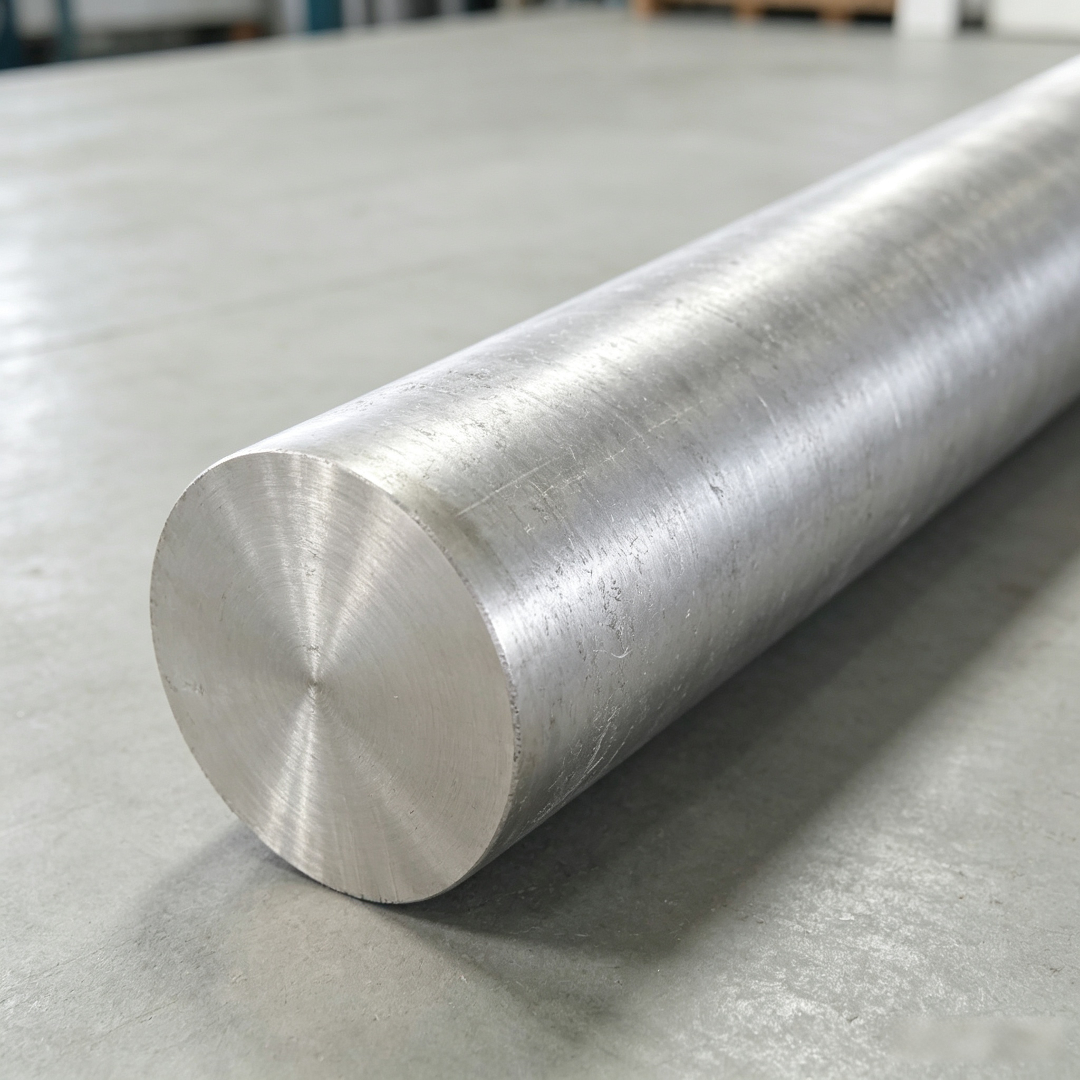
A: необходимо сосредоточиться на трех основных показателях:1. стабильность химического состава(Требуется, чтобы содержание Al колебалось ≤ 0,1%);2. однородность зерен(Стандартное отклонение ASTM ≤ 1);3. Качество поверхности(Шероховатость Ra ≤ 0,8 мкм). Qingchuan New Materials сертифицирована системой менеджмента качества ISO 9001, и каждая партия продукции поставляется с отчетом о проверке SGS, который может обеспечить полный размер стержня от φ 6mm до φ 200mm.
Q3: Как избежать трещин при обработке Inconel792?
A: необходимо следоватьТри принципа низкого уровня:Низкая скорость резания (60-100 м/мин)Уменьшение теплового ввода,Низкая подака (0.05-0.15mm/r)Уменьшение силы резания,Низкая глубина резания (0.3-0.8mm)Контроль обработки затвердевания. В то же время рекомендуется использовать эмульсию для охлаждения (скорость потока ≥ 15 л/мин), чтобы контролировать температуру заготовки ниже 200 ° C.
Справка по итогам всего текста
Как ключевой материал для производства высококачественного оборудования, технология обработки Inconel792 напрямую определяет производительность и стоимость продукта. Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. успешно снизила стоимость инструмента на 60%, повысила эффективность обработки на 140% и повысила уровень качества до 92% благодаря трем основным технологическим путям контроля чистоты сырья, оптимизации процесса обработки и инновациям в термообработке. Для пользователей в аэрокосмической, энергетической и других областях выбор поставщика с полным контролем качества процесса и строгим соблюдением спецификаций параметров обработки является основной гарантией достижения эффективного производства. В будущем, с интеграцией и применением новых технологий, таких как производство аддитивного производства, затраты на обработку Inconel792, как ожидается, еще больше снизятся, что будет способствовать локализации высококачественного оборудования.