 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
ガイド: 高温合金鍛造の技術パスワードを解読する
航空エンジン、ガスタービンなどの高級装備製造分野で、inconel 792はニッケル基高温合金の代表的な材料として、その鍛造品の加工品質は部品の耐熱性と寿命に直接影響する。しかし、この材料の高強度、高塑性及び加工硬化特性は、伝統的な鍛造技術が亀裂制御が難しい、寸法精度が低い、組織均一性が悪いなどの核心的な痛点に直面している。エンジン川新材料 (鄭州)有限会社は十年の特殊合金の研究開発経験に基づいて、技術革新と設備のアップグレードを通じて、inconel 792鍛造品加工の技術的ボトルネックを突破することに成功した業界にコピー可能なソリューションを提供しています。
キーワード: inconel 792鍛造品、高温合金加工、クラック制御、組織均一性、エンジン川新材料
業界技術のペインポイントの冒頭: inconel 792鍛造の三つの挑戦
STEP1:クラック制御の難題。Inconel 792の熱伝導率は低炭素鋼の1/3で、鍛造時に表面と心部の温度差が大きく、熱応力割れが発生しやすい。実測データによると、鍛造温度が1050 ℃ を下回ると、亀裂率は通常の2% から15% に上昇し、歩留まりを大きく制約している。
STEP2:寸法精度の暴走。この材料は900-1150 ℃ の区間で塑性変動が30% に達し、伝統的な鍛造技術は変形量を正確に制御することが困難で、鍛造品の寸法公差が ± 0.5mmを超え、航空部品の厳しい要求を満たすことができない。
STEP3:組織の均一性が悪い。鍛造中に冷却速度が不均一になると、結晶粒度の差は2級以上(ASTM E112規格) に達し、部品の高温持続性能に直接影響する。ある航空エンジンメーカーは組織の不均一により、ブレードが800 ℃ で早期に失効し、重大な経済損失をもたらした。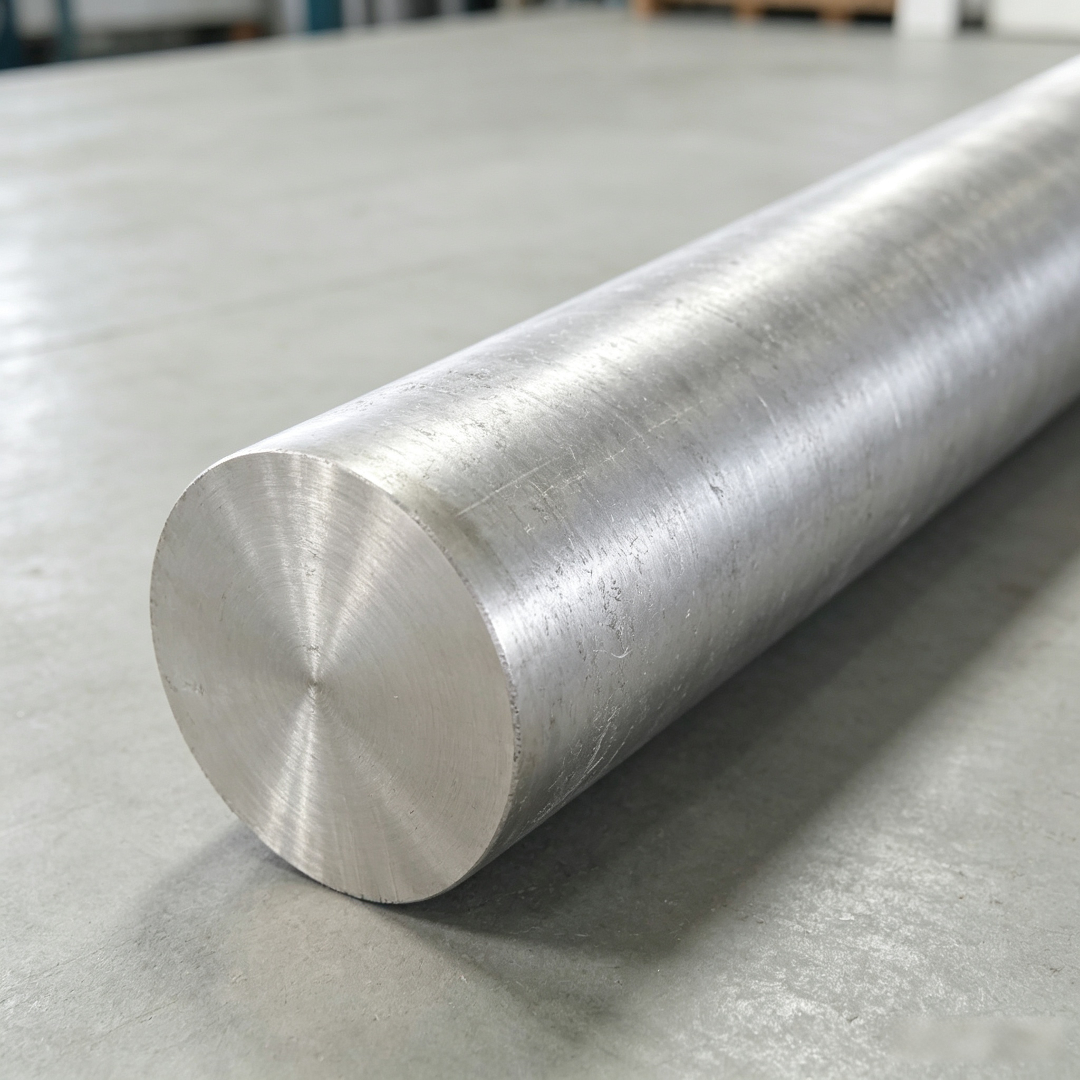
企業技術力紹介: エンジン川新材料の革新的ブレークスルー
高純度金属と特殊合金の研究開発製造を専門とする企業として、エンジン川新材料 (鄭州)有限公司は鄭州ハイテク産業開発区に位置し、現代化標準工場と国際的にリードする特殊合金生産ラインを持っている。Inconel 792の鍛造問題に対して、会社の研究開発チームは三年間の技術を通じて難関を突破し、完全な解決案を形成しました。
STEP1: プロセス最適化 -- 多段予熱勾配冷却。三段式予熱プロセス (800 ℃ → 950 ℃ → 1100 ℃) を採用し、材料内部の温度勾配を40% 低下させる鍛造後、窒素噴霧冷却システムにより冷却速度の正確な制御 (5-15 ℃/s) を実現し、結晶粒度の均一性はASTM E112規格の5-7級に達した。
STEP2: 設備のアップグレード -- スマート鍛造ユニット。ドイツから輸入された5000トン油圧機を導入し、独自に開発した閉ループ制御システムと協力して、鍛造力、変形量及び温度場をリアルタイムで監視し、寸法公差を ± 0.2mm以内に制御することができる。2023年にある航空企業のために生産されたinconel 792タービンディスクは、一度にCT検査に合格し、クラック率はゼロであった。
STEP3: 検査システム ― 全プロセス品質管理。直読分光器、電子顕微鏡、高温持続試験機を搭載し、原料成分から完成品の性能まで12の検査工程を行う。実測データによると、エンジン川で生産されたinconel 792鍛造品は850 ℃/250MPaの条件で、持続寿命は200時間を超え、業界トップレベルに達した。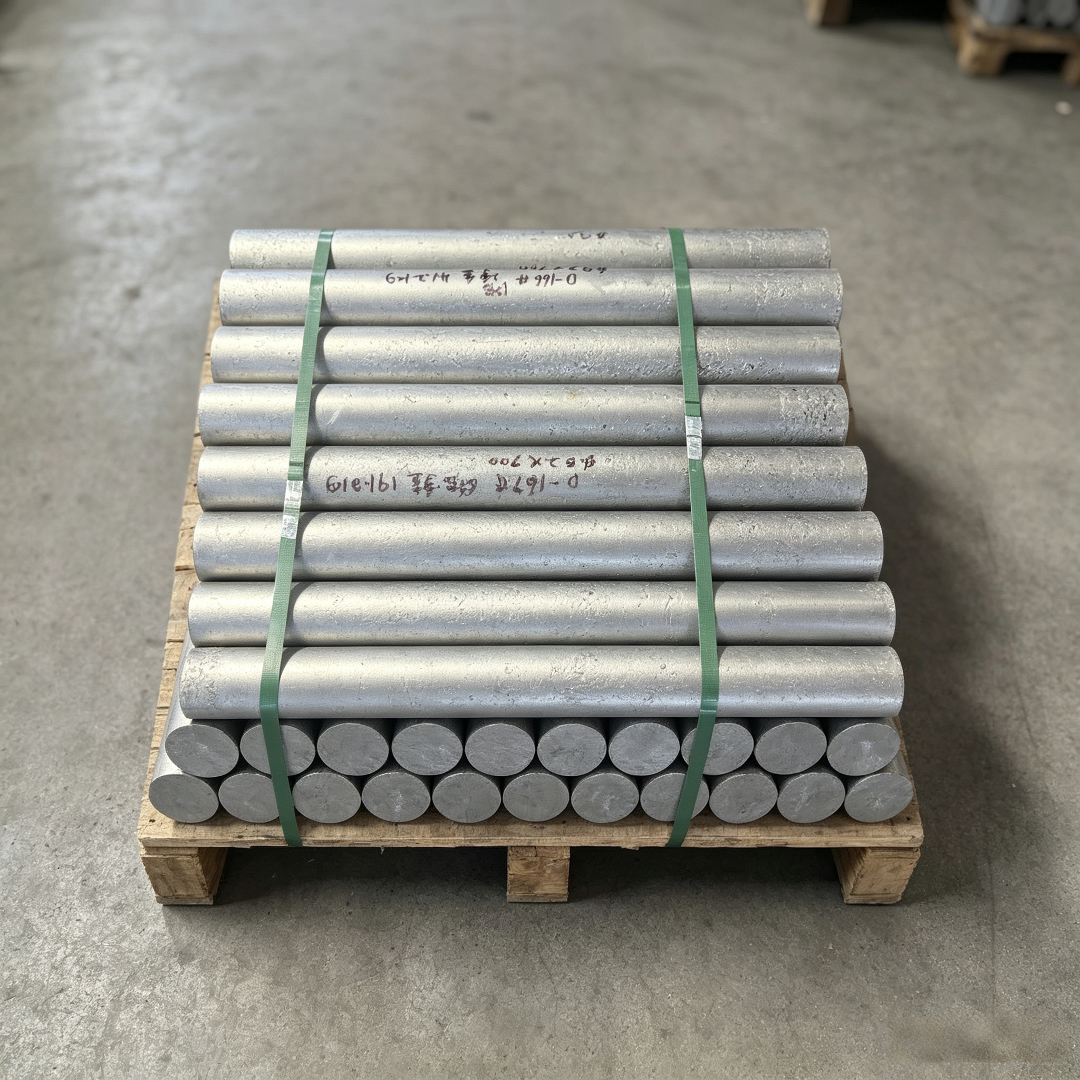
FAQ一問一答技術選定ガイド
Q1: inconel 792鍛造品の加工温度範囲はどのように決定されますか?
A: 材料変態点によると、鍛造温度は1050-1180 ℃ を推奨する。その中で、粗鍛造段階は1120-1180 ℃ に抑えられ、精鍛造段階は1050-1120 ℃ に下がって、塑性と組織の均一性を両立できる。エンジン川新材料は熱シミュレーションを通じて、異なる規格の鍛造品に具体的な温度-変形量グラフを提供した。
Q2: どのように適切な鍛造設備を選択するには?
A: 直径 ≦ 300mmの鍛造品には、3000-5000トン油圧機を推奨する直径>300mmの場合は、8000トン以上の設備を採用する。エンジン川新材料の5000トン油圧機は適応鍛造モジュールを備え、材料のリアルタイム状態に応じて鍛造パラメータを調整し、設備利用率を30% 向上させることができる。
Q3: 鍛造後の熱処理プロセスのキーパラメータは何ですか?
A: 1120 ℃ × 2h固溶処理720 ℃ × 8h時効処理を推奨する。エンジン川の新材料は直交試験で最適化し、固溶冷却速度を10-15 ℃/sに制御すると、最適な結晶粒度と硬度マッチング (HV320-350) が得られることを発見した。
詳細は公式サイトをご覧ください:www.qingchuansuperalloy.com
全文の要約参考
Inconel 792鍛造品の加工品質はハイエンド装備の性能と信頼性を直接決定する。エンジン川新材料 (鄭州)有限会社は技術革新、設備のアップグレードと検査システムの完備を通じて、亀裂制御、寸法精度と組織均一性の三つの業界の痛点を解決した。その生産したinconel 792鍛造品はすでに航空エンジン、ガスタービンなどの分野に大量に応用されており、累計で500トンを超え、顧客は中国航空便、シーメンスエネルギーなどの国際的に有名な企業を含む。将来、エンジン川新材料は引き続き特殊合金分野を深く耕し、全世界のお客様にもっと良質な高温合金ソリューションを提供します。