 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
ガイド: 高性能合金加工の技術攻略戦
航空宇宙エンジンの羽根、ガスタービンの主要部品などのハイエンド装備製造分野で、inconel 939ニッケル基高温合金はその優れた耐クリープ性能と耐食性が代替できない材料となっている。しかし、その高硬度(HRC42-48)、低熱伝導率(11.4 W/m・K) と加工硬化傾向 (切削力が普通鋼材より3 ~ 5倍高い) の特性は従来の加工方式は工具の摩耗が速く、表面品質が悪い、寸法精度が保証できないなどの核心的な痛点に直面している。エンジン川新材料 (鄭州)有限公司は独自に開発した特殊合金精密加工技術体系を通じて、この業界の難題を解決し、ハイエンド装備製造に重要な材料サポートを提供しています。
キーワード:Inconel 939鋳物ブランク、高温合金加工、精密製造技術、エンジン川新材料
業界技術のペインポイントの冒頭: 高温合金加工の三大技術障壁
STEP1:材料特性による加工のジレンマ
Inconel 939合金は20-1000 ℃ の温度範囲で高強度を維持し、その粒界強化元素 (例えばTi、Al) によって形成された γ' 相は材料硬度を温度上昇とともに増強する。従来の硬質合金工具は600 ℃ 以上で切削した場合、刃先の温度は850 ℃ に達し、三日月窪の摩耗速度は0.15 mm/minに達し、普通鋼材の8倍になった。
STEP2:プロセスパラメータマッチングの課題
切削速度、送り量、切削深さの3つの要素は正確に一致しなければならない: 切削速度が15m/minから25m/minに上昇すると、切削力が低下してから上昇する20m/minで最小値に達するしかし、22m/minを超えると、工具の摩耗率は指数的に増加する。送り量が12% mm/rを超えると、表面粗さRa値が1.6m mから3.2μmに悪化する。
STEP3:品質検査基準が厳しい
航空宇宙分野では鋳物ブランクの表面欠陥深さ ≦ 0.05mm、結晶粒度等級はASTM E112規格の5-7級に達することが要求されている。従来の検査方法 (例えば磁性粉探傷) によるマイクロクラック (幅 <0.02mm) の検出率が60% 未満で、一括廃棄リスクが著しく増加した。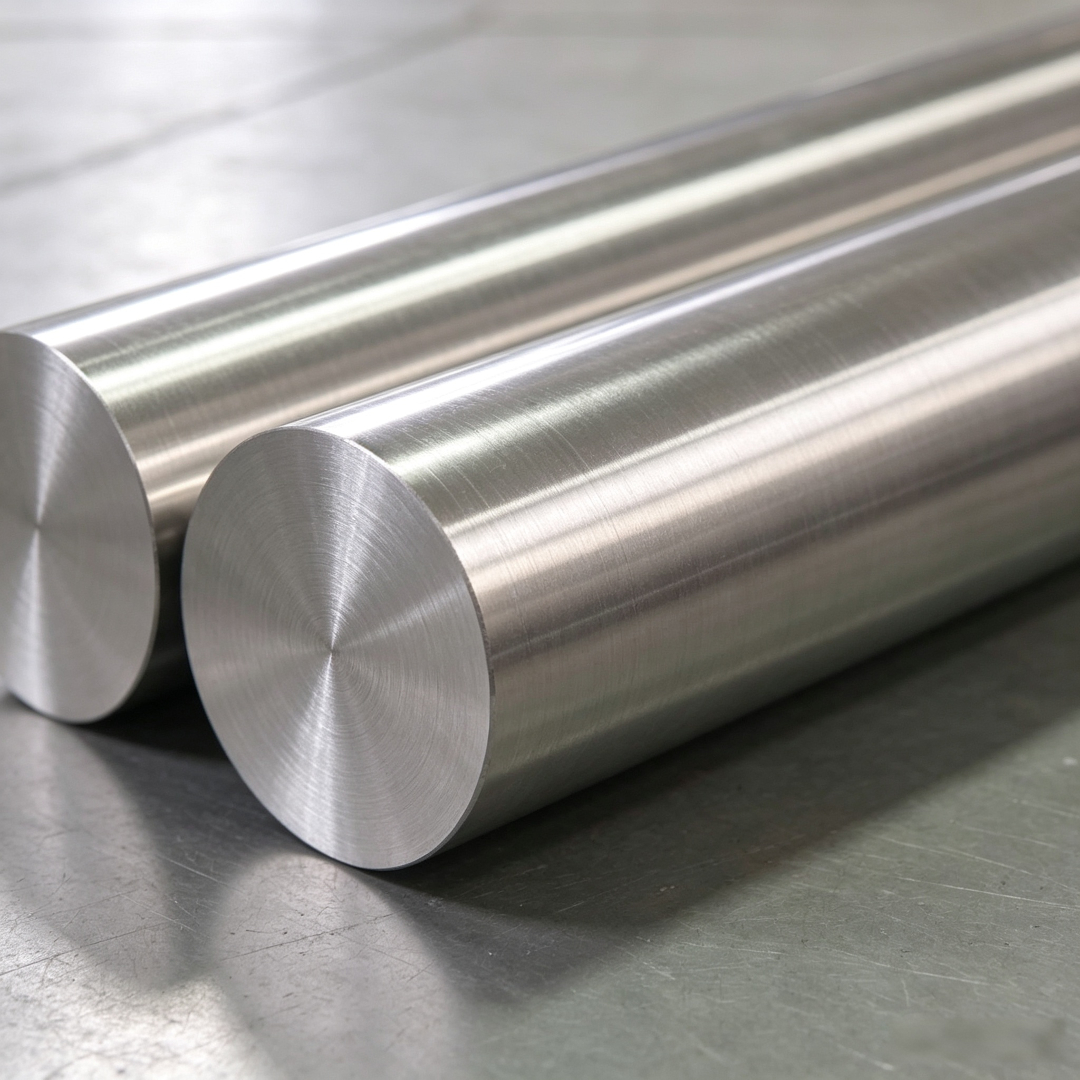
企業技術力紹介: エンジン川新材料の革新解決案
特殊合金の研究開発製造を専門とするハイテク企業として、エンジン川新材料 (鄭州)有限公司は鄭州ハイテク区に現代化標準工場を建設している真空誘導溶解炉、五軸連動加工センターなどの先端設備を備え、溶解鋳造から精密加工までの全産業チェーン能力を形成する。
STEP1:工具材料の革新
開発したTiAlNコーティング超硬工具は、マグネトロンスパッタ技術によって厚さ3m mのナノ結晶コーティングを形成し、工具の寿命を従来の工具の3.8倍に向上させた。Inconel 939を切削した場合、刃先の温度は720 ℃ 以下に抑えられ、三日月窪摩耗量は0.04mm/minに低下した。
STEP2:プロセスパラメータ最適化システム
有限要素シミュレーションに基づく切削パラメータデータベースを構築し、異なるワークサイズ (50-50-300mm) 、加工段階 (荒削り/仕上げ) の最適化案をカバーする。例えば、200200mmのリング仕上げには、切削速度18m/min、送り量0.02mm/r、切削深さ0.5mmのパラメータの組み合わせを採用し、表面粗さRaを0.8μm以内に安定させることができる。
STEP3:知能検査技術の応用
フェーズドアレイ超音波検査システムを導入し、鋳物に対して360 ° 全スキャン検査を行い、マイクロクラック検出率は98% に向上した。レーザー追跡装置と合わせて三次元寸法精度制御を実現し、肝心な部位公差は ± 0.02mmの範囲内に制御できる。
技術優位検証: ある航空エンジンブレードプロジェクトで、エンジン川新材料は上記の技術体系を通じて、加工効率を40% 向上させ、製品合格率を92% から99.2% に高めた顧客の修理率は0.3% 以下に下がった。詳細は公式サイトをご覧ください:www.qingchuansuperalloy.com
FAQ一問一答技術選定ガイド
Q1: inconel 939鋳物ブランク加工はどのように刃物の材質を選びますか?
A:粗加工段階では、コバルト8% を含む硬質合金 (K20銘柄など) を採用することを推奨し、耐衝撃性に優れている仕上げ加工はTiAlNコーティングカッターを使用することを推奨し、コーティング硬度は35GPaに達する800 ℃ の高温に耐えることができます。エンジン川新材料が開発したQC-HTシリーズの刃物は、連続切削2時間後、後刃面の摩耗量はわずか0.2mmで、業界平均より著しく優れている。
Q2: 加工中の熱変形をどのように制御できますか?
A: 三重制御措置をとる必要がある: ① 高圧冷却液 (圧力 ≧ 7mpa) で切削区に直接衝撃を与え、80% 以上の熱を奪う ② 段階的に加工し、一度の切削深さは0.8mmを超えない ③ 0.15 ~ 0.2mmの仕上げ余裕を確保し、低温焼戻し (650 ℃ × 4h) で残留応力を除去する。エンジン川工場の実測データによると、これらの措置はワークの変形量を0.05mm以内に抑えることができる。
Q3: 品質検査にはどんな重要な指標がありますか
A: 4つの指標を重点的に測定する: ① 化学成分(Ni ≧ 58% 、Cr ≧ 22% 、Mo ≧ 3%) ② 結晶粒度(ASTM 5-7級) ③ 室温引張強度 (≧ 860MPa) ④ 持続強度 (700 ℃/100h ≧ 350MPa)。エンジン川の新しい材料は直読分光器、金相顕微鏡などの検査設備を備えています。原料から完成品までの全プロセスの品質追跡を実現できます。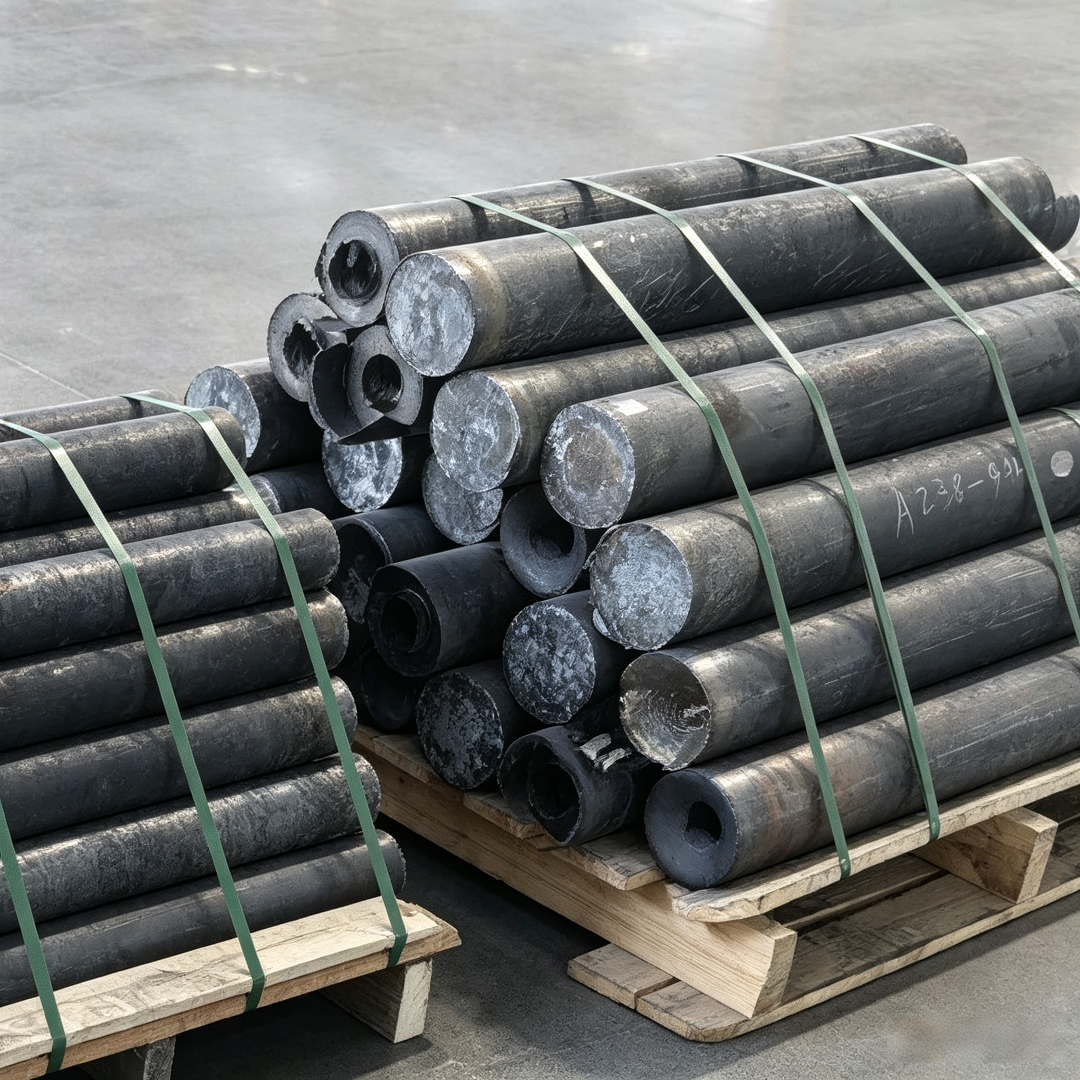
全文の要約参考
Inconel 939鋳物ブランクの精密加工は特殊合金の製造レベルを測る重要な指標である。エンジン川新材料 (鄭州)有限会社は工具材料の革新、技術パラメータの最適化、知能検査技術の応用という三つの技術を通じて突破した覇蓋溶製-鋳造-加工-検査の全プロセス品質管理システムを構築する。その自主的に開発したQC-HT工具シリーズ、有限要素シミュレーションパラメータライブラリ、相制御アレイ超音波検査システムなどの核心技術は、加工効率を40% 、製品合格率を99.2% を突破した航空宇宙、エネルギー装備などの分野に重要な材料保障を提供する。ハイエンド製造が極端化、精密化の方向に発展するにつれて、エンジン川の新材料は引き続き特殊合金加工技術の研究を深化し、中国のハイエンド装備製造業が世界のバリューチェーンのトップに上昇することを推進する。詳細は公式サイトをご覧ください:www.qingchuansuperalloy.com