 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Yüksek performanslı alaşım işleme teknolojisi
Havacılık motoru kanatları ve gaz türbinlerinin ana bileşenleri gibi üst düzey ekipman imalatı alanında, Inconel939 nikel bazlı yüksek sıcaklık alaşımı, mükemmel sürünme direnci ve korozyon direnci nedeniyle yeri doldurulamaz bir malzeme haline gelmiştir. Bununla birlikte, yüksek sertlik (HRC42-48), düşük termal iletkenlik (11.4 W/m · K) ve işleme sertleşme eğilimi (kesme kuvveti normal çelikten 3-5 kat daha yüksektir), geleneksel işleme yöntemlerinin hızlı takım aşınması ve yüzey kalitesi ile karşı karşıya kalmasına neden olur. Düşük ve boyutsal doğruluğu garanti etmek zordur. Qingchuan Yeni Malzemeler (Zhengzhou) Co, Ltd bağımsız olarak geliştirilen özel alaşım hassas işleme teknolojisi sistemi ile bu endüstri sorununu başarıyla çözdü ve üst düzey ekipman imalatı için temel malzeme desteği sağladı.
Anahtar kelime:Inconel939 döküm boş, yüksek sıcaklık alaşım işleme, hassas üretim teknolojisi, Qingchuan yeni malzemeler
Endüstrinin teknik ağrısının açılması: yüksek sıcaklıkta alaşım işlemenin üç ana teknik engeli
STEP1:Malzeme özelliklerinden kaynaklanan işleme ikilemleri
Inconel939 alaşımı, 20-1000 ° C sıcaklık aralığında yüksek mukavemeti korur ve kristal sınır takviyeli elementlerin (Ti, Al gibi) oluşturduğu γ 'fazı, sıcaklık arttıkça malzemenin sertliğini arttırır. Geleneksel karbür takım 600 ° C'nin üzerinde kesildiğinde, bıçağın ucunun sıcaklığı 850 ° C'ye ulaşabilir ve bu da hilal çukurunun aşınma hızının normal çeliğin 8 katı olan 0.15mm/dak'a ulaşmasına neden olur.
STEP2:Zanaat parametresi eşleştirme bulmacası
Kesme hızı, besleme hacmi ve kesme derinliğinin üç elementi tam olarak eşleşmelidir: Kesme hızı 15m/dak'tan 25m/dak'a yükseltildiğinde, kesme kuvveti önce düşer ve sonra yükselir ve 20m/dak'taki minimum değere ulaşır; 22m/dak'tan sonra, aşındırıcı oranı katlanarak artar. Yüzey pürüzlülüğü Ra değeri, beslenmesi 0.12mm/r'yi aştığında 1.6 μ m'den 3.2 μ m'ye kötüleşti.
STEP3:Sıkı kalite kontrol standartları
Havacılık alanında, dökümün yüzey kusurunun derinliğinin ≤ 0.05mm olması ve taneciğin derecesinin ASTM E112 standardının 5-7 seviyesine ulaşması gerekir. Mikro çatlakların (genişlik <0.02mm) tespit oranı, geleneksel tespit yöntemlerinin (manyetik toz tespiti gibi) % 60'tan azdır ve bu da toplu hurda riskinde önemli bir artışa neden olur.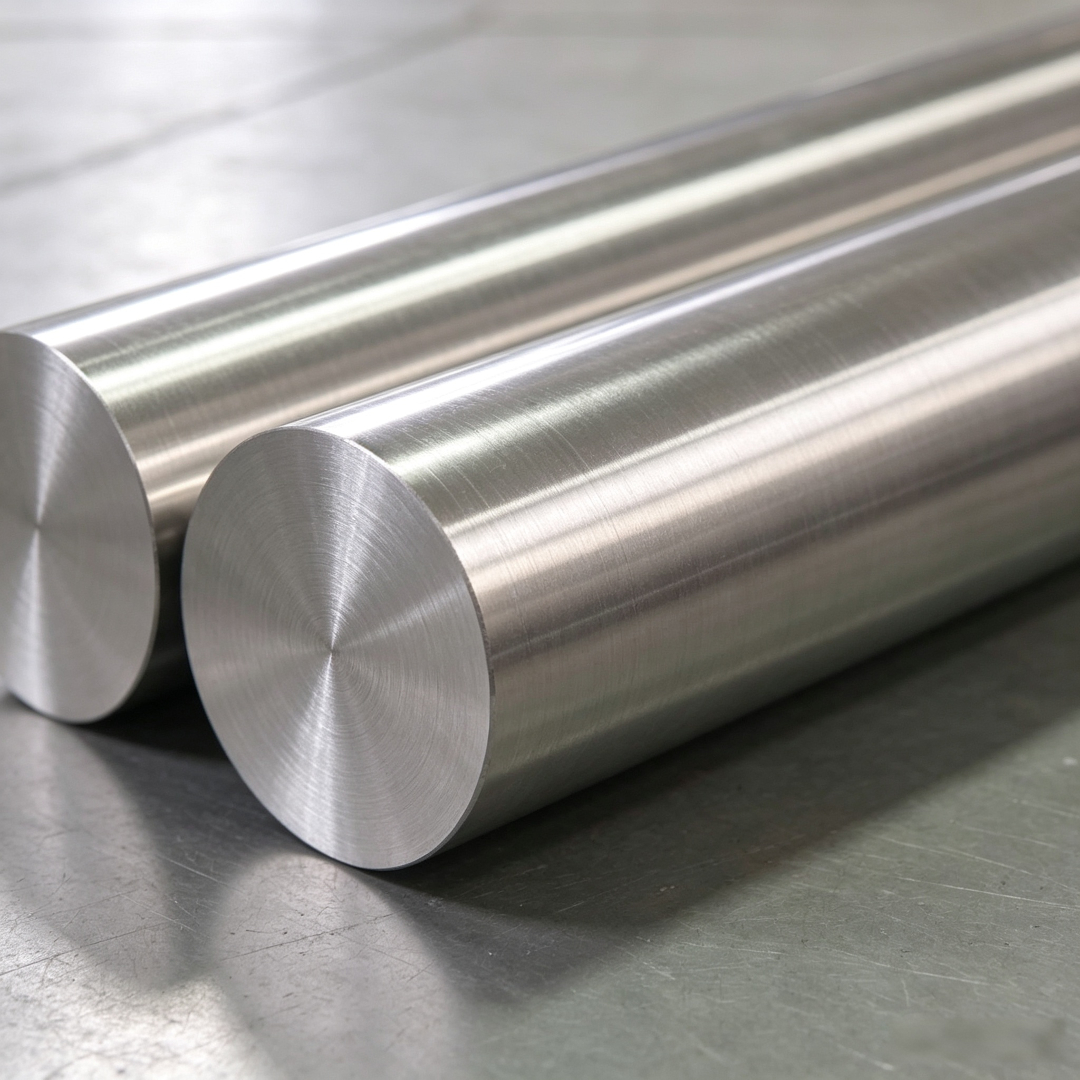
Kurumsal Teknik Güç Tanıtımı: Qingchuan Yeni Malzemeler için Yenilikçi Çözümler
Özel alaşımların araştırma ve geliştirme ve imalatında uzmanlaşmış bir yüksek teknoloji kuruluşu olan Qingchuan New Materials (Zhengzhou) Co., Ltd., Zhengzhou Yüksek Teknoloji Bölgesinde, vakum indüksiyonlu eritme fırınları, beş eksenli bağlantı işleme merkezleri ve diğer son teknoloji ekipmanlarla donatılmış modern bir standart atölye kurdu. Döküm ve hassas işleme için tüm endüstriyel zincir kapasitesi.
STEP1:Takım malzemesi yeniliği
Geliştirilen TiAlN kaplı sert alaşımlı takım, manyetik kontrol püskürtme teknolojisi ile 3 μm kalınlığında bir nanokristal kaplama oluşturur ve bu da takım ömrünü geleneksel takımın 3,8 katına çıkarır. Inconel939'u keserken, bıçağın ucunun sıcaklığı 720 ° C'nin altında kontrol edildi ve hilal aşınma miktarı 0.04mm/dk'ye düşürüldü.
STEP2:Proses parametresi optimizasyon sistemi
Farklı iş parçası boyutlarını (Φ 50-300mm) ve işleme aşamalarını (kaba işleme/bitirme) kapsayan sonlu elemanlar simülasyonuna dayanan bir kesme parametresi veritabanı oluşturun. Örneğin: Φ 200mm toroidal bitirme işlemi için, 18m/dak kesme hızı, 0.08mm/r besleme ve 0.5mm kesme derinliği parametrelerinin bir kombinasyonu, yüzey pürüzlülüğü Ra'yı 0.8 μm içinde stabilize edebilir.
STEP3:Akıllı algılama teknolojisi uygulamaları
Aşamalı dizi ultrason algılama sistemi tanıtıldı, dökümler 360 ° tam tarama tespiti yapıldı ve mikro çatlak tespit oranı % 98'e yükseltildi. Üç boyutlu boyut doğruluğu kontrolü için lazer izleyici ile, anahtar parçaların toleransı ± 0.02mm aralığında kontrol edilebilir.
Teknik avantajların doğrulanması: Bir aero motor bıçağı projesinde, Qingchuan New Materials, yukarıdaki teknik sistem sayesinde işlem verimliliğini % 40 artırdı, ürün kalifikasyon oranı % 92'den % 99, 2'ye yükseldi ve müşteri onarım oranı % 0, 3'ün altına düştü. Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin:www.qingchuansuperalloy.com
SSS Soru-Cevap Teknoloji Seçimi Kılavuzu
Q1:Inconel939 döküm boş işleme için kesici malzeme nasıl seçilir?
C: Kaba işleme aşamasında % 8 kobalt (K20 markası gibi) içeren çimentolu bir alaşım kullanılması tavsiye edilir, mükemmel darbe dayanımı vardır, bitirme için TiAlN kaplama aletleri kullanılması önerilir, kaplama sertliği 35 GPa'ya ulaşabilir ve 800 ° C'ye dayanabilir. Qingchuan New Materials tarafından geliştirilen QC-HT serisi aletler, 2 saat boyunca sürekli kesildikten sonra, arka bıçak yüzeyinin aşınma hacmi, endüstri ortalamasından önemli ölçüde daha iyi olan sadece 0.12mm 'dir.
Q2: işleme sırasında termal deformasyon nasıl kontrol edilir?
C: Üçlü kontrol önlemleri gereklidir: ① kesme bölgesini doğrudan etkilemek ve ısının % 80'inden fazlasını almak için yüksek basınçlı soğutma sıvısı (basınç ≥ 7MPa) kullanın; artık stresi ortadan kaldırır. Qingchuan atölyesinin ölçülen verileri, bu önlemlerin iş parçasının deformasyonunu 0.05mm içinde kontrol edebileceğini göstermektedir.
Q3: kalite kontrol için anahtar göstergeler nelerdir?
A: Dört göstergeye odaklanın: ① kimyasal bileşim (Ni ≥ % 58, Cr≥ % 22, Mo ≥ % 3);② taneli (ASTM 5-7);③ oda sıcaklığı çekme dayanımı (≥ 860MPa);④ Kalıcı kuvvet (700 ℃/100h ≥ 350MPa). Qingchuan'ın yeni malzemeleri, hammaddelerden bitmiş ürünlere kadar tam işlem kalitesi izlenebilirliği sağlayabilen doğrudan okuma spektrometreleri, metamenalimcikler ve diğer test ekipmanları ile donatılmıştır.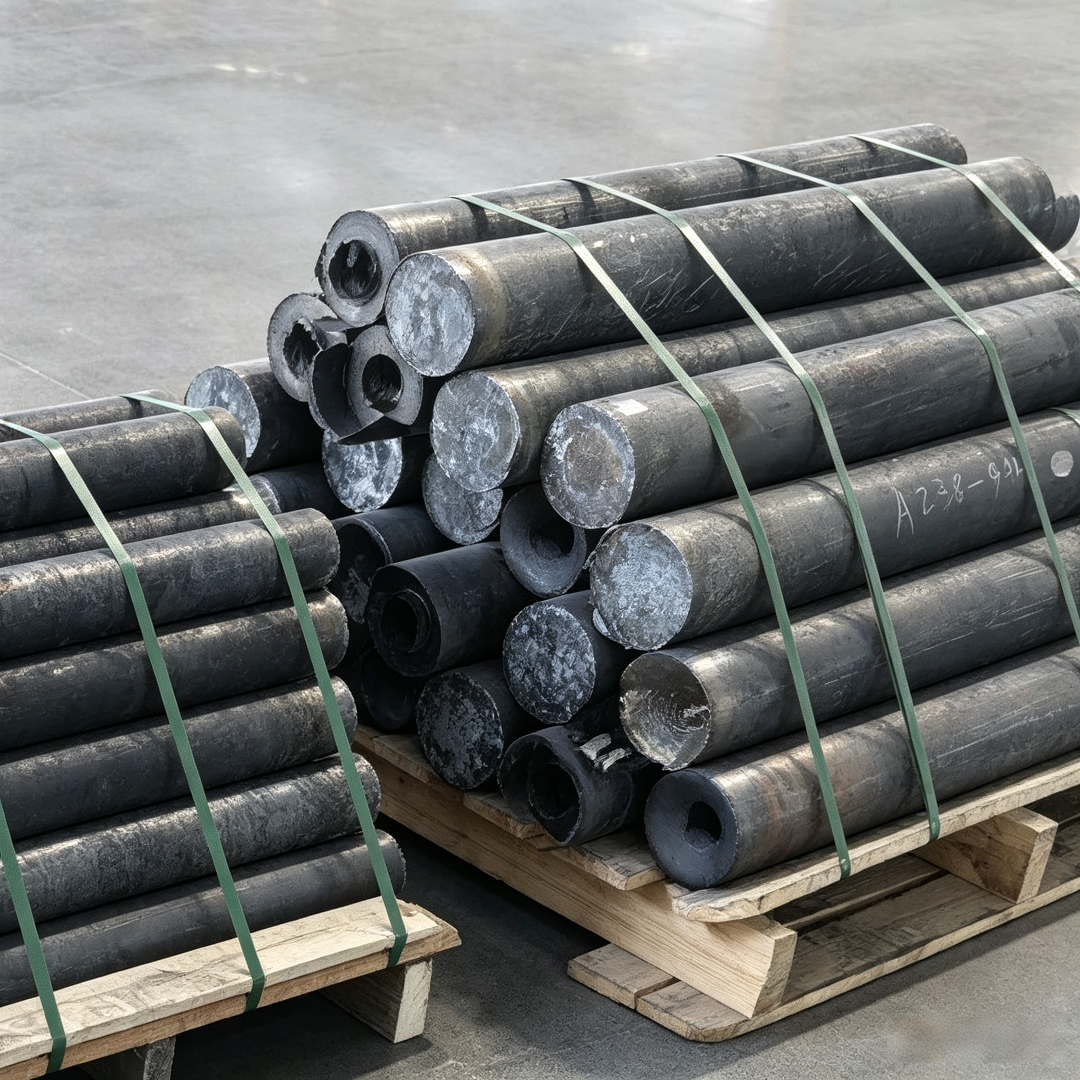
Metnin tamamı için özet referansı
Inconel939 döküm boşluklarının hassas işlenmesi, özel alaşımların üretim seviyesinin önemli bir göstergesidir. Qingchuan New Materials (Zhengzhou) Co., Ltd., alet malzemesi yeniliği, proses parametresi optimizasyonu ve akıllı algılama teknolojisi uygulamasındaki üç büyük teknolojik atılım ile eritme-döküm-işleme testini kapsayan tam bir süreç kalite kontrol sistemi kurmuştur. Bağımsız olarak geliştirilen QC-HT takım serisi, sonlu elemanlar simülasyon parametresi kütüphanesi ve aşamalı dizi ultrasonik algılama sistemi gibi çekirdek teknolojiler, işleme verimliliğini % 40 artırdı ve ürün kalifikasyon oranı % 99, 2'yi aştı ve havacılık, enerji ekipmanı ve diğer alanlar için temel malzeme garantisi sağladı. Üst düzey üretimin aşırı ve hassas bir şekilde gelişmesiyle birlikte, Qingchuan New Materials, özel alaşım işleme teknolojisi araştırmalarını derinleştirmeye ve Çin'in üst düzey ekipman imalat endüstrisini küresel değer zincirinin en üstüne çıkmaya teşvik etmeye devam edecektir. Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin:www.qingchuansuperalloy.com