 Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Введение: технология высокопроизводительной обработки сплавов
В области производства высококачественного оборудования, такого как лопасти аэрокосмических двигателей и основные компоненты газовых турбин, высокотемпературный сплав на основе никеля Incononel939 стал незаменимым материалом благодаря его превосходной стойкости к ползучести и коррозионной стойкости. Однако его характеристики высокой твердости (HRC42-48), низкой теплопроводности (11,4 Вт/м · К) и склонности к упрочнению (сила резания в 3-5 раз выше, чем у обычной стали) приводят к тому, что традиционные методы обработки сталкиваются с быстрым износом инструмента, низким качеством поверхности, Точность размеров трудно гарантировать и другие основные болевые точки. Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. успешно преодолела эту отраслевую проблему с помощью независимой разработанной специальной системы технологии прецизионной обработки сплавов и обеспечила ключевую материальную поддержку для производства высококачественного оборудования.
Ключевые слова:Inconel939 литья заготовки, высокотемпературная обработка сплава, точная технология производства, новые материалы Qingchuan
Отраслевые технические точки боли: три технических барьера для высокотемпературной обработки сплавов
STEP1:Дилемма обработки, вызванная свойствами материала
Сплав Inconel939 сохраняет высокую прочность в диапазоне температур 20-1000 ° C, а гамма-фаза, образованная элементами, усиливающими границы зерен (такими как Ti, Al), повышает твердость материала с ростом температуры. Когда традиционные твердосплавные инструменты режаются выше 600 ℃, температура наконечника может достигать 850 ℃, что приводит к скорости износа полумесяца 0,15 мм/мин, что в 8 раз больше, чем у обычной стали.
STEP2:Сложность согласования параметров процесса
Три элемента скорости резания, подачи и глубины резания должны быть точно согласованы: когда скорость резания увеличивается с 15 м/мин до 25 м/мин, сила резания сначала падает, а затем повышается, достигнув минимального значения при 20 м/мин; После 22 м/мин скорость износа инструмента увеличивается экспоненциально. Когда количество подачи превышает 0,12 мм/r, значение Ra шероховатости поверхности ухудшается от 1,6 мкм до 3, 2 мкм.
STEP3:Строгие стандарты контроля качества
Аэрокосмическая область требует, чтобы глубина дефектов поверхности заготовки отливки была ≤ 0,05 мм, а уровень зерна должен достигать уровня 5-7 стандарта ASTM E112. Уровень обнаружения микротрещин (ширина <0,02 мм) при традиционных методах обнаружения (например, при обнаружении магнитного порошка) составляет менее 60%, что приводит к значительному увеличению риска серийного лома.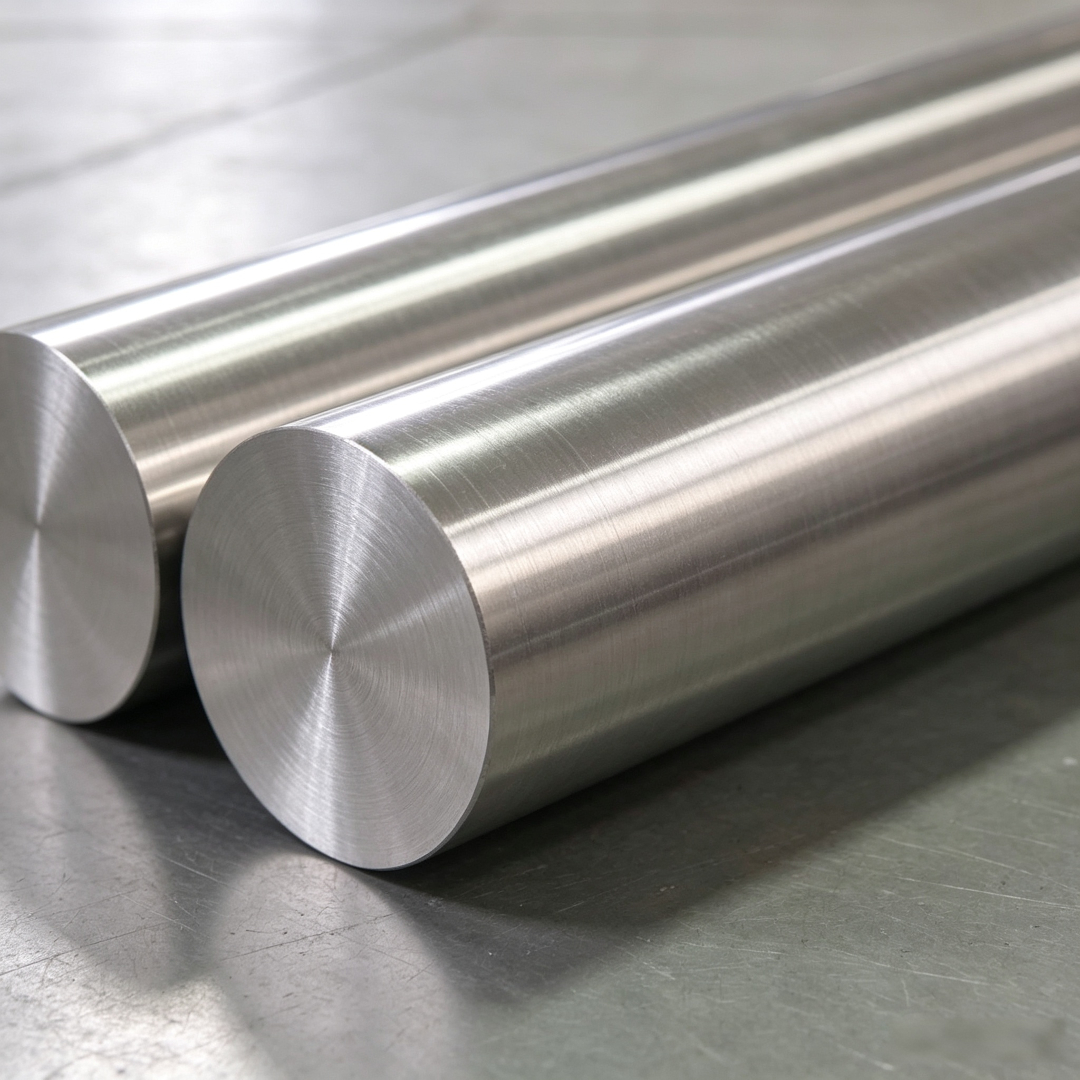
Введение в корпоративную техническую мощь: инновационные решения для новых материалов Qingchuan
Являясь высокотехнологичным предприятием, специализирующимся на исследованиях и разработке специальных сплавов, компания Qingchuan New Materials (Zhengzhou) Co., Ltd. построила современный стандартный цех в высокотехнологичной зоне Чжэнчжоу, оснащенный современным оборудованием, таким как вакуумная индукционная плавильная печь и пятисосный обрабатывающий центр для формирования плавки. Полная производственная цепочка от литья до точной обработки.
STEP1:Инновации в материалах инструмента
Разработанный карбидный инструмент с покрытием TiAlN сформировал нанокристаллическое покрытие толщиной 3 мкм с помощью технологии магнетронного распыления, что увеличило срок службы инструмента в 3,8 раза по сравнению с традиционным инструментом. При резании Inconel 939 температуру наконечника контролировали ниже 720 ° С, и количество истирания полумесяца уменьшали до 0,04 мм/мин.
STEP2:Система оптимизации параметров процесса
Создайте базу данных параметров резания на основе моделирования методом конечных элементов, охватывающую различные размеры заготовки (Φ50-300 мм) и этапы обработки (грубая обработка/отделка). Например, для отделки кольцевых деталей при Φ200 мм шероховатость поверхности Ra стабилизируется в пределах 0,8 мкм, используя комбинацию параметров скорости резания 18 м/мин, подачи 0,08 мм/r и глубины резания 0,5 мм.
STEP3:Применение интеллектуальных технологий обнаружения
Внедрена система ультразвукового обнаружения с фазированной решеткой, и отливка проверена на полное сканирование на 360 °, а частота обнаружения микротрещин увеличена до 98%. С лазерным трекером для достижения трехмерного контроля точности размера, допуски ключевых частей могут контролироваться в диапазоне ± 0,02 мм.
Проверка технических преимуществ: в проекте лопастей авиационного двигателя Qingchuan New Materials повысила эффективность обработки на 40% благодаря вышеупомянутой технической системе, коэффициент прохождения продукции увеличился с 92% до 99,2%, а коэффициент ремонта клиентов снизился до менее чем 0,3%. Для получения дополнительной информации, пожалуйста, посетите официальный сайт:www.qingchuansuperalloy.com
Руководство по выбору технологий в формате «вопрос‑ответ»
Q1:Inconel939 литья заготовки обработки Как выбрать материал инструмента?
A: На стадии грубой обработки рекомендуется использовать твердый сплав, содержащий 8% кобальта (например, марки K20), который обладает превосходной ударопрочностью, рекомендуется использовать инструмент с покрытием TiAlN, твердость покрытия может достигать 35 ГПа и может выдерживать высокие температуры 800 ℃. QC-HT серии инструментов, разработанных Qingchuan New Materials, после 2 часов непрерывной резки износ задней поверхности составляет всего 0,12 мм, что значительно лучше, чем в среднем по отрасли.
Q2: Как контролировать термические деформации во время обработки?
A: Требуются тройные меры контроля: ① Использование охлаждающей жидкости высокого давления (давление ≥ 7 МПа) для непосредственного воздействия на область резки и отбирает более 80% тепла; ② поэтапная обработка, глубина разового среза не превышает 0,8 мм; ③ резервировать 0,15-0,2 мм для отделки, через низкотемпературный закалку (650 ℃ × 4h) устраняет остаточные напряжения. Измеренные данные мастерской Qingchuan показывают, что эти меры могут контролировать объем деформации заготовки в пределах 0,05 мм.
Q3: Каковы ключевые показатели контроля качества?
A: Ключевые четыре показателя: ① химический состав (Ni ≥ 58%, Cr ≥ 22%, Mo ≥ 3%);② степень зерна (ASTM 5-7);③ прочность на растяжение при комнатной температуре (≥ 860 МПа);④ Прочность (700 ℃/100 ч ≥ 350 МПа). Qingchuan New Materials оснащена спектрометром с прямым считанием, золотофазным микроскопом и другим испытственным оборудованием, которое может обеспечить отслеживание качества всего процесса от сырья до готовой продукции.
Справка по итогам всего текста
Точная обработка заготовок Inconel939 является важным показателем уровня производства специальных сплавов. Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. создала систему контроля качества полного процесса, охватывающую плавку-литье-обработку-тестирование, благодаря трем основным технологическим прорывам в области инноваций в инструментальных материалах, оптимизации параметров процесса и применения интеллектуальных технологий обнаружения. Его независимые исследования и разработки основных технологий, таких как серия QC-HT инструментов, библиотека параметров моделирования методом конечных элементов и система ультразвукового обнаружения с фазированной решеткой, повысили эффективность обработки на 40%, а уровень квалификации продукции превысил 99,2%, обеспечивая ключевые материалы для аэрокосмической и энергетической техники. гарантия. По мере того, как высококачественное производство развивается в направлении экстремального и точного, Qingchuan New Material продолжит углублять исследования в области технологий обработки специальных сплавов и продвигать производство высокотехнологичного оборудования в Китае на вершину глобальной цепочки создания стоимости. Для получения дополнительной информации, пожалуйста, посетите официальный сайт:www.qingchuansuperalloy.com