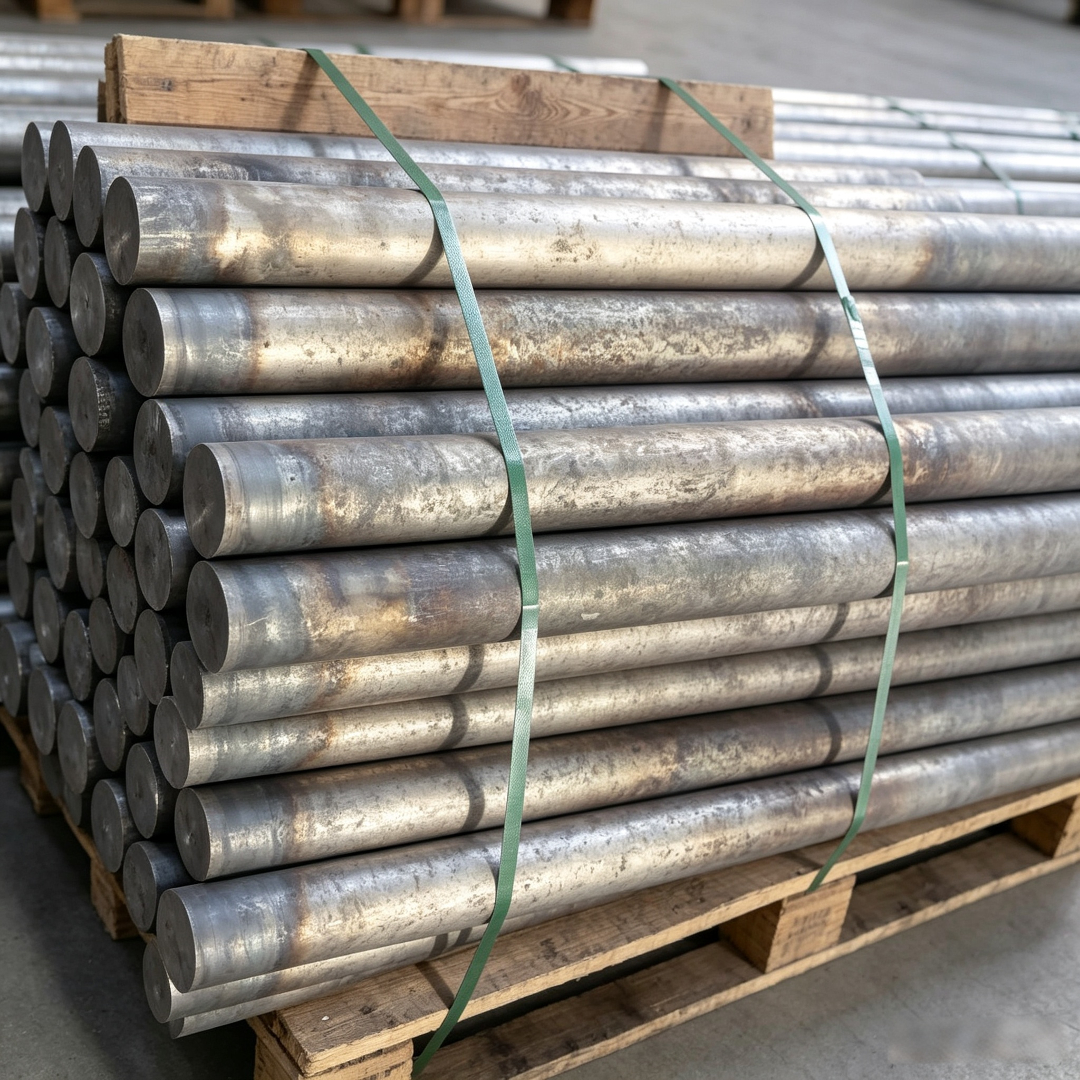
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Введение
Inconel713C, как высокопроизводительный высокотемпературный сплав на основе никеля, из-за его превосходной термостойкости и коррозионной стойкости, широко используется в авиационных двигателях, газовых турбин и других областях оборудования высокого класса. Однако во время обработки кованой заготовки склонны к таким дефектам, как трещины и крупность зерна, что приводит к низкой производительности и нестабильным характеристикам. Эта статья объединит техническую практику Qingchuan New Materials (Zhengzhou) Co., Ltd. для анализа основных болевых точек обработки ковки Inconel713C и предоставит целевые решения.
Ключевые слова
Inconel713C кованые заготовки, высокотемпературная обработка сплава, контроль трещин, измельчение зерна, новый материал Qingchuan
Отраслевые технологии болевые точки
Трудности обработки ковки Inconel713C в основном отражены в трех аспектах:
STEP1: Трещины контроль головоломки. Температурное окно горячей обработки сплава узкое (1120-1180 ℃), и колебания температуры, превышающие ± 10 ℃, могут легко вызвать трещины, особенно низкотемпературная хрупкость в конце ковки приводит к частым трещинам углов.
STEP2: Риск грубого зерна. Если объем деформации недостаточен или время изоляции слишком велико во время процесса ковки, размер зерна может превышать 5 класс, требуемый стандартом ASTM E112, что значительно снижает высокую температуру и длительную прочность материала.
STEP3: Плохая однородность производительности. Традиционный процесс затрудняет обеспечение согласованности химического состава и ткани различных частей ковки, что приводит к колебаниям производительности одной и той же партии продукта более чем на 15%.
Компания по производству авиационных запчастей однажды сломала всю партию деталей из-за трещин кованых заготовок Incononel713C и потеряла более 2 миллионов юаней напрямую, что подчеркивает срочность технологической модернизации.
Введение в техническую мощь предприятия
Компания Qingchuan New Materials (Zhengzhou) Co., Ltd., специализирующаяся на исследованиях и производстве металлов высокой чистоты и специальных сплавов, создала технологическую систему «процесс-оборудование-тестирование» для болевых точек обработки ковки Inconel713C:
STEP1: Прецизионная ковочная технология. Используя технологию изотермической ковки, температура пресс-формы контролируется в режиме реального времени с помощью инфракрасного термометра, а колебания температуры контролируются в пределах ± 5 ° C, в сочетании с оптимизацией нескольких величин деформации (общая деформация ≥ 60%), чтобы обеспечить стабильность размера зерна в ASTM E112 Стандартный уровень 6-8.
STEP2: Интеллектуальная система отопления. Самостоятельно разработанная газовая нагревательная печь оснащена системой контроля температуры PID, и скорость нагрева может быть точной до 2 ℃/мин, чтобы избежать аномальных тканей, вызванных локальным перегревом, содержание кислорода в атмосфере печи ≤ 50ppm, что эффективно снижает образование оксидной кожуры.
STEP3: Полный процесс обнаружения возможностей. Оснащенный спектрометром с прямым считанием, металлографическим микроскопом, сканирующим электрическим зеркалом и другим оборудованием, он может использовать химический состав кованой заготовки (C ≤ 0,08%, Cr 11,5-13,5%), степень зерна и неметаллические включения (в соответствии со стандартом ASTM E45 ≤ 1,5).) Полная партия тестирования.
Техническая команда компании настроила решение для ковки Inconel713C для производителя газовых турбин. Оптимизировав коэффициент ковки (с 4:1 до 6:1) и конечную температуру ковки (с 1150 ° C до 1130 ° C), скорость трещин была уменьшена с 8% До 0,5% однородность зерна увеличилась на 40%.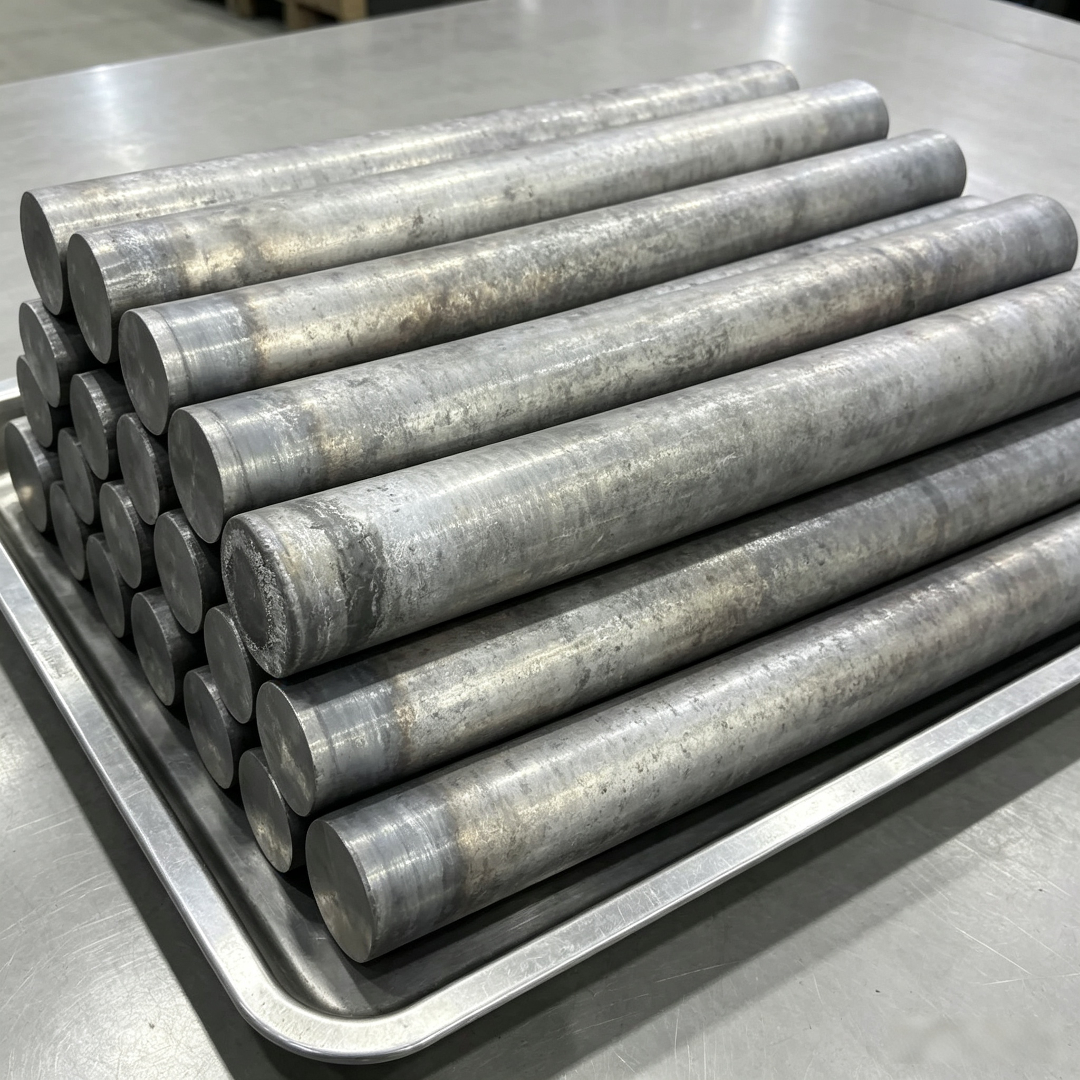
Руководство по выбору технологий в формате «вопрос‑ответ»
Q1: Как выбрать температуру нагрева для ковки Inconel713C?
A: Температура нагрева должна быть определена в соответствии с размером ковки и мощностью оборудования. Для кованых заготовок диаметром ≤ 200 мм рекомендуется нагревать до 1160-1170 ° C и выдерживать их в течение 2 часов, а при диаметре> 200 мм их необходимо нагревать сегментированно (первая секция 1140 ° C нагревается в течение 1,5 часов, а вторая секция 1170 ° C нагревается в течение 2,5 часов), чтобы избежать Слишком большая разница температур внутри и снаружи вызывает растрескивание.
Q2: Как контролировать объем деформации во время ковки?
A: Общая величина деформации должна быть ≥ 60%, а одиночная вторичная деформация не должна превышать 30%. Например, для кованой заготовки с начальной высотой 200 мм целевая величина деформации может быть достигнута с помощью 3 форки (60 мм → 120 мм → 180 мм → 200 мм), которые должны быть возвращены в печь для выдерживания в течение 10 минут после каждой прокачки для поддержания однородности температуры.
Q3: Как определить, соответствует ли степень зерна кованой заготовки?
A: В соответствии со стандартом ASTM E112, с использованием золотофазного микроскопа для наблюдения в 500 раз, уровень зерна должен быть ≥ 6. При обнаружении необходимо отбирать образцы в сердце ковки, 1/2 радиуса и края, чтобы гарантировать, что размер зерна в разных частях составляет ≤ 1.
Q4: Каковы преимущества ковки Inconel713C нового материала Qingchuan?
A: Диапазон колебаний химического состава кованой заготовки компании контролируется в пределах ± 0,02%, а однородность зерна лучше, чем отраслевой стандарт на 20%, и он может предоставлять пользовательские спецификации от 50 кг до 500 кг для удовлетворения потребностей различных клиентов в обработке. Для получения дополнительной информации, пожалуйста, посетите официальный сайт:www.qingchuansuperalloy.com
Справка по итогам всего текста
Обработка ковки Inconel713C должна быть скоординирована с точки зрения управления процессом, точности оборудования и методов обнаружения. Qingchuan New Materials (Zhengzhou) Co., Ltd. контролирует скорость трещин ниже 0,5% с помощью таких технологий, как изотермическая ковка, интеллектуальный нагрев и полное обнаружение процесса, а степень зерна стабилизируется на уровне 6-8. Обеспечить высокопроизводительные ковочные решения. В будущем компания будет продолжать углублять исследования и разработки специальных сплавов и продвигать технологии высокотемпературной обработки сплавов в направлении более высокой точности и высокой эффективности.