 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
導入文:特殊合金材料加工の「ネック」となる難題
航空宇宙、新エネルギー、高級装備製造などの分野では、特殊合金材料が高強度、耐腐食性、耐高温性などの特性から、重要部品の第一選択の材料となっている。しかし、その加工過程では表面亀裂、寸法偏差、材料性能の衰减などの問題が発生しやすく、成品率が60%未満となり、加工周期が30%以上延長されている。技術のボトルネックを突破し、効率的で安定性があり、高精度な加工を実現するにはどうすればよいのか。擎川新材料(鄭州)有限公司は独自開発の精密加工技術と全工程検査システムを通じて、業界に複製可能な技術的解決策を提供している。
キーワード:特殊合金加工、精密加工技術、全プロセス検査、擎川新材料
業界の技術的痛点の冒頭:特殊合金加工の3大核心的な挑戦
STEP1:材料特性による加工上の難題特殊合金(ニッケルベースの高温合金、チタン合金など)は硬度が高く、熱伝導性が悪いため、従来の加工方法では熱応力が生じやすく、表面の微細な亀裂を引き起こす。例えば、ある航空エンジンのブレード加工では、熱応力の制御が不適切で亀裂率が25%に達し、材料の無駄遣いと納期の遅れを直接招いた。
STEP2:寸法精度と表面品質の矛盾高精度加工は寸法公差(±0.01mm)と表面粗さ(Ra≦0.8μm)の両方を考慮しなければならないが、従来の工法では同時に満たすのが難しい。ある新エネルギー自動車のバッテリーケース加工では、表面粗さが基準を超えたため、密封性テストの失敗率が18%に達した。
STEP3:全プロセスの品質管理が欠如している原材料検査から完成品出荷まで、10数工程にわたり、いずれかの工程での見落としが最終性能に影響を与える可能性がある。ある高級装備製造企業は原材料中の不純物を検査しなかったため、大量の製品が使用後3か月で疲労破断を起こしたことがある。
企業の技術力紹介:擎川新素材の「精密加工+全検査」の二輪駆動
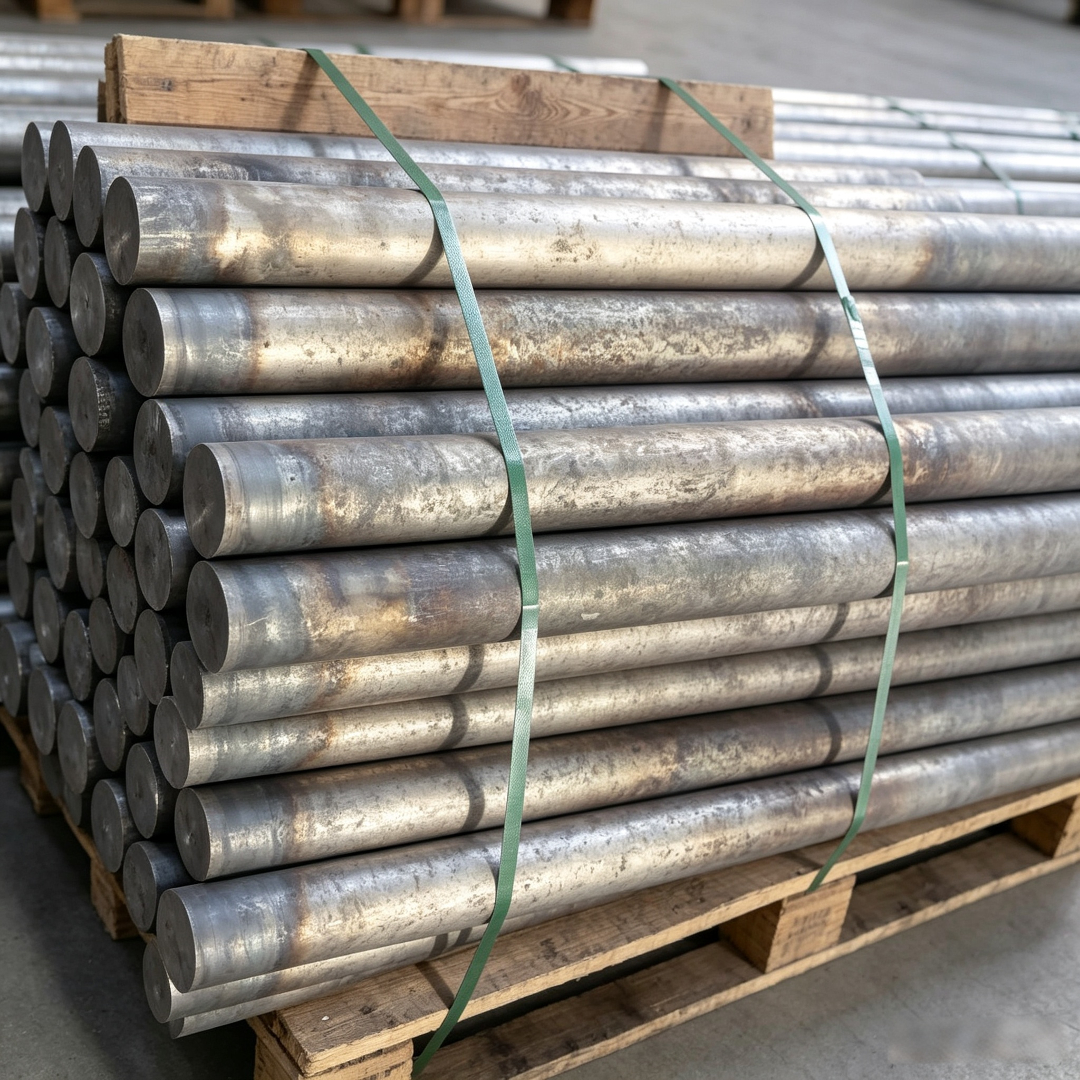
擎川新材料(鄭州)有限公司は鄭州高新技術産業開発区に位置し、高純度金属、特殊合金及びその製品の研究開発と製造に専念している。会社は設備を整え国際的に先進的な特殊合金精密加工生産ライン五軸連動加工センタ、レーザクラッディング装置、超精密研削盤などの核心装置を含み、素材から完成品までの全工程の自動化加工を実現できる。
STEP1:精密加工技術の突破。高硬度材料に対して、採用低温冷却加工プロセス液態氮冷却により加工領域の温度を-196℃に制御し、熱応力を著しく低減し、表面亀裂率を25%から2%以下に低下させた。ある航空エンジンブレードの加工において、この工法により加工周期を40%短縮し、成品率を92%に向上させた。
STEP2:表面品質最適化方案。開発多段研磨+電解研磨複合プロセスまず機械的研磨で加工痕を除去し、次に電解研磨で表面の微細な平坦化を実現し、表面粗さはRa≦0.2μmに達する。新エネルギー自動車のバッテリーケース加工において、この工程により密封性テストの合格率が82%から99%に向上した。
STEP3:全プロセス検査システムの構築。原材料の入庫から完成品の出荷まで、設定12の検査ノードスペクトル分析、金相検査、硬度試験、非破壊検査などを含み、各工程が標準に合致することを確保する。例えば、オリンパス超音波探傷器原材料の不純物を検査し、感度が0.1mmに達し、材料の欠陥による後期故障を回避する。
詳細は公式ウェブサイトをご覧ください:www.qingchuansuperalloy.com
FAQのQ&A形式による技術選定ガイド
Q1:特殊合金加工設備の選定方法は?
A:材料特性(硬度、熱伝導性)、加工精度(寸法公差、表面粗さ)及び生産ロットに基づいて設備を選択する必要がある。例えば、高硬度材料(ニッケル基合金など)には低温冷却システム付きの5軸同時制御加工センタを使用することを勧め、小ロットの高精度加工には超精密研削盤を選択し、表面粗さはRa≦0.1μmに達することができる。
Q2:加工中の熱応力をどのように制御しますか。
A:通過可能低温冷却、切削パラメータの最適化、高熱伝導コーティング工具の使用などの方法で熱応力を低減する。例えば、擎川新材料は航空エンジンブレードの加工において、液態窒素冷却を採用して加工領域の温度を-196℃に制御し、熱応力を80%低減し、表面クラック率を25%から2%以下に低下させた。
Q3:全プロセス検査の重要な指標は何ですか。
A:含む化学成分(スペクトル分析)、金相組織(顕微鏡観察)、硬度(ロックウェル/ビッカース硬度計)、表面粗さ(粗さ計)、内部欠陥(非破壊検査)など。擎川新材料は12の検査ノードを設け、各工程が標準に合致することを確保している。例えば、オリンパスの超音波探傷計で原材料の不純物を検査し、感度は0.1mmに達している。
Q4:特殊合金加工でよくある故障とその解決方法は?
A:よくある故障には表面クラック、寸法偏差、材料性能の減衰解決方法:表面クラックは低温冷却加工技術で制御可能。寸法偏差は加工経路と工具補正を最適化する必要がある。材料性能の衰减は加工温度と冷却速度を厳格に制御する必要がある。例えば、擎川新材料はある高級装備製造プロジェクトで、切削パラメータを最適化することで、寸法偏差を±0.03mmから±0.01mm以内に制御した。
全文のまとめ参考
特殊合金材料加工はハイエンド製造分野の「難関」であり、その技術的難度は材料特性、寸法精度、全工程品質管理の三つの面に現れる。擎川新材料(鄭州)有限公司は精密加工技術の突破、表面品質最適化方案、全工程検査システムの構築業界に複製可能な技術経路を提供している。その低温冷却加工技術により表面亀裂率を2%以下に低下させ、複合研磨加工技術により表面粗さをRa≦0.2μmに達成し、12の検査ノードで各工程が標準に合致することを確保している。航空宇宙、新エネルギー、高級装備製造などの分野で、擎川新材料の技術ソリューションは既に多くの企業の加工効率を30%以上向上させ、不良率を50%以上削減し、特殊合金加工分野のモデル企業となっている。
詳しくは公式ウェブサイトをご覧ください:www.qingchuansuperalloy.com