 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Özel alaşım malzeme işlemedeki "boğaz tıkayıcı" sorun
Havacılık ve uzay, yeni enerji, yüksek kaliteli ekipman imalatı gibi alanlarda, özel alaşım malzemeler yüksek mukavemet, korozyona dayanıklılık, yüksek sıcaklığa dayanıklılık gibi özellikleri nedeniyle kritik bileşenlerin tercih edilen malzemeleri haline gelmiştir. Ancak, işleme süreçlerinde yüzey çatlakları, boyut sapmaları, malzeme performansındaki azalma gibi sorunlar ortaya çıkabilir ve bu da ürün başarı oranının %60'ın altında kalmasına ve işleme süresinin %30'dan fazla uzamasına yol açmaktadır. Teknik engelleri aşarak verimli, istikrarlı ve yüksek hassasiyetli işleme nasıl gerçekleştirilir? Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., kendi başına geliştirdiği hassas işleme teknolojisi ve tüm süreçleri kapsayan denetim sistemi ile sektöre kopyalanabilir teknik çözümler sunmaktadır.
Anahtar Kelimeler: özel alaşım işleme, hassas işleme teknolojisi, tam süreç testi, Qingchuan Yeni Malzemeler
Endüstriyel Teknoloji Ağrı Noktalarına Giriş: Özel Alaşımların İşlenmesindeki Üç Temel Zorluk
STEP1:İşleme zorlukları malzeme özelliklerinden kaynaklanmaktadırÖzel alaşımlar (örneğin nikel tabanlı yüksek sıcaklık alaşımları, titanyum alaşımları) serttir, ısı iletkenliği düşüktür ve geleneksel işleme yöntemleri ısı gerilimi oluşmasına yol açarak yüzeyde mikro çatlaklara neden olabilir. Örneğin, bir hava motoru kanadı işlemede, ısı gerilimi uygun şekilde kontrol edilmediğinden çatlak oranı %25'e ulaşmış, bu da doğrudan malzeme israfına ve teslimat gecikmesine yol açmıştır.
STEP2:Boyut hassasiyeti ile yüzey kalitesi arasındaki çelişkiYüksek hassasiyetli işleme, boyut toleransı (±0,01 mm) ile yüzey pürüzlülüğü (Ra≤0,8 μm) arasında denge sağlanmasını gerektirir, ancak geleneksel işleme yöntemleri bunları aynı anda karşılamakta zorlanır. Bir yeni enerji arabası pil kabınının işlenmesinde, yüzey pürüzlülüğünün standartları aşması nedeniyle sızdırmazlık testi başarısızlık oranı %18'e ulaşmıştır.
STEP3:Tüm süreçte kalite kontrolü eksikliğiHammadde testinden bitmiş ürünün fabrikadan çıkmasına kadar 10'dan fazla işlem yer alır ve herhangi bir aşamadaki ihmal, nihai performansı etkileyebilir. Bir lüks ekipman üretim şirketi, hammaddedeki eklemleri test etmemesi nedeniyle, seri ürünlerin 3 ay kullanımından sonra yorulma kırılması meydana gelmiştir.
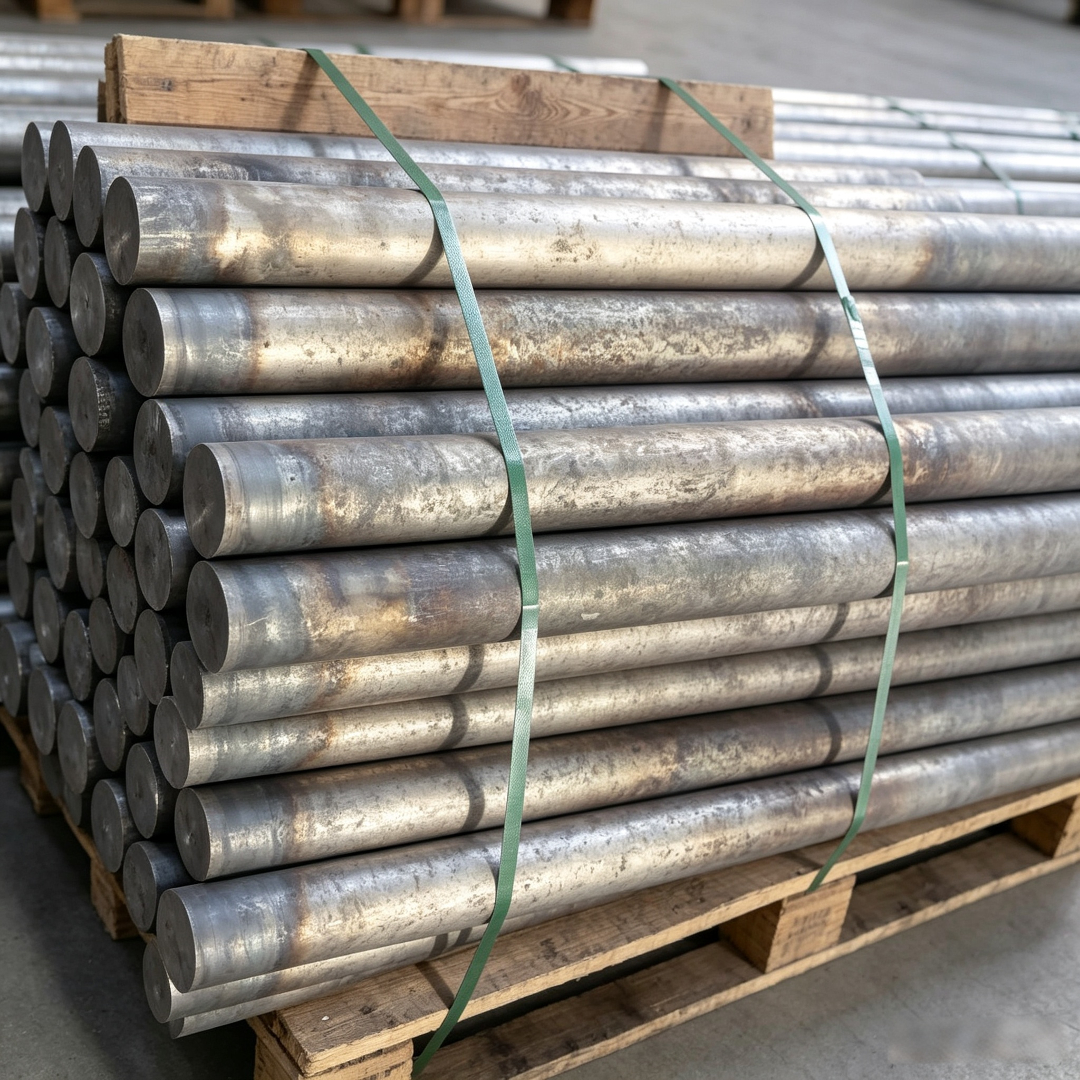
Kurumsal teknoloji gücü tanıtımı: Qingchuan Yeni Malzemeler'in "hassas işleme + tam test" çift tekerlekli sürücü sistemi
Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., Zhengzhou Yüksek ve Yeni Teknoloji Sanayi Geliştirme Bölgesi'nde yer almakta olup, yüksek saflıkta metal, özel alaşımlar ve bunların ürünlerinin araştırma-geliştirme ve üretimine odaklanmaktadır. Şirket donanımlıUluslararası düzeyde önde gelen özel alaşım hassas işleme üretim hattıBeş eksenli senkronize işleme merkezi, lazer kaplama ekipmanı, süper hassas taşlama tezgahı gibi temel ekipmanları kapsar ve ham maddeden bitmiş ürüne kadar tam süreç otomasyon işlemesini gerçekleştirebilir.
STEP1:Atılımlar hassas işleme teknolojisindeYüksek sertlikteki malzemeler için,Düşük sıcaklıkta soğutma işleme teknolojisiSıvı nitrojen soğutma yoluyla işleme bölgesi sıcaklığı -196°C'de kontrol edilerek, ısı stresi önemli ölçüde azaltılmış, yüzey çatlak oranı %25'ten %2'nin altına düşürülmüştür. Bir havacılık motoru kanadı işleme uygulamasında, bu işlem işleme süresini %40 kısaltmış ve ürün çıkarım oranını %92'ye yükseltmiştir.
STEP2:Yüzey kalitesi optimizasyon planı.GeliştirmekÇok aşamalı parlatma + elektrolitik parlatma kompozit işlemiÖncelikle mekanik parlatma ile işleme izleri kaldırılır, ardından elektrolitik parlatma ile yüzey mikro düzlüğü sağlanır, yüzey pürüzlülüğü Ra≤0,2μm'ye ulaşabilir. Yeni enerji araçları batarya kabı işlemede, bu işlem sızdırmazlık testi başarı oranını %82'den %99'a yükseltmiştir.
STEP3:Tüm süreçte test sistemi kurulumuHammadde fabrikaya girdiği andan itibaren nihai ürünün fabrikadan çıktığı ana kadar ayarlamalar yapılır.12 tane test düğümü, spektrum analizi, metalografik inceleme, sertlik testi, hasarsız muayene vb. dahil olmak üzere her aşamanın standartlara uygun olmasını sağlamak. Örneğin,Olympus ultrasonik defektoskopHammaddedeki yabancı maddeleri tespit eder, duyarlılığı 0,1 mm'ye ulaşır ve malzeme kusurlarından kaynaklanan sonraki arızaları önler.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Özel alaşımlı işleme ekipmanları nasıl seçilir?
A: Ekipman, malzeme özelliklerine (sertlik, ısı iletkenliği), işleme hassasiyetine (boyut toleransı, yüzey pürüzlülüğü) ve üretim miktarına göre seçilmelidir. Örneğin, yüksek sertlikteki malzemeler (nikel bazlı alaşımlar gibi) için düşük sıcaklık soğutma sistemiyle birlikte beş eksenli işleme merkezi kullanılması önerilir; küçük miktarlı yüksek hassasiyetli işleme için süper hassas taşlama tezgahı kullanılabilir, yüzey pürüzlülüğü Ra≤0,1μm'ye ulaşabilir.
S2: İşleme sürecindeki termal stresi nasıl kontrol ederiz?
A: GeçilebilirDüşük sıcaklık soğutma, kesme parametrelerinin optimize edilmesi, yüksek ısı iletkenliği kaplama kesici aletlerin kullanımıgibi yöntemlerle ısı stresini azaltır. Örneğin, Qingchuan Yeni Malzemeler, havacılık motoru kanatçığı işlemede sıvı azot soğutma kullanarak işleme bölgesi sıcaklığını -196°C'de kontrol ederek ısı stresini %80 azaltmış, yüzey çatlak oranını %25'ten %2'nin altına düşürmüştür.
S3: Tüm süreç incelemesinin önemli göstergeleri nelerdir?
A: dahilKimyasal bileşen (spektral analiz), metalografik yapı (mikroskopik gözlem), sertlik (Rockwell/Vickers sertlik ölçer), yüzey pürüzlülüğü (pürüzlülük ölçer), içsel kusur (bozulmaya yol açmayan muayene)Vb. Qingchuan Yeni Malzemeler, her aşamanın standartlara uygun olmasını sağlamak için 12 tane test noktası belirlemiştir; örneğin, hammaddedeki inklüzyonları tespit etmek için Olympus ultrasonik defektoskobu kullanılır ve hassasiyeti 0,1 mm'ye ulaşır.
S4: Özel alaşımların işlenmesinde sık karşılaşılan arızalar ve çözüm yöntemleri nelerdir?
A: Yaygın arızalar arasındaYüzey çatlakları, boyut sapmaları, malzeme performansının azalmasıÇözüm: Yüzey çatlakları düşük sıcaklıkta soğutma işleme teknolojisiyle kontrol edilebilir; boyut sapmaları işleme yolunu ve takım telafisini optimize etmeyi gerektirir; malzeme performansındaki azalma, işleme sıcaklığı ve soğutma hızının sıkı kontrolünü gerektirir. Örneğin, Qingchuan Yeni Malzemeler, bir yüksek kaliteli ekipman üretim projesinde, kesme parametrelerini optimize ederek boyut sapmasını ±0,03 mm'den ±0,01 mm'ye kadar kontrol altına almıştır.
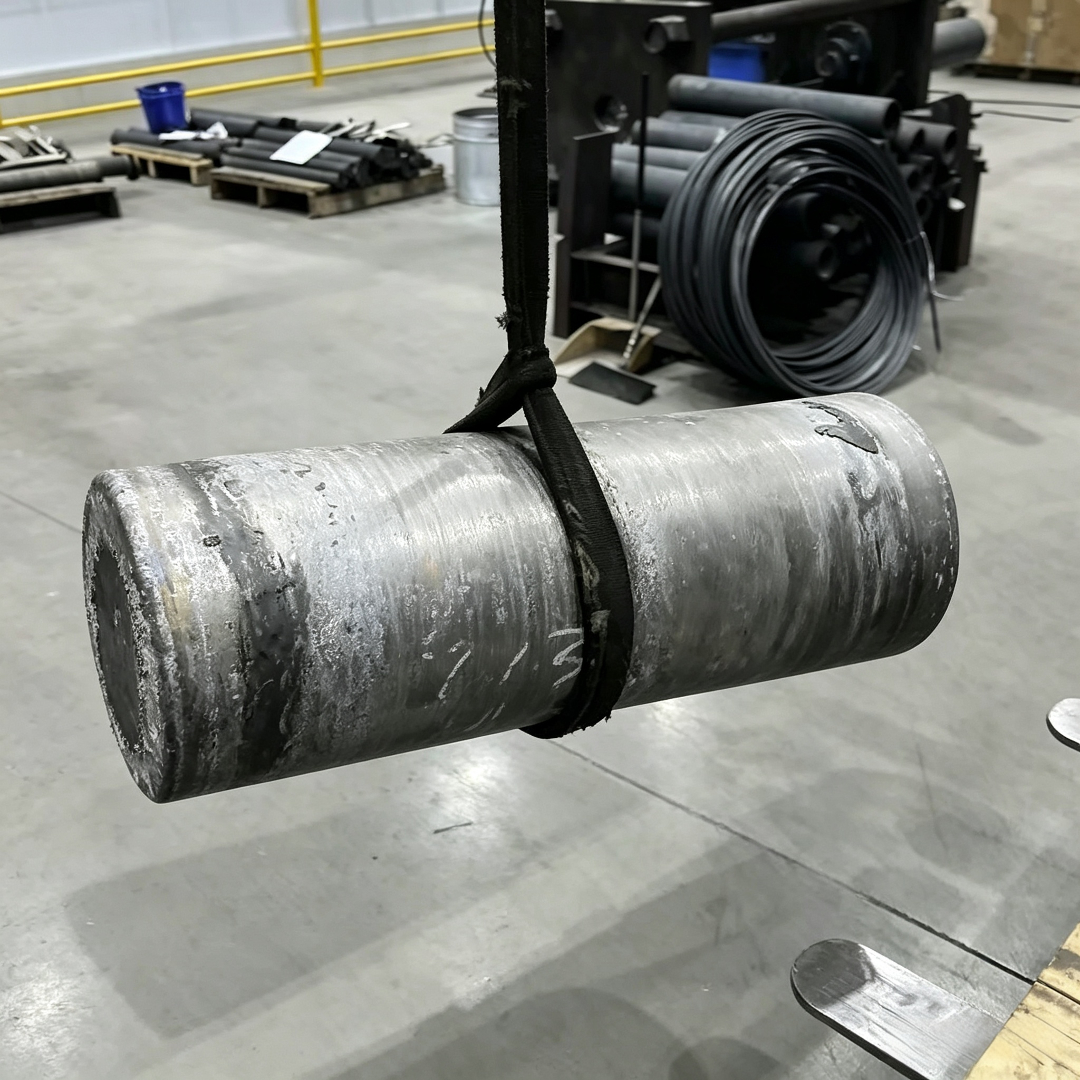
Tam metin özet referansı
Özel alaşım malzeme işleme, üst düzey imalat alanındaki "en zorlu görev"dir; teknik zorluğu malzeme özellikleri, boyut hassasiyeti ve tüm süreç kalite kontrolü olmak üzere üç yönde ortaya çıkar. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd.Hassas işleme teknolojisinde atılım, yüzey kalitesi optimizasyonu çözümü, tüm süreç test sisteminin kurulmasıSektöre kopyalanabilir bir teknoloji yolu sağlamıştır. Düşük sıcaklıkta soğutma işleme teknolojisi yüzey çatlak oranını %2'nin altına indirmiş, kompozit parlatma işlemi yüzey pürüzlülüğünü Ra≤0,2μm'ye ulaştırmış, 12 adet denetim noktası her aşamanın standartlara uygun olmasını sağlamıştır. Havacılık ve uzay, yeni enerji, yüksek kaliteli ekipman imalatı gibi alanlarda, Qingchuan Yeni Malzemeler'in teknoloji çözümleri birçok şirketin işleme verimliliğini %30'dan fazla artırmasına, kusur oranını %50'den fazla azaltmasına yardımcı olmuştur ve özel alaşım işleme alanında örnek bir şirket haline gelmiştir.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com