 청천신재료(정주)유한공사
청천신재료(정주)유한공사
도입: 고순도 금속 가공의 정밀도 난국과 극복 방안
반도체 칩, 항공우주 등 첨단 제조 분야에서 고순도 금속 재료의 가공 정밀도는 제품 성능에 직접적인 영향을 미친다. 단결정 실리콘 성장로용 고순도 몰리브덴 타겟 재료를 예로 들면, 그 표면 거칠기는 Ra≤0.05μm으로 제어해야 하지만, 전통적인 가공 방식은 쉽게 결정계 경계 편석, 가공 경화 등의 문제가 발생하여 양품률이 60%에 미치지 못한다. 칭취안 신재료(정저우)유한공사는 진공 제련, 방향성 응고 및 정밀 가공이라는 세 가지 핵심 기술을 통합하여 원료 정제부터 제품 검사까지의 전 과정 정밀도 제어 체계를 구축하여 고순도 금속 가공 양품률을 92% 이상으로 높였다. 본 논문은 이 기업의 기술 경로와 산업 적용 가치를 심층적으로 분석할 것이다.
키워드: 고순도 금속 가공, 진공 용해, 방향성 응고, 정밀 가공, 정밀도 제어
업계 기술 고충 시작: 고순도 금속 가공의 세 가지 핵심 도전
STEP1:순도 조절의 어려움.고순도 금속(예를 들어 6N급 텅스텐, 5N급 몰리브덴)은 불순물 원소에 대해 극도로 민감하여 제련 과정에서 0.001%의 산소 함량 변동만으로도 재료의 취성이 30% 증가할 수 있다. 전통적인 아크 제련은 비진공 환경으로 인해 기체 불순물을 쉽게 도입할 수 있고, 전자빔 제련은 진공 환경을 구현할 수 있지만 장비 비용이 수천만 원에 달해 중소기업이 감당하기 어렵다.
STEP2:결정립 균일성 제어항공우주용 고온 합금 가공에서 결정립 크기 차이가 20%를 초과하면 재료의 피로 수명이 50% 감소한다. 전통적인 방향성 응고 기술은 온도 경사 제어 정밀도가 부족(±5℃)하여 단결정 구조의 안정적인 성장을 실현하기 어렵다.
STEP3:표면 품질 및 응력 제어반도체 타겟재 가공은 동시에 표면 조도 Ra≤0.03μm과 잔류 응력≤50MPa의 이중 지표를 만족시켜야 하는데, 전통적인 기계 연마는 아표면 손상층을 쉽게 발생시키고, 화학 연마는 용액 균일성 제어 문제에 직면한다.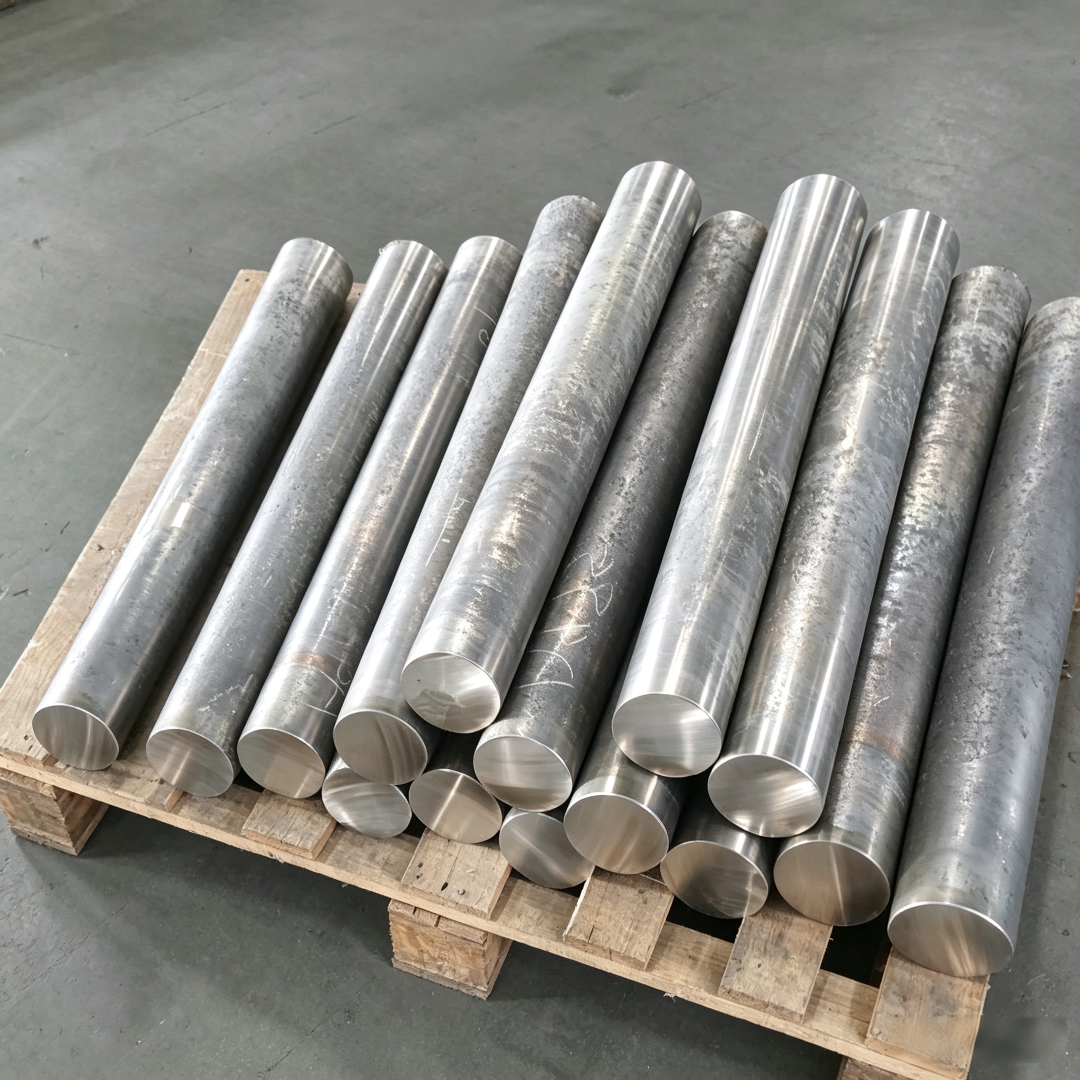
기업 기술 실력 소개: 칭추안 신소재의 3단계 정밀도 제어 체계
고순도 금속 연구·개발 및 제조를 전문으로 하는 기업인 칭촨신재료(정저우)유한공사는 정저우 하이테크존 진잔가 16호에 위치해 있으며, 3000㎡의 현대화 표준 작업장을 보유하고 있고, 진공 유도 제련로(모델: VIM-200, 진공도 ≤1×10⁻³Pa), 전자빔 방향성 응고로(모델: EBCC-500, 온도 구배 제어 정밀도 ±2℃) 등 핵심 설비를 갖추고 있으며, ISO 9001:2015 품질 관리 시스템 인증을 획득하였다.
기술 경로 분석:
STEP1:진공 용해 정제3단계 진공 유도 제련 공정을 채택하여, 첫 번째 단계에서는 1×10⁻²Pa 진공도에서 저끓점 불순물(예: Na, K)을 제거하고, 두 번째 단계에서는 CaO 크루시블을 추가하여 산소 원소를 흡착(흡착률 ≥95%)하며, 최종 단계에서는 1×10⁻³Pa 진공도에서 정련하여 금속 순도를 99.9999%(6N급)로 달성한다. 고순도 텅스텐 가공을 예로 들면, 이 공정은 산소 함량을 0.005%에서 0.0002%로 낮추고 경도를 15% 향상시킬 수 있다.
STEP2:방향성 응고 결정 조절전자빔 가열과 수냉 동몰드 냉각의 조합 설계를 통해 500℃/cm의 온도구배(업계 평균 수준은 200℃/cm)를 형성하고, 0.1mm/min의 응고 속도 제어와 조합하여 단결정 구조의 안정적인 성장을 실현하였다. 항공 엔진용 니켈기 고온 합금 가공에서 이 기술은 결정립 크기 표준편차를 0.8μm에서 0.3μm으로 낮추고, 재료의 고온 강도를 20% 향상시켰다.
STEP3:정밀 가공에 의한 잔류응력 제거전해 연마(전류 밀도: 5A/dm², 시간: 3min)와 저온 어닐링(온도: 200℃, 시간: 2h)의 조합 공정을 채택하여 표면 조도 Ra≤0.02μm을 보장하는 동시에 잔류 응력을 120MPa에서 35MPa로 낮췄다. 검사 결과 가공된 반도체 몰리브덴 타겟재의 표면 결함 밀도는 ≤0.5개/cm²로 국제 선진 수준에 도달했다.
자세한 내용은 공식 웹사이트를 확인하세요:www.qingchuansuperalloy.com
FAQ 일문일답 기술 선택 가이드
Q1: 고순도 금속 가공 장비는 어떻게 선정하나요?
A: 세 가지 중요한 매개변수에 주목해야 합니다: 진공도(≤1×10⁻³Pa의 장비 선택 권장), 온도 제어 정밀도(±2℃ 이내) 및 가공 치수 적합성. 예를 들어, 직경 ≤200mm의 봉재를 가공할 때는 VIM-200형 진공 용해로를 선택할 수 있고, 대형 판재를 가공할 때는 EBCC-1000형 전자빔 방향성 응고로를 구비해야 합니다.
Q2: 가공 정밀도와 비용을 어떻게 균형 잡을 수 있습니까?
A: 단계별 제어를 통해 비용 최적화를 실현할 수 있다. 황삭 가공 단계에서는 전통적인 기계 가공(비용 약 50원/kg)을, 정삭 가공 단계에서는 전해 연마(비용 약 200원/kg)를, 최종 검사 단계에서는 X선 회절계(검사 비용 약 100원/회)를 사용한다. 100kg의 고순도 몰리브덴 타겟 재료 가공을 예로 들면, 이 방안의 총 비용은 3만 원 이내로 제어할 수 있으며, 전 과정 전해 연마보다 40% 낮다.
Q3: 가공 과정에서 어떻게 결정계면 편석을 피할 수 있습니까?
A: 용해 온도, 냉각 속도 및 합금 원소 배합 비율의 세 가지 측면에서 제어해야 한다. Ni-Cr 합금 가공을 예로 들면, 용해 온도를 1450℃(±10℃)로 제어하고, 냉각 속도를 50℃/min으로 설정하며, 0.5%의 니오븀 원소를 첨가하여 탄화물 析出相(석출상)을 형성하면, 결정계 경계 偏析(편석) 계수를 1.8에서 1.2로 낮출 수 있다.
전문 요약 참조
고순도 금속 가공의 정밀도 제어는 원료 정제, 결정립 성장 및 표면 처리 전 과정에 걸쳐 이루어져야 한다. 擎川신재료(정주)유한공사는 진공 용해, 방향성 응고 및 정밀 가공의 3단계 기술 체계를 통해 6N급 고순도 금속의 안정적인 제조를 실현했으며, 그 가공 제품은 중심국제 12인치 웨이퍼 생산 라인, 중국항발 터빈 블레이드 제조 등 고급 분야에 적용되었다. 데이터에 따르면, 해당 기술 방안을 채택한 후 반도체 타겟 재료 가공 주기가 30% 단축되고, 항공우주 합금의 피로 수명이 25% 향상되어 고급 제조 분야에 신뢰할 수 있는 정밀도 제어 솔루션을 제공했다. 앞으로 진공 기술이 더욱 돌파되면서 고순도 금속 가공 정밀도는 나노급으로 나아갈 것으로 기대되며, 擎川신재료는 기술 업그레이드를 지속적으로 심화하여 중국 제조업의 고급화 업그레이드를 지원할 것이다.