 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Yüksek saflıkta metal işlemenin hassasiyet sorunu ve çözüm yolu
Yarıiletken çip, havacılık ve uzay gibi üst düzey imalat alanlarında, yüksek saflıkta metal malzemelerin işleme hassasiyeti doğrudan ürün performansını etkiler. Tek kristal silikon büyüme fırını için kullanılan yüksek saflıkta molibden hedef malzemesine örnek verilirse, yüzey pürüzlülüğü Ra≤0,05 μm olarak kontrol edilmelidir; ancak geleneksel işleme yöntemleri kristal sınırı segregasyonu, işleme sertleşmesi gibi sorunları kolayca ortaya çıkararak, ürün başarı oranını %60'ın altında kalmasına yol açar. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., vakum eritme, yönlü donma ve hassas işleme olmak üzere üç temel teknolojiyi entegre ederek, hammadde saflaştırmasından bitmiş ürün testine kadar tüm süreçte hassasiyet kontrol sistemi oluşturmuş ve yüksek saflıkta metal işleme başarı oranını %92'nin üzerine çıkarmıştır. Bu makale, teknik yolunu ve endüstriyel uygulama değerini derinlemesine inceleyecektir.
Anahtar Kelimeler: Yüksek saflıkta metal işleme, vakum eritme, yönlendirilmiş katılaşma, hassas işleme, hassasiyet kontrolü
Endüstriyel teknoloji ağrılı noktalarına giriş: Yüksek saflıkta metal işlemenin üç temel zorluğu
STEP1:Saflık kontrolü zorluğuYüksek saflıkta metaller (örneğin 6N sınıfı tungsten, 5N sınıfı molibden) kirleticilere karşı son derece hassastır, eritme sürecinde oksijen miktarındaki %0,001'lik dalgalanma bile malzemenin kırılganlığında %30'luk artışa yol açabilir. Geleneksel ark eritme, vakum olmayan ortam nedeniyle gaz kirleticilerin karışmasına yol açarken, elektron ışını eritme vakum ortamı sağlayabilse de ekipman maliyeti on milyonlarca lira seviyesinde olup, küçük ve orta ölçekli işletmeler tarafından karşılanması zordur.
STEP2:Tane homojenliği kontrolüHavacılık ve uzay için kullanılan yüksek sıcaklıkta dayanıklı alaşımların işlenmesinde, tanecik boyutu farklılığı %20'yi aşması, malzemenin yorulma ömrünün %50 azalmasına yol açar. Geleneksel yönlü dondurma teknolojisi, sıcaklık gradyanı kontrolü hassasiyetinin yetersizliği (±5 ℃) nedeniyle, tek kristal yapının stabil büyümesini sağlamakta zorlanır.
STEP3:Yüzey kalitesi ve stres kontrolüYarıiletken hedef malzeme işleme, aynı anda yüzey pürüzlülüğü Ra ≤ 0,03 μm ve kalan gerilim ≤ 50 MPa'nın çift göstergesini karşılamalıdır; ancak geleneksel mekanik parlatma alt yüzey hasar tabakası oluşturmaya eğilimli iken, kimyasal parlatma ise çözelti homojenliği kontrolü sorunuyla karşı karşıya kalmaktadır.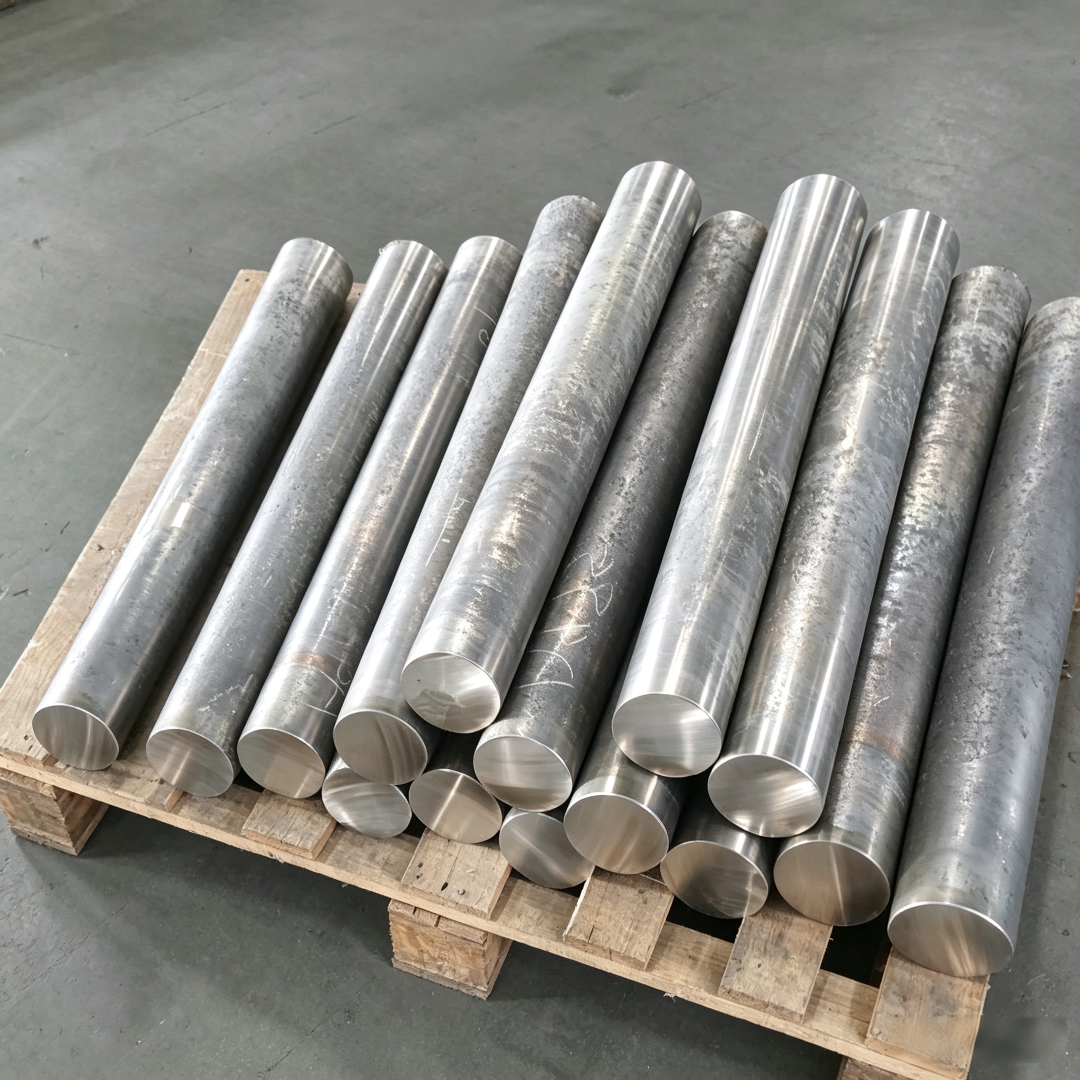
Kurumsal teknoloji gücü tanıtımı: Qingchuan Yeni Malzemeler'in üç aşamalı hassasiyet kontrol sistemi
Yüksek saflıkta metal araştırma, geliştirme ve üretimi konusunda uzmanlaşmış bir işletme olan Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., Zhengzhou Yüksek Teknoloji Bölgesi'ndeki Jinzhan Caddesi 16 numarada yer almakta olup, 3000 m²'lik modern standart bir atölyeye sahiptir ve vakum indüksiyon eritme fırını (model: VIM-200, vakum derecesi ≤1×10⁻³Pa), elektron ışını yönlendirilmiş katılaşma fırını (model: EBCC-500, sıcaklık gradyanı kontrol hassasiyeti ±2℃) gibi temel ekipmanlarla donatılmıştır ve ISO 9001:2015 kalite yönetim sistemi sertifikasına sahiptir.
Teknik Yol Analizi:
STEP1:Vakum altında eritme arıtmaÜç kademeli vakum indüksiyon eritme işlemi kullanılır; ilk aşamada 1×10⁻²Pa vakum derecesinde düşük kaynama noktasına sahip kirleticiler (örneğin Na, K) uzaklaştırılır, ikinci aşamada CaO potası eklenerek oksijen elementi adsorbe edilir (adsorpsiyon oranı ≥ %95), son aşamada ise 1×10⁻³Pa vakum derecesinde rafinasyon yapılarak metal saflığı %99,9999'a (6N seviyesi) ulaştırılır. Yüksek saflıkta tungsten işleme örneği verilirse, bu işlem oksijen içeriğini %0,005'ten %0,0002'ye düşürebilir ve sertliği %15 artırabilir.
STEP2:Yönlendirilmiş donma kristal kontrolüElektron ışını ısıtma ve su soğutmalı bakır kalıp soğutma kombinasyonu tasarımı sayesinde, 500℃/cm'lik sıcaklık gradyenti (endüstri ortalaması 200℃/cm) oluşturulmuş ve 0,1mm/dk'lık katılaşma hızı kontrolüyle tek kristal yapının istikrarlı büyümesi sağlanmıştır. Havacılık motorlarında kullanılan nikel tabanlı yüksek sıcaklık alaşımının işlenmesinde, bu teknoloji kristal boyutu standart sapmasını 0,8μm'den 0,3μm'ye düşürerek malzemenin yüksek sıcaklık dayanımını %20 artırmıştır.
STEP3:Hassas işleme stres gidermeElektrolitik parlatma (akım yoğunluğu: 5A/dm², süre: 3dk) ile düşük sıcaklıkta tavlama (sıcaklık: 200°C, süre: 2sa) kombinasyonlu işlemi uygulanarak, yüzey pürüzlülüğü Ra≤0,02μm sağlanırken, kalan gerilim 120MPa'dan 35MPa'ya düşürülmüştür. Testler sonucunda, işlenen yarıiletken molibden hedef malzemenin yüzey kusur yoğunluğu ≤0,5 adet/cm² olup, uluslararası ileri düzeye ulaşmıştır.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS (Sıkça Sorulan Sorular) soru-cevap teknoloji seçimi kılavuzu
S1: Yüksek saflıkta metal işleme ekipmanları nasıl seçilir?
A: Üç önemli parametreye özellikle dikkat edilmelidir: vakum derecesi (≤1×10⁻³Pa olan cihazların seçilmesi önerilir), sıcaklık kontrol hassasiyeti (±2℃ içinde) ve işleme boyut uyumluluğu. Örneğin, çapı ≤200mm olan çubukların işlenmesi için VIM-200 tipi vakum eritme fırını seçilebilirken, büyük boyutlu levhaların işlenmesi için EBCC-1000 tipi elektron ışını yönlendirilmiş katılaşma fırını gerekir.
S2: İşleme hassasiyeti ile maliyet nasıl dengelenir?
A: Maliyet optimizasyonu aşamalı kontrol ile sağlanabilir. Kaba işleme aşamasında geleneksel makine işleme (maliyeti yaklaşık 50 yuan/kg) kullanılır, ince işleme aşamasında elektrolitik parlatma (maliyeti yaklaşık 200 yuan/kg) kullanılır, nihai test aşamasında X-ışını kırınım cihazı (test maliyeti yaklaşık 100 yuan/sefer) kullanılır. 100 kg yüksek saflıkta molibden hedef malzemenin işlenmesi örneğinde, bu planın toplam maliyeti 30.000 yuanın altında kontrol edilebilir ve tüm süreçte elektrolitik parlatma kullanmaya kıyasla %40 azaltılır.
S3: İşlem sırasında tanecik sınırı ayrışmasından nasıl kaçınılır?
A: Erime sıcaklığı, soğuma hızı ve alaşım elementleri oranları üzerinden kontrol edilmelidir. Ni-Cr alaşımının işlenmesi örneğinde, erime sıcaklığı 1450℃ (±10℃) olarak kontrol edilir, soğuma hızı 50℃/dak olarak ayarlanır ve karbür çökelti fazı oluşturmak için %0,5 niobyum elementi eklenerek kristal sınırı ayrışma katsayısı 1,8'den 1,2'ye düşürülebilir.
Makale Özeti Referansı
Yüksek saflıkta metal işlemedeki hassasiyet kontrolü, hammadde saflaştırma, kristal büyüme ve yüzey işleme süreçlerinin tamamına yayılmalıdır. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., vakum eritme, yönlü donma ve hassas işleme olmak üzere üç aşamalı teknoloji sistemi sayesinde 6N seviyesinde yüksek saflıkta metalin istikrarlı üretimini gerçekleştirmiştir ve işlenmiş ürünleri, SMIC'in 12 inçlik wafer üretim hattı, China Aviation Engine'in türbin kanatları üretimi gibi üst düzey alanlarda kullanılmaktadır. Veriler, teknoloji çözümünün uygulanmasıyla yarı iletken hedef malzemelerin işleme süresinin %30 azaldığını, havacılık ve uzay alaşımlarının yorulma ömrünün %25 arttığını göstermektedir ve üst düzey üretim alanları için güvenilir hassasiyet kontrolü çözümleri sunmaktadır. Gelecekte, vakum teknolojisindeki daha ileri atılımlarla yüksek saflıkta metal işleme hassasiyetinin nanometre seviyesine ulaşması beklenmekte olup, Qingchuan Yeni Malzemeler, teknolojik yenilemeyi derinleştirerek Çin üretiminin üst düzeye yükselmesine katkı sağlamaya devam edecektir.