 Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Отраслевые технические точки боли Вводная глава: «Высокая температура» и «Дилемма чистоты» ковки Inconel939
Inconel939, как представитель высокотемпературных сплавов на основе никеля, его кованые заготовки широко используются в высокопроизводительных областях, таких как аэрокосмическая промышленность и газовые турбины, но технические узкие места очевидны: во-первых, прочность ползучести в высокотемпературных средах (≥ 900 ℃) недостаточна, что приводит к пластической деформации деталей в длительной эксплуатации; содержание примесных элементов (таких как сера и фосфор) в составе сплава трудно контролировать, и небольшое превышение может вызвать охрупчивание границ зерен и снизить вязкость разрушения материала. В-третьих, параметры процесса ковки (такие как степень деформации, температура нагрева) и микроскопическая ткань (γ 'Размер фазы, зерна) плохо сочетаются, В результате диапазон колебаний производительности превышает 15%. Например, некая компания по производству авиационных двигателей однажды вызвала локальные трещины в турбинном диске на этапе тестирования из-за неравномерной зернистости кованых заготовок (смешанный класс ASTM 4-6), что привело к прямым экономическим потерям, превышающим 10 миллионов юаней. Эти болевые точки заставляют промышленность выдвигать более высокие требования к чистоте, стабильности процесса и точности обнаружения кованых заготовок Inconel939.
Введение в корпоративную техническую мощь: «Прорыв третьего порядка» и «Полноцепочечный контроль» новых материалов Qingchuan
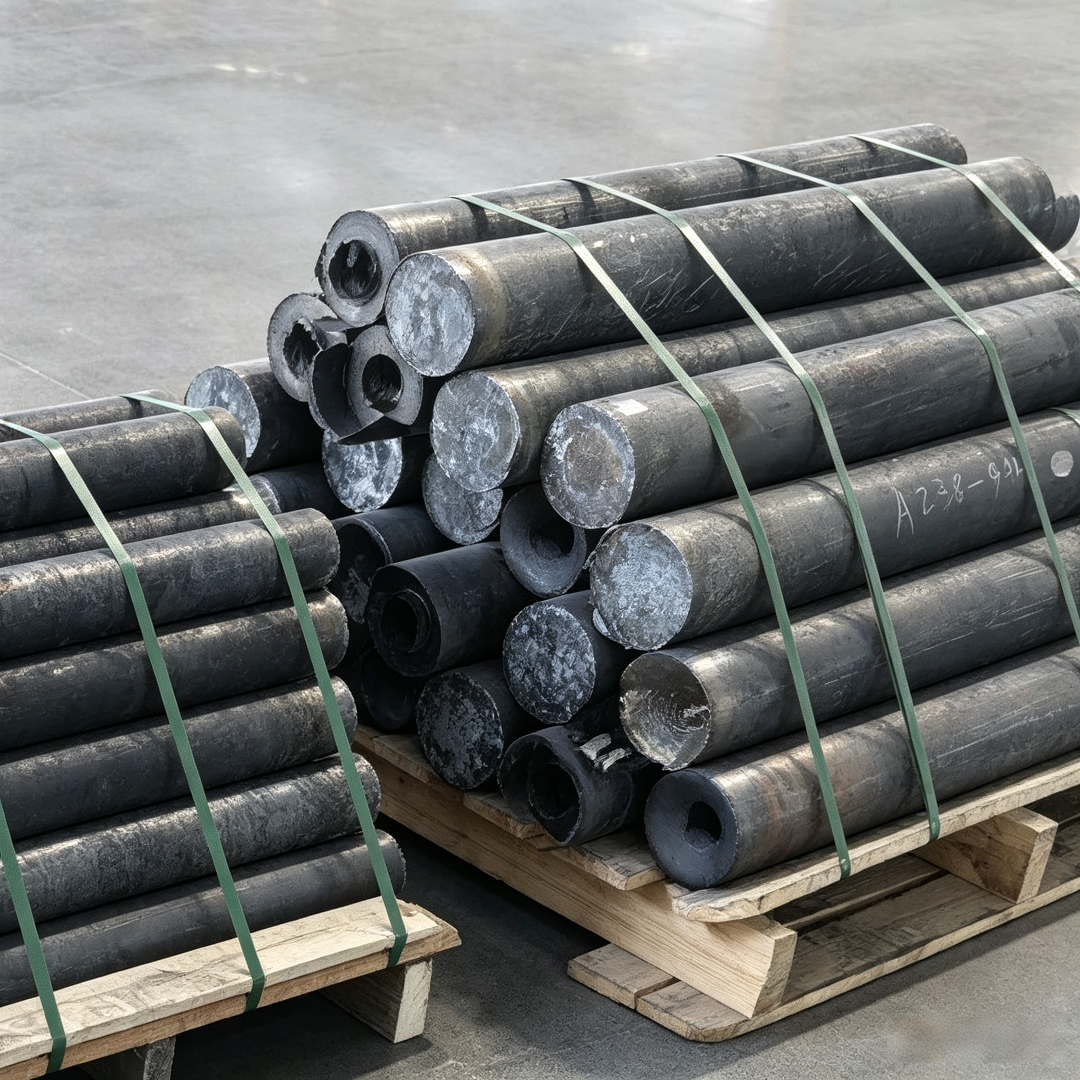
Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. глубоко культивирует области металлов и специальных сплавов высокой чистоты и использует кованые заготовки Inconel939 в качестве основного продукта для создания системы технологии «сырье-процесс-тестирование». На стороне сырья, компания использует вакуумную индукционную плавку (VIM)+ электрический шлаковый переплавка (ESR) двойной процесс, чтобы контролировать содержание серы, фосфора и других примесных элементов в диапазоне ≤ 0,005%, намного ниже, чем стандарт ASTM B637 (≤ 0,015%); в конце процесса, оптимизированные параметры ковки с помощью термического моделирования, определите, что оптимальная величина деформации составляет 40%-50%, а температура нагрева составляет 1150-1180 ° C. В сочетании с технологией многопрофильной ковки однородность зерен кованой заготовки достигает уровня ASTM 5 (± 0,5), а размер γ '-фазы контролируется на уровне 50-100 нм. Оптимизированный интервал; на конце обнаружения он оснащен электронным зеркалом с полевым излучением (FE-SEM), электронный зондовый анализ микрорайона (EPMA) и другое оборудование могут достигать точного обнаружения сегрегации компонентов ≤ 5% и неметаллических включений ≤ А0,5. В настоящее время кованые заготовки компании Inconel939 прошли сертификацию международных клиентов, таких как GE Aviation и Siemens Energy.
FAQ:Inconel939 руководство по выбору технологии ковки
Q1: Каковы основные отличия ковки Inconel939 от ковки Inconel718? Как выбрать в соответствии с сценарием приложения?
A:Inconel939 и Inconel718 относятся к высокотемпературным сплавам на основе никеля, но разница в составе значительно: Inconel939 имеет более высокое содержание алюминия (Al)+ титана (Ti) (всего около 4,5%), объемная доля γ-фазы может достигать 30%-40%, подходит для высокотемпературной среды 900-1000 ℃, а Incononel718 (Nb) более высокое содержание (около 5%), усиленное гамма-фазой, более предпочтительно при температуре ниже 650 ° С. Например, диск турбины авиационного двигателя должен выдерживать высокую температуру 950 ℃ в течение длительного времени, и Inconel 939 является предпочтительным, в то время как рабочая температура диска компрессора составляет около 600 ℃, Inconel718 имеет преимущество в стоимости.
Q2: Как поковка Inconel939 из нового материала Qingchuan контролирует однородность зерна? Каковы ключевые параметры процесса?
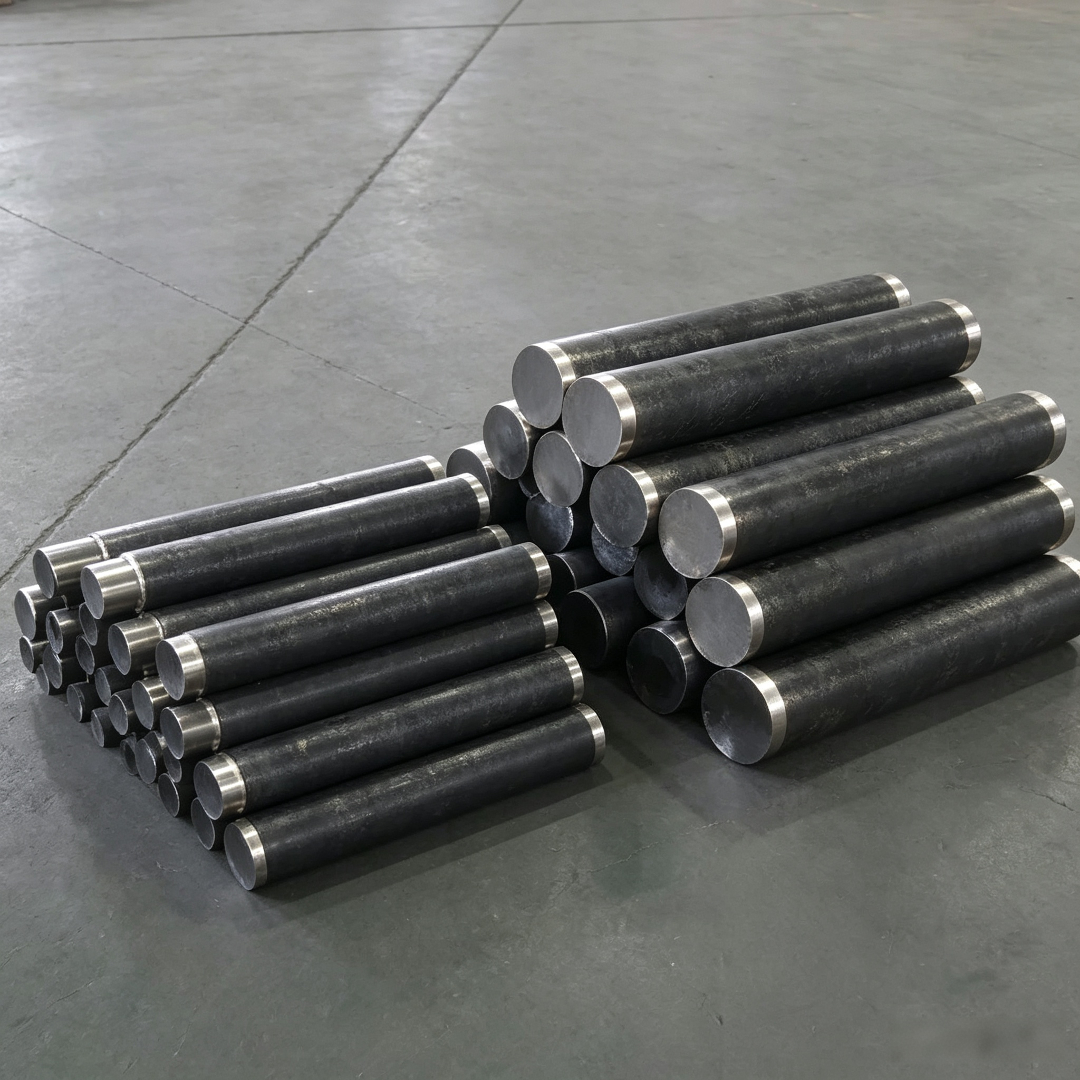
A: Однородность зерен зависит от трех элементов процесса ковки: «температура-величина деформации-скорость охлаждения». Цинчуань использует двухступенчатую ковку: на первом этапе 30%-ная деформация при 1180 ° C для содействия динамической рекристаллизации, на втором этапе 20%-ная деформация при 1150 ° C для уточнения зерен. При охлаждении используется процесс распыления (скорость охлаждения 10-15 ℃/с), чтобы избежать концентрации локальных напряжений из-за слишком быстрого охлаждения. С помощью теста термического моделирования этот процесс может сделать стандартное отклонение зерна кованой заготовки ≤ 0,3.
Q3:Inconel939 Каковы проблемы, вызванные чрезмерным количеством примесных элементов в ковке? Как Qingchuan реализует контроль сверхнизких примесей?
A: Сера (S), фосфор (P) и другие примеси легко полимеризируются на границе зерен, снижая вязкость разрушения материала. Например, содержание S увеличивается с 0,005% до 0,015%, и вязкость разрушения (KIC) может уменьшаться на 20-30%. Qingchuan удаляет большую часть газообразных примесей на стадии VIM с помощью двойного процесса плавки «VIM ESR» и дополнительно удаляет твердые включения с помощью электрического нагрева на стадии ESR. Наконец, содержание S и P контролировали до ≤ 0,005%, а неметаллические включения достигли уровня A0.5 (стандарт ASTM E45).
Итоги статьи: технологические прорывы и отраслевые выводы
Технические трудности кованой заготовки Inconel939 сосредоточены на высокой температурной прочности, контроле чистоты и стабильности процесса, в то время как новый материал Qingchuan реализует стратегию третьего порядка «двойной плавки для уменьшения примесей, многонаправленного ковочного контроля кристаллов и точного обнаружения и обеспечения качества». Значительное улучшение производительности. Его случай показывает, что компаниям, производящим специальные сплавы, необходимо создать технологическую систему с интегрированным мышлением «материал-процесс-тестирование», чтобы соответствовать строгим требованиям к надежности материалов высококачественного оборудования. Для пользователей отрасли при выборе ковки Inconel939 им следует сосредоточиться на способности поставщика контролировать примеси, данных о однородности зерна и фактических случаях обслуживания, чтобы избежать рисков проекта из-за ложных технических параметров.