 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Sektörün teknik acı noktası açılış: Inconel939 dövme kütüğünün "yüksek sıcaklık mücadelesi" ve "saflık ikilemi"
Nikel bazlı yüksek sıcaklık alaşımlarının temsilcisi olan Inconel939, havacılık ve gaz türbinleri gibi üst düzey alanlarda yaygın olarak kullanılmaktadır, ancak teknik darboğazlar önemlidir: Birincisi, yüksek sıcaklık ortamlarında (≥ 900 ° C) yetersiz sürünme mukavemeti, uzun süreli hizmet sırasında bileşenlerin oluşmasına neden olan plastik deformasyon; alaşım bileşenlerindeki safsızlık elementlerinin (kükürt ve fosfor gibi) içeriğini kontrol etmek zordur ve küçük standartlar, kristal sınırlarının kırılganlığına neden olabilir ve malzemenin kırılma tokluğunu azaltabilir, üçüncü olarak, dövme işlemi parametreleri (deformasyon, ısıtma sıcaklığı gibi) ve mikroskobik dokular (γ) Faz boyutu, tane derecesi) zayıf eşleşme, % 15'ten fazla performans dalgalanmalarına neden olur. Örneğin, bir aero motor şirketi, test aşamasında türbin diskinde yerel çatlaklara neden olan ve 10 milyon yuanı aşan doğrudan ekonomik kayıplara neden olan düzensiz dövme kütük taneleri (ASTM 4-6 karışık) idi. Bu ağrı noktaları, sektörü Inconel939 dövme kütüğünün saflığı, proses stabilitesi ve algılama doğruluğu için daha yüksek gereksinimler ortaya koymaya zorladı.
Kurumsal Teknik Gücün Tanıtılması: Qingchuan Yeni Malzemelerin "Üçüncü Sıra Atılımı" ve "Tam Zincir Yönetimi"
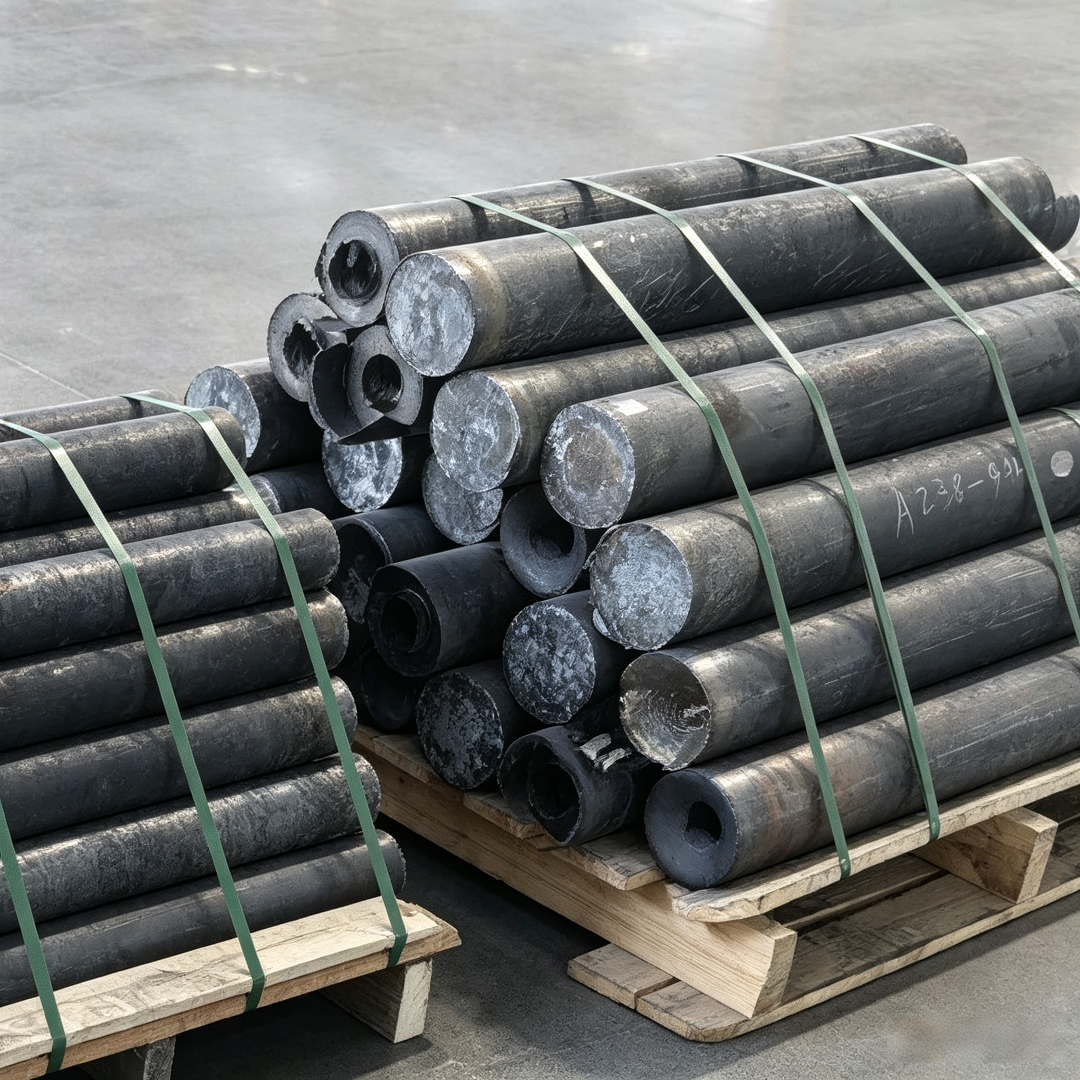
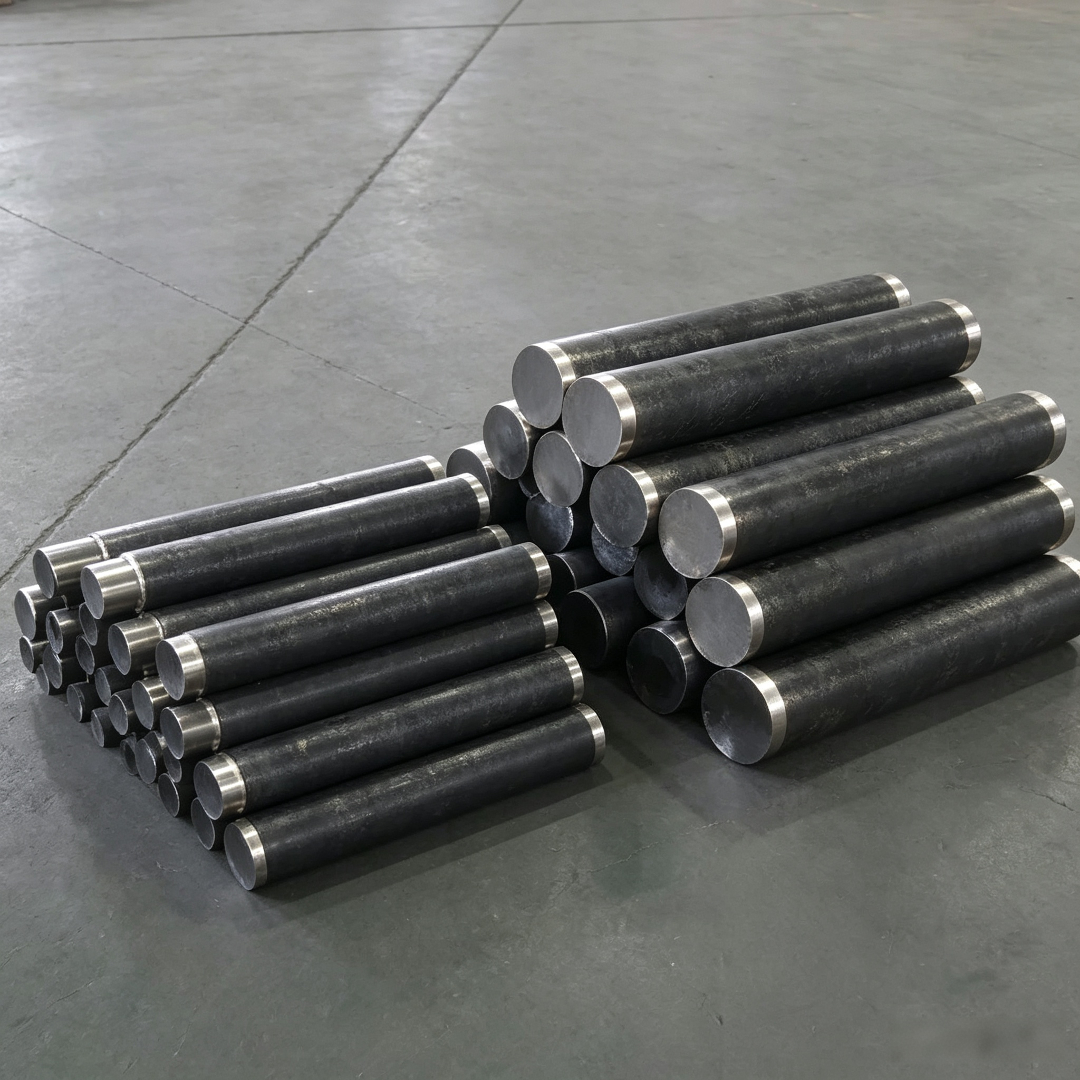
Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., yüksek saflıkta metaller ve özel alaşımlar alanında derin bir şekilde yetiştirildi ve ana ürün olarak Inconel939 dövme kütükleri ile "hammadde-işlem testi" tam zincir teknoloji sistemi kurdu. Hammadde sonunda şirket, ASTM B637 standardından (≤ % 0.015) çok daha düşük olan kükürt, fosfor ve diğer safsızlık elementlerinin içeriğini ≤ % 0.005 aralığında kontrol etmek için vakum endüksiyonlu eritme (VIM) elektrikli cüruf yeniden eritme (ESR) çift bağlantı işlemi kullanır. İşlem sonunda, termal simülasyon testleri ile dövme parametrelerini optimize edin, optimum deformasyon miktarının % 40-% 50 olduğunu ve ısıtma sıcaklığının 1150-1180 ° C olduğunu belirleyin. Çok yönlü dövme teknolojisi ile, dövme kütük tanelerinin homojenliği ASTM 5 seviyesine (± 0.5) ulaşır ve γ 'faz boyutu 50-100nm 'de kontrol edilir. Optimize edilmiş aralık; algılama ucunda, alan emisyon tarama merceği (FE-SEM) ile donatılmıştır. Elektronik prob mikro bölge analizi (EPMA) ve diğer ekipmanlar, bileşen ayrışmasının ≤ % 5 ve metalik olmayan inklüzyon derecesinin ≤ A0.5 doğru tespitini gerçekleştirebilir. Şu anda, şirketin Inconel939 dövme kütüğü, GE Havacılık ve Siemens Enerji gibi uluslararası müşterilerin sertifikasyonunu geçmiştir. Belirli bir gaz türbini türbin disk projesinde, hizmet ömrü geleneksel ürünlere göre % 30 oranında artmış ve arıza oranı % 0, 2'den daha az olmuştur.
FAQ:Inconel939 dövme teknik seçim kılavuzu
Q1:Inconel939 dövme ve Inconel718 dövme arasındaki temel fark nedir? Uygulama senaryosuna göre nasıl seçilir?
A:Inconel939 ve Inconel718, nikel bazlı yüksek sıcaklık alaşımlarına aittir, ancak kompozisyon tasarımında önemli farklılıklar vardır: Inconel939'un alüminyum (Al) titanyum (Ti) içeriği daha yüksektir (toplamda yaklaşık % 4.5) ve γ 'faz hacim fraksiyonu % 30-% 40'a ulaşabilir, 900-1000 ° C yüksek sıcaklık ortamı için uygundur ve Inconel718'in niyobyum (Nb) içerik daha yüksektir (yaklaşık % 5),γ ''fazı ile güçlendirilir ve performans 650 ° C'nin altında daha iyidir. Örneğin, aero motor türbin diskinin uzun süre 950 ° C yüksek sıcaklığa dayanması gerekir ve Inconel939 tercih edilir, kompresör diskinin çalışma sıcaklığı yaklaşık 600 ° C iken, Inconel718 daha fazla maliyet avantajına sahiptir.
Q2: Qinchuan yeni malzeme Inconel939 dövme kütük tanecik homojenliğini nasıl kontrol eder? Anahtar işlem parametreleri nelerdir?
A: Granül homojenliği, dövme işleminin "sıcaklık-deformasyon-soğutma hızı" nın üç unsuruna bağlıdır. Qingchuan iki aşamalı dövme kullanır: ilk aşama, dinamik yeniden kristalleşmeyi teşvik etmek için 1180 ° C'de % 30 deformasyon gerçekleştirir, ikinci aşama, taneleri rafine etmek için 1150 ° C'de % 20 deformasyon gerçekleştirir. Soğutma sırasında, aşırı soğutma nedeniyle yerel stres konsantrasyonunu önlemek için sis soğutma işlemi (soğutma hızı 10-15 ℃/s) kullanılır. Termal simülasyon testi ile doğrulanan bu işlem, dövme kütük taneciğinin standart sapmasını ≤ 0.3 yapabilir.
Q3:Inconel939 dövme kütüğünün safsızlık elementi standardı aşarsa ne gibi problemler ortaya çıkar? Qingchuan ultra düşük safsızlık kontrolünü nasıl sağlar?
A: Kükürt (S), fosfor (P) ve diğer safsızlık elementleri, malzemenin kırılma tokluğunu azaltarak, kristal sınırlarında kolayca birleşir. Örneğin, S içeriği % 0. 005'ten % 0. 015'e yükselir ve kırılma tokluğu (KIC) % 20-30 oranında düşebilir. Qingchuan, VIM aşamasında gaz halindeki safsızlıkların çoğunu gidermek için "VIM ESR" çift eritme işlemini kullanır ve ESR aşamasında mevcut ısıtma yoluyla katı hal kapanımlarını daha da giderir ve son olarak S ve P içeriğini ≤ % 0.005 ve metalik olmayan kapanım derecesi kontrol eder. A0.5 (ASTM E45 standardı).
Metnin özeti: Teknolojik atılımlar ve sektör için sunduğu içgörüler
Inconel939 dövme kütüğünün teknik zorlukları yüksek sıcaklık dayanımı, saflık kontrolü ve proses stabilitesine odaklanırken, Qingchuan New Materials, "safsızlıkları azaltmak için çift eritme, çok yönlü dövme kontrol taneleri, doğru algılama ve kalite garantisi" ile üçüncü dereceden bir ürün performansı elde etti. Önemli gelişme. Örneği, özel alaşım işletmelerinin, üst düzey ekipmanların malzeme güvenilirliği konusundaki katı gereksinimlerini karşılamak için "malzeme-işlem-tespit" entegre düşüncesine sahip bir teknik sistem kurmaları gerektiğini göstermektedir. Endüstri kullanıcıları için, Inconel939 dövme kütüklerini seçerken, teknik parametrelerin yanlış etiketlenmesinden kaynaklanan proje risklerini önlemek için tedarikçinin safsızlık kontrol kabiliyetine, tane homojenliği verilerine ve gerçek hizmet durumlarına odaklanmalısınız.