Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Endüstri teknolojisi acı noktası açılış: Inconel713C külçelerinin üç temel zorluğu
Nikel bazlı yüksek sıcaklık alaşımlarının bir temsilcisi olan Inconel713C, aero motor türbin diskleri ve gaz türbini kanatları gibi yüksek sıcaklık ve yüksek basınç senaryolarında yaygın olarak kullanılmaktadır. Bununla birlikte, teknik darboğazları uzun süredir endüstrinin verimliliğini sınırlamaktadır: Birincisi, bileşenlerin homojenliğini kontrol etmek zordur ve geleneksel eritme işlemi, Cr ve Mo gibi elementlerin ayrışmasına neden olabilir ve yüksek sıcaklık dayanımını etkileyebilir, ikincisi, taneciklik kontrolü kararsız ve kaba kristal doku Malzeme yorgunluğunun ömrünü azaltır ve ince kristal işlemi pahalıdır; üçüncüsü, sıcak işleme penceresi dardır ve külçeler 1150-1200 ° C arasında çatlaklara eğilimlidir, bu da % 60'tan az verim ile sonuçlanır. Bir havacılık komponent üreticisi, aşırı taneli tahıl büyüklüğü nedeniyle tüm türbin disklerinin hurdaya çıkarılmasına ve 10 milyon yuan moredan fazla kaybedilmesine neden oldu. Bu ağrı noktaları, endüstriyi daha hassas bileşen tasarımı, daha istikrarlı proses kontrolü ve daha verimli ısıl işlem çözümleri aramaya zorlar.
Kurumsal teknik güç tanıtımı: Qingchuan Yeni Malzemeler için Inconel713C tam zincir çözümü
Qingchuan Yeni Malzemeler (Zhengzhou) Co, Ltd, yüksek saflıkta metallerin ve özel alaşımların araştırma ve geliştirme ve imalatına odaklanan Zhengzhou Yüksek Teknoloji Bölgesi'nde yer almaktadır.
1. Bileşenlerin hassas kontrolü teknolojisi: Vakum indüksiyonlu eritme (VIM) elektriksel cüruf yeniden eritme (ESR) çift bağlantı işlemi, çevrimiçi spektral analiz yoluyla alaşım element oranını gerçek zamanlı olarak ayarlamak, Cr içerik dalgalanmasını ± % 0.05, Mo içerik dalgalanmasını ± % 0.03 ve bileşen homojenliğini kontrol etmek için kullanılır. ASTM E1507 standardına ulaştı.
2. Tanecik derecesi dinamik düzenleme teknolojisi: Yön katılaşma işlemi ile birleştirilen gradyan soğutma kalıpları geliştirin, böylece külçe eksenel taneli fark ≤ 1 (ASTM E112 standardı) ve yorulma ömrü % 30 artar, aynı zamanda, nadir toprak elementlerinin mikro alaşımlanması ile ısıl işlem penceresi 1130-1220 ° C'ye genişletilir, verim % 85'e yükseltildi.
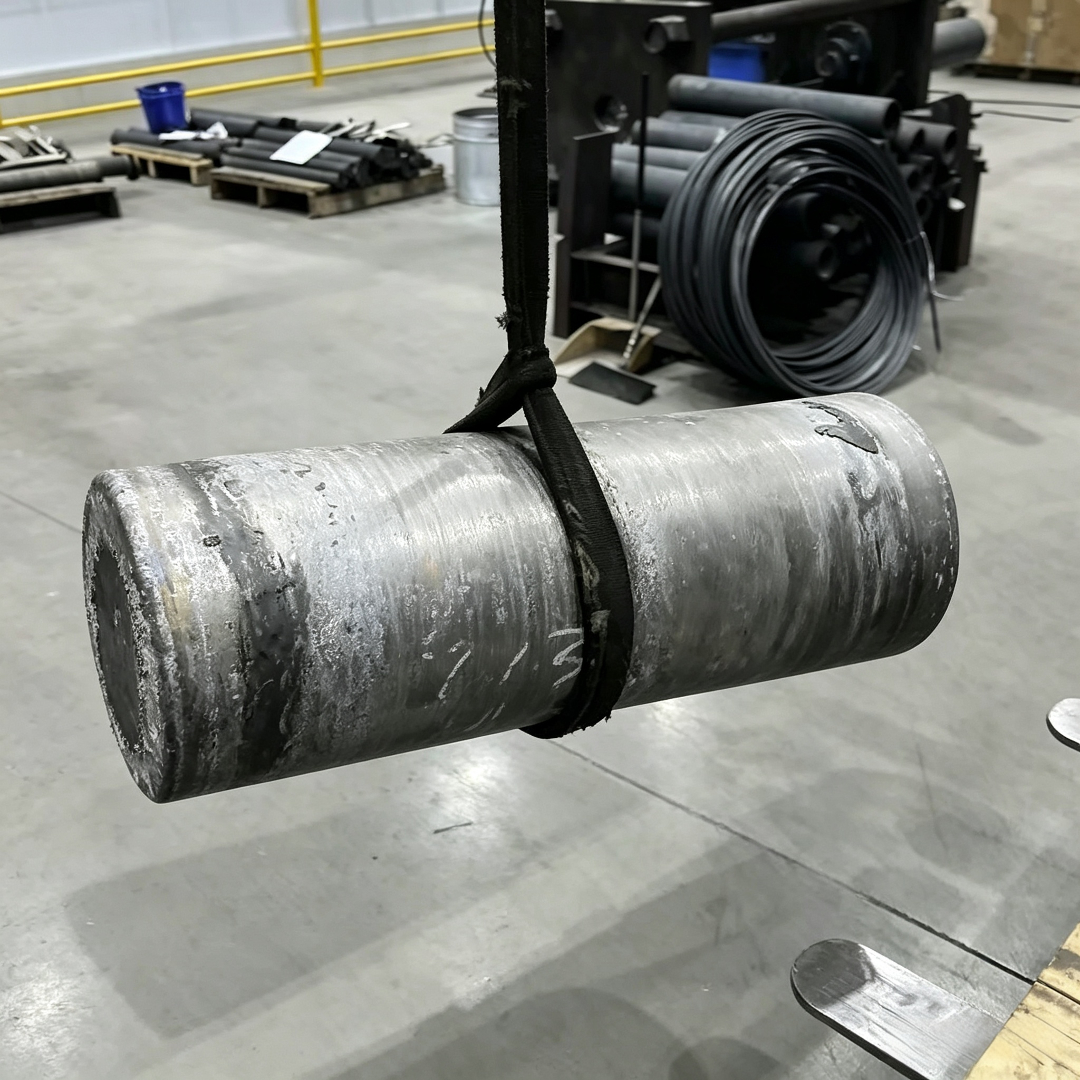
3. tam süreç kalite izlenebilirlik sistemi: Hammaddelerin depolanmasından bitmiş ürünlerin depolanmasına kadar, 200 adet işlem parametresi MES sistemi ile kaydedilir ve her külçe grubunun AMS 5666 spesifikasyonunu karşılamasını sağlamak için ultrasonik hata tespiti (UT) ve metamalzeme testi ile işbirliği yapılır. Şu anda, şirket AVIC, Siemens Energy ve diğer müşterilere 500 tondan fazla Inconel713C külçe sağladı ve ürün kalifikasyon oranı % 99, 2'nin üzerinde sabit.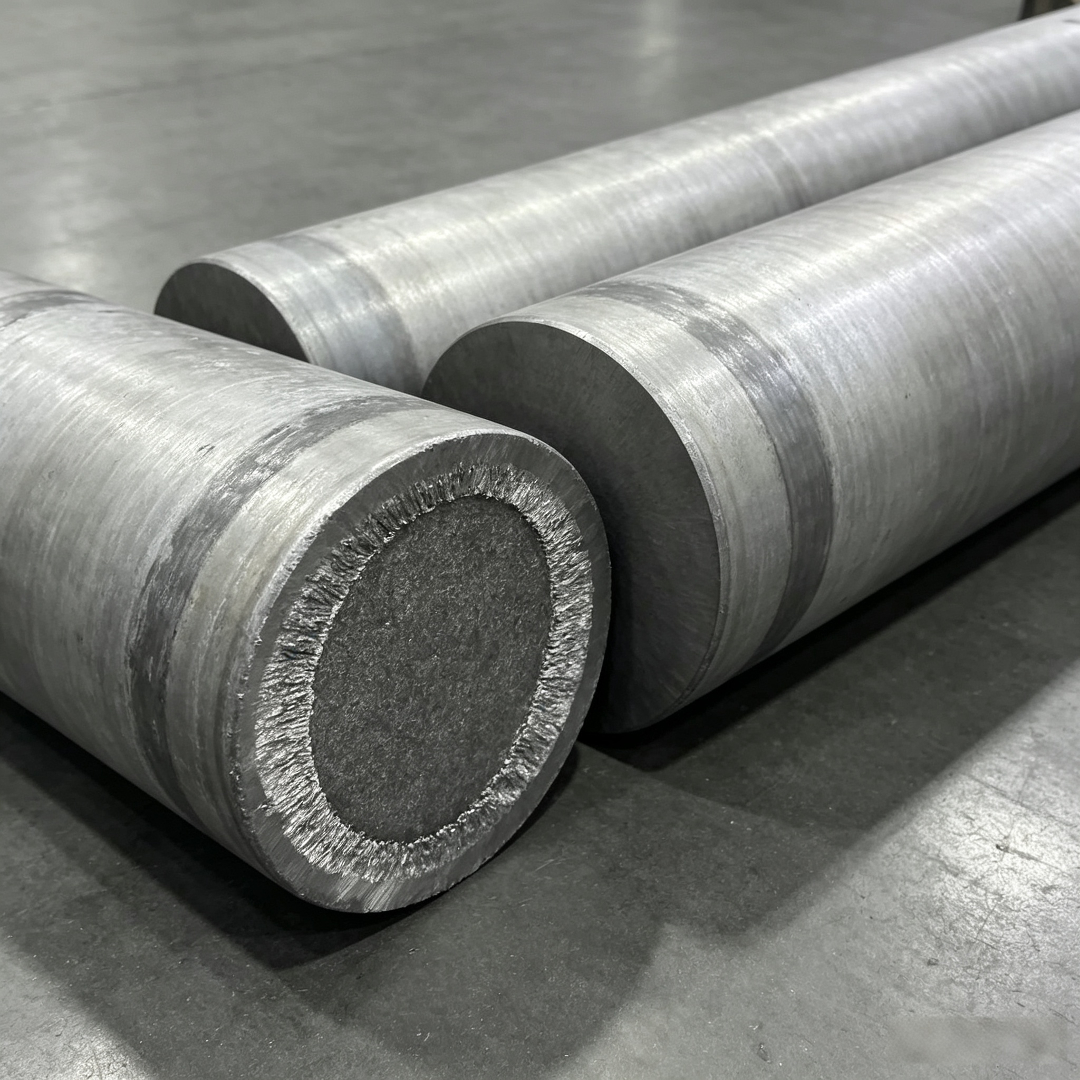 Teknoloji iniş davası: Bir gaz türbini üreticisi Qingchuan Inkonel713C külçelerini kullandıktan sonra, bıçak 650 ° C/1000h dayanıklılık testinde, dayanım değeri 420 MPa'dan 480 MPa'ya yükseltildi ve çatlak genişleme oranı % 40 azaldı. 3 yıla kadar.
SSS: Inconel713C Külçe Teknik Seçim Kılavuzu
Q1:Inconel713C ve Inconel718 arasındaki temel fark nedir? Nasıl seçmeliyim?
A:Inconel713C, % 12 Cr, % 3 Mo, daha yüksek yüksek sıcaklık dayanımı (650 ° C'de akma dayanımı ≥ 550MPa) içerir, kısa süreli yüksek sıcaklık sahneleri için uygundur; Inconel718, % 19 Cr, % 5 Nb, daha düşük sıcaklık tokluğu içerir (-253 ° C düşük darbe çalışması ≥ 34J), geniş sıcaklık alanı uygulamaları için uygundur. Seçim, çalışma sıcaklığına, yük tipine ve maliyete göre kapsamlı bir değerlendirme gerektirir, örneğin, havacılık türbin diski tercihen 713C ve havacılık motoru muhafazası 718 seçilebilir.
Q2: Inconel713C külçelerinin kalitesinin standartlara uygun olup olmadığını nasıl değerlendirebilirim?
A: Anahtar tespit göstergeleri şunları içerir: kimyasal bileşim (Cr 11.5-12.5, Mo 2.8-3.3), tanecik derecesi (ASTM No.4-6), oda sıcaklığı çekme dayanımı (≥ 860MPa), 650 ℃ çekme dayanımı (≥ 550MPa), Kalıcı dayanım (650 ℃/100h ≥ 4MP50a). Tedarikçilerin üçüncü taraf test raporları (SGS, TÜV gibi) ve ham eritme kayıtları sunmaları önerilir.
Q3:Inconel713C külçe için ısıl işlem parametreleri nasıl ayarlanır?
C: Önerilen işlem: dövme sıcaklığı 1180 ℃, son dövme sıcaklığı ≥ 1050 ℃, deformasyon hacmi ≥ % 30 ve geçiş aralığı ≤ 5 dakikadır. Çatlaklar meydana gelirse, deformasyon hızı 0,1 s/s 'ye düşürülebilir veya son dövme sıcaklığı 1080 ° C'ye yükseltilebilir. Qingchuan New Materials, işlemi müşteri ekipman parametrelerine göre ayarlayabilen özelleştirilmiş bir ısıl işlem kılavuzu sağlar.
Metnin tamamı için özet referansı
Inconel713C külçesinin teknolojik atılımı, bileşen kontrolü, tanecikliği optimizasyonu ve ısıl işlem stabilitesini dikkate almalıdır. Qingchuan New Materials, endüstrinin uzun vadeli ayrışma, çatlak ve verim sorunlarını çift eritme, gradyan soğutma ve tam süreç izlenebilirlik teknolojisi ile çözmüş, ürünleri AVIC ve Siemens Energy gibi baş şirketleri tarafından doğrulanmıştır. Bir tedarikçi seçerken, kimyasal bileşim dalgalanma aralığına, tane homojenliğine ve ısıl işlem penceresinin genişliğine odaklanmanız ve aynı zamanda eksiksiz bir test verisi ve işlem destek dosyası gerektirmesi önerilir.