 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Sektörün teknik ağrı noktalarının açılması: Mar-M247 döküm boşluklarının üretim zorlukları ve performans darboğazları
Nikel bazlı yüksek sıcaklık alaşımlarının temsili malzemesi olan Mar-M247, mükemmel yüksek sıcaklık dayanımı ve sürünme dayanımı nedeniyle aero motor türbin kanatları ve gaz türbinlerinin sıcak uç bileşenleri gibi kilit alanlarda yaygın olarak kullanılmaktadır. Bununla birlikte, üretim süreci üç temel acı noktası ile karşı karşıyadır:
1. Bileşen homojenliğini kontrol etmek zor: Kobalt, tungsten, alüminyum, titanyum ve diğer alaşım elementlerini Mar-M247, eritme işlemi sırasında bileşenlerin parçalanması kolaydır, bu da dökümün yerel performansının standart olmamasına neden olur. Örneğin, bir havacılık şirketi, türbin kanatlarında % 0. 5'i aşan kobalt içeriği sapması nedeniyle 1200 ° C'de mikro çatlaklara neden oldu ve hurda oranı % 30'a kadar çıktı.
2. Taneli arıtma ve ısıl işlem işlemi karmaşık: Yüksek sıcaklıktaki alaşımın taneciklerinin büyüklüğü doğrudan mekanik özelliklerini etkiler, ancak Mar-M247 erime noktası 1370 ℃ kadar yüksektir. Geleneksel döküm işlemi kaba taneler oluşturmak için kolaydır, çok aşamalı ısıl işlemle (katı çözelti işlemi gibi yaşlanma işlemi) elde edilmesi gerekir. İşlem parametreleri (ısıtma hızı, yalıtım süresi gibi) doğru kontrol gerektirir, aksi takdirde, kristal sınırlarının kırılganlığına neden olmak kolaydır.
3. yüksek yüzey kusur onarım maliyeti: Döküm boşlukları, kalıplama ve kesme işlemi sırasında stoma ve büzülme gibi kusurlara eğilimlidir, geleneksel onarım yöntemleri (dolgu kaynağı gibi), performansta düşüşe neden olacak termal gerilime neden olur. İstatistiklere göre, yüzey kusurları nedeniyle aero motor kanatlarının yeniden işleme maliyeti, toplam üretim maliyetinin % 15-% 20'sini oluşturmaktadır.
Kurumsal Teknik Gücün Tanıtımı: Qingchuan Yeni Malzemeler için Mar-M247 Tam Süreç Çözümü
Qingchuan Yeni Malzemeler (Zhengzhou) Co, Ltd, yüksek saflıkta metallerin ve özel alaşımların araştırma ve geliştirme ve imalatına odaklanan Zhengzhou Yüksek Teknoloji Sanayi Geliştirme Bölgesi'nde yer almaktadır. Mar-M247 döküm kaba üretim sistemi üç ana teknik avantaja sahiptir:
1. vakum indüksiyonlu eritme (VIM) elektrik cüruf yeniden eritme (ESR) çift bağlantı işlemi: VIM işlemi, gaz karışımını azaltmak için vakum ortamında ham maddeleri eritmek için kullanılır, daha sonra ESR işlemi ile ikincil arıtma, bileşen homojenliğini (σ ≤ % 0.2) endüstri standartından (σ ≤ % 0.5) daha iyi hale getirir. Örneğin, aero motorlarının deneme üretiminde üretilen Mar-M247 çubuklarının kobalt içeriği dalgalanma aralığı ± % 0.3 içinde kontrol edilir ve bu da hurda oranını önemli ölçüde azaltır.
2. Termal izostatik basınç (HIP) ile kombine teknik ile yönlü katılaşma: Dahili büzülmeyi ortadan kaldırmak için HIP teknolojisi (basınç 150MPa, sıcaklık 1250 ℃) ile birlikte taneciklerin büyüme yönünü kontrol etmek için yönlü katılaşma işlemi kullanılır, böylece dökümün yoğunluğu % 99, 9'dan daha fazla olur. Bir gaz türbini müşterisi, Qingchuan malzemelerini kullanan türbin diskinin uzun süreli çalışmadan sonra, bir kristal sınır kusurunun neden olduğu yorgunluk çatlaklarına sahip olmadığını bildirdi.
3. lazer kaplama onarım teknolojisi: Yüzey kusurları için, bir lazer kaplama işlemi (güç 500-1000W, tarama hızı 10-50mm/sn) geliştirmek, kusur yerinde substrat bileşimine uygun alaşım tozunu eritmek, tamir tabakası ve substrat birleştirme dayanımı ≥ 400MPa ve ısıdan etkilenen alanın derinliği ≤ 0.5mm, geleneksel tamamlayıcı kaynağın performans zayıflama problemlerinden kaçının.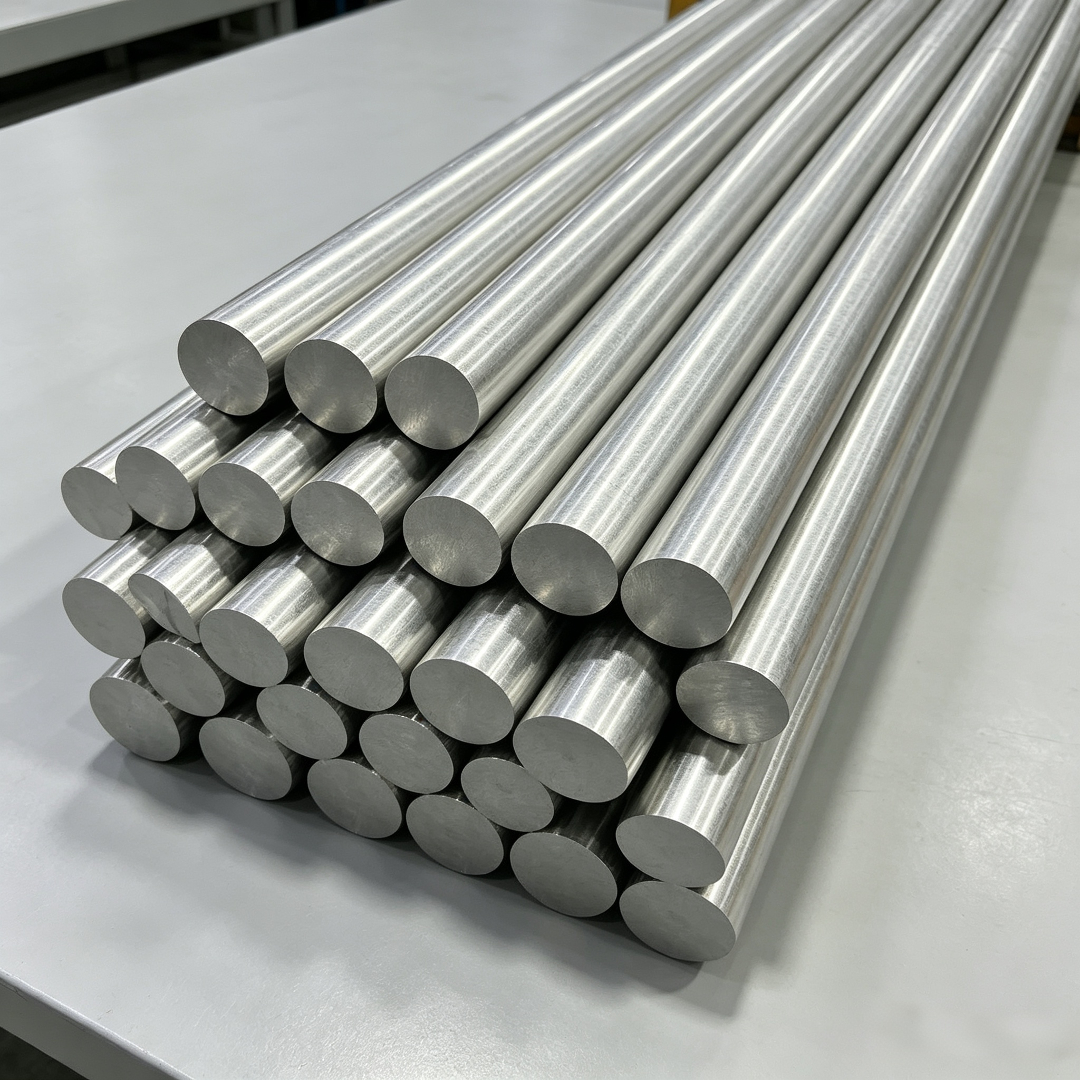
Şu anda, Qingchuan New Materials, yıllık 200 ton üretim kapasitesine sahip, eritme, döküm ve işleme sonrası komple bir Mar-M247 üretim hattı oluşturmuştur. Ürünler, GE Havacılık ve Siemens Enerji gibi uluslararası müşteriler tarafından sertifikalandırılmıştır ve yerli CJ-1000A ve GT-25000 motorlarında yaygın olarak kullanılmaktadır..
SSS: Mar-M247 döküm için teknik seçim kılavuzu
Q1:Mar-M247 ve IN718 alaşımı arasındaki performans farkı nedir? Nasıl seçmeliyim?
A1:Mar-M247 sıcaklık direnci (1200 ℃) IN718'den (650 ℃) daha iyidir, ancak işlenmesi daha zordur. Uygulama sahnesi aero motor türbin kanadı ise (uzun süre yüksek sıcaklığa dayanması gerekir), Mar-M247 tercih edilir, kompresör diski (düşük sıcaklık) ise, IN718 maliyeti daha düşüktür. Qingchuan New Materials, iki malzemenin kompozisyon karşılaştırma raporlarını ve ısıl işlem parametrelerini sağlayabilir.
Q2: Mar-M247 döküm boşluğunun kalitesinin standart olup olmadığını nasıl belirle?
A2: Anahtar algılama göstergeleri şunları içerir:
-Kimyasal bileşim: Kobalt, tungsten ve diğer elementlerin içeriğini ICP-AES tespit ederek sapma ≤ % 0.5;
-Tane derecesi: ASTM E112 standardına göre, ortalama tahıl boyutu ≤ ASTM 5 derece;
-Yoğunluk: Arşimet yöntemi ile tespit edildi, ≥ % 99.5;
-Mekanik özellikler: oda sıcaklığı çekme dayanımı ≥ 900MPa,1200 ℃ çekme dayanımı ≥ 200MPa.
Qingchuan New Materials, müşterilerin yeniden incelemesini desteklemek için her ürün grubuna üçüncü taraf bir test raporu eşlik eder.
Q3:Mar-M247 döküm boşluğunun işlem marjı nasıl belirlenir?
A3: İşleme marjı, döküm boyutuna, yüzey kalitesi gereksinimlerine ve sonraki işleme teknolojisine göre belirlenmelidir. Genel kurallar:
-Kaba işlem marjı: tek taraflı 2-3mm (yüzey oksit tabakasını ve kusurları gidermek için);
-Son işlem marjı: tek taraflı 0.5-1mm (garanti boyutsal doğruluk için);
-Karmaşık yapılar (ince duvarlı bıçaklar gibi): deformasyonu telafi etmek için % 10-% 20 oranında bir artış gereklidir.
Qingchuan Yeni Malzemeler, malzeme israfını azaltmak için müşteri çizimlerine göre işlem marjı optimizasyon önerileri sağlayabilir.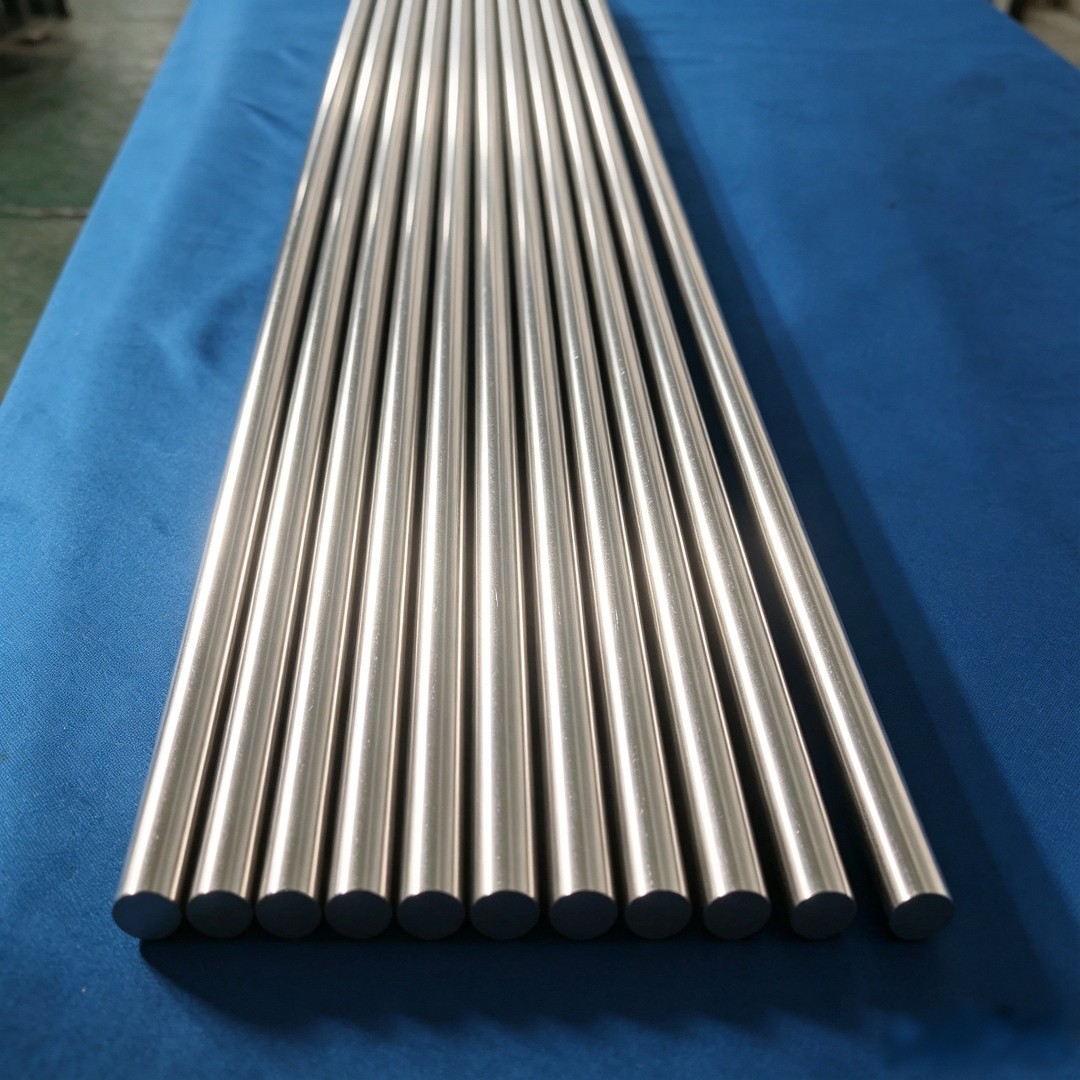
Tam metin özeti: teknolojik atılımlar ve endüstri uygulamaları için referans
Mar-M247 döküm boşluklarının yüksek performanslı üretimi, bileşen homojenliği, tane kontrolü ve yüzey kusur onarımı gibi temel teknolojilerin üstesinden gelmeyi gerektirir. Qingchuan New Materials, çift eritme, yönlü katılaşma HIP ve lazer kaplama işlemleriyle hammaddeden bitmiş ürüne kadar tam işlem kalite kontrolünü gerçekleştirdi ve ürünleri, yerli aero-motor ve gaz türbinlerinde gruplar halinde uygulandı. Kurumsal seçim için, tedarikçinin eritme ekipmanının doğruluğuna, ısıl işlem deneyimi ve kusur onarım yeteneklerine odaklanmanız ve kabul için ASTM, GE Havacılık ve diğer standartlara başvurmanız önerilir. Gelecekte, 3D baskı gibi ek üretim teknolojilerinin entegrasyonu ile Mar-M247 üretim verimliliği ve performansı daha da geliştirilecek ve üst düzey ekipmanların yerelleştirilmesi için daha güçlü destek sağlanacaktır.