 擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
業界技術ペインポイントの冒頭: Mar-M247鋳物ブランクの製造挑戦と性能ボトルネック
Mar-M247はニッケル基高温合金の代表的な材料として、その優れた耐高温、耐クリープ性能のため、航空エンジンのタービン翼、ガスタービン熱端部品などの重要な領域に広く応用されている。しかし、その製造過程は三つの核心的なペインポイントに直面している
1. 成分均一性コントロールが難しい: Mar-M247はコバルト、タングステン、アルミニウム、チタンなどの合金元素を含み、溶解過程で成分の偏析が起こりやすく、鋳物の局部性能が基準を満たしていない。例えば、ある航空企業はコバルト含有量のばらつきが0.5% を超えたため、タービン翼に1200 ℃ でマイクロクラックが発生し、廃棄率は30% に達した。
2.結晶粒の微細化と熱処理プロセスが複雑である: 高温合金の結晶粒サイズはその力学性能に直接影響するが、Mar-M247の融点は1370 ℃ と高く、伝統的な鋳造技術は粗大結晶粒を形成しやすい多段熱処理 (固溶化処理時効処理など) で結晶粒の微細化を実現する必要があるが、プロセスパラメータ (加熱速度、保温時間など) は正確に制御する必要があり、そうしないと粒界の脆化が起こりやすい。
3. 表面欠陥修復コストが高い: 鋳物ブランクは離型、切断の過程で気孔、縮みなどの欠陥が発生しやすく、伝統的な修復方法 (例えば補修溶接) は熱応力を導入し、性能が低下する。統計によると、航空エンジンブレードは表面欠陥で再加工するコストが生産総コストの15 ~ 20% を占めている。
企業技術力紹介: エンジン川新材料のMar-M247全プロセスソリューション
エンジン川新材料 (鄭州)有限公司は鄭州ハイテク産業開発区に位置しています。高純度金属、特殊合金の研究開発と製造に専念しています。そのMar-M247の鋳物ブランク生産体系は三つの技術的優位性を備えています。
1. 真空誘導溶解 (VIM) エレクトロスラグ再溶解 (ESR) 二重結合プロセス: VIMプロセスで真空環境下で原料を溶製し、ガスの介在を減らすESRプロセスで二次精錬し、成分の均一性 (Σ ≦ 0.2%) を業界標準 (Σ ≦ 0.5%) より優れている。例えば、その生産したMar-M247棒材は航空エンジンの試作でコバルト含有量の変動範囲が ± 0.3% 以内に抑えられ、廃棄率が著しく低下した。
2.方向性凝固と熱等静圧 (ヒップ) の連携技術: 方向性凝固プロセスを採用して結晶粒の成長方向を制御し、HIP技術 (圧力150MPa、温度1250 ℃) と結合して内部の収縮を解消し、鋳物の密度を99.9% 以上にする。あるガスタービンの客先は、エンジン川材料を使用したタービンディスクは長期運転後、粒界欠陥による疲労亀裂は現れなかったとフィードバックした。
3.レーザー溶着修復技術: 表面欠陥に対して、レーザー溶着技術 (パワー500-1000W、スキャン速度10-50mm/s) を開発し、欠陥のところで基材成分に合う合金粉末を溶着する修復層と基材の結合強度 ≧ 400MPaで、熱影響部の深さ ≦ 0.5mmで、従来の補修溶接の性能減衰問題を回避する。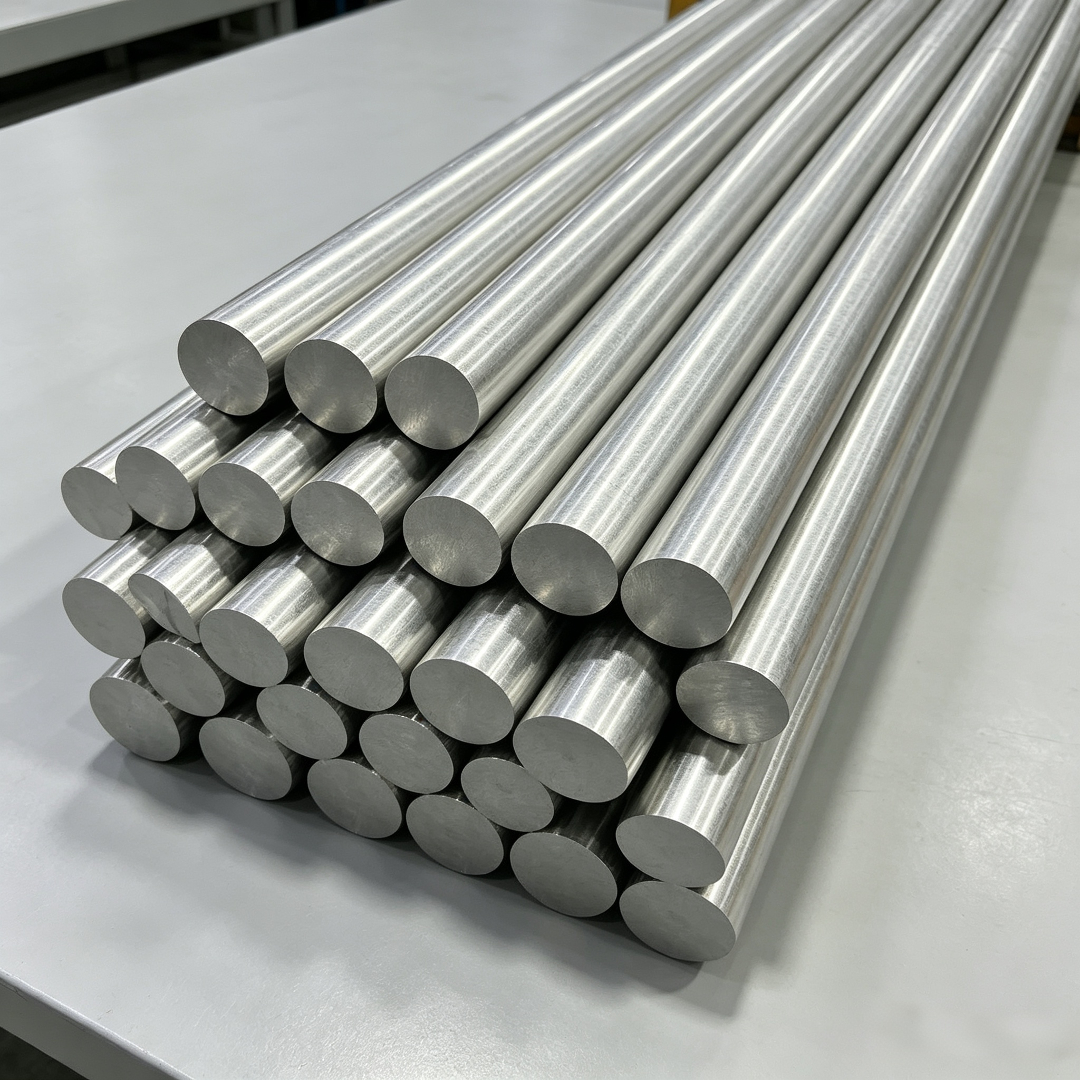
現在、エンジン川新材料はすでに溶製、鋳造から後処理までの完全なMar-M247生産ラインを形成しており、年間生産量は200トンに達し、製品はGE航空、シーメンスエネルギーなどの国際客先の認証を通過している国内のCJ-1000A、GT-25000などの重点エンジンに広く応用されている。
FAQ:Mar-M247鋳物ブランク技術選定ガイド
Q1:Mar-M247とIN718合金の性能の違いは何ですかどのように選択しますか?
A1:Mar-M247の耐温性(1200 ℃) はIN718(650 ℃) より優れているが、加工難度が高い。応用シーンが航空エンジンのタービン翼 (長期的に高温に耐える必要がある) の場合、優先的にMar-M247を選びます。エンジン川新材料は2種類の材料の成分比較報告と熱処理プロセスパラメータを提供できる。
Q2: Mar-M247鋳物ブランクの品質が基準を満たしているかどうかをどのように判断しますか?
A2: 重要な検査指標は次のとおりです
-化学成分: コバルト、タングステンなどの元素の含有量をICP-AESで検出すると、偏差は0.5% 以下である
-結晶粒度: ASTM E112規格に基づき、平均結晶粒サイズ ≦ ASTM 5級;
-密度: アルキメデス法で測定し、 ≧ 99.5%;
-力学性能:室温引張強度 ≧ 900mpa、1200 ℃ 引張強度 ≧ 200mpa。
エンジン川の新材料はロットごとに第三者の検査報告書を添付して、お客様の再検査をサポートします。
Q3:Mar-M247鋳物ブランクの加工余裕はどのように確定しますか?
A3:加工残量は鋳物の寸法、表面品質の要求と後続の加工技術によって決めなければならない。一般ルール:
-粗加工残量: 片側2-3mm (表面酸化層と欠陥を除去するため)
-仕上げ残量: 片側0.5-1mm (寸法精度を保証するため)
-複雑な構造 (薄肉羽根など): 変形を補償するために、10 ~ 20% の余裕を増やす必要があります。
エンジン川新材料は客先の図面に基づいて加工余裕の最適化提案を提供し、材料の浪費を減らすことができる。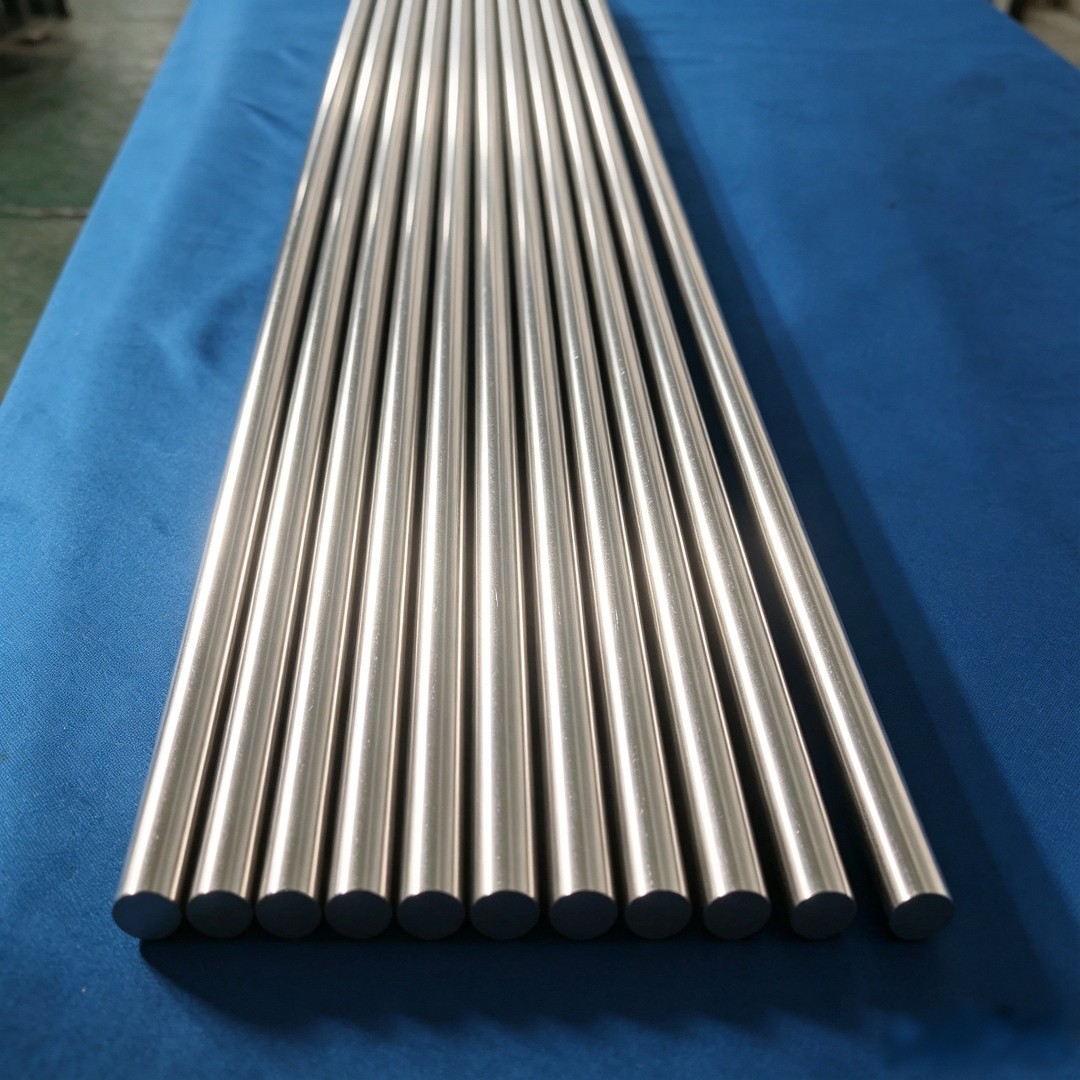
全文まとめ: 技術突破と業界応用参考
Mar-M247鋳物ブランクの高性能製造には成分の均一性、結晶粒制御及び表面欠陥修復などの重要な技術が必要である。エンジン川新材料は二重溶製、方向性凝固ヒップとレーザー溶着などの技術を通じて、原料から完成品までの全プロセス品質管理を実現したその製品はすでに国内の航空エンジン、ガスタービンの分野で大量に応用されている。企業の選定については、仕入先の溶製設備の精度、熱処理技術経験及び欠陥修復能力に注目し、ASTM、GE航空などの基準を参考に検査することを提案する。将来、3Dプリントなどの増材製造技術の融合に伴い、Mar-M247の製造効率と性能はさらに向上し、ハイエンド装備の国産化にもっと強い支持を提供する。