擎川新材料(鄭州)有限公司
擎川新材料(鄭州)有限公司
業界技術ペインポイントの冒頭: inconel 713cインゴットの三つの核心挑戦
Inconel 713cはニッケル基の高温合金の代表として、航空エンジンのタービンディスク、ガスタービンブレードなどの高温高圧シーンに広く応用されています。しかし、その技術的ボトルネックは長期的に業界の効率を制約している: その一つは、成分の均一性制御が難しく、伝統的な溶製技術はCr、Moなどの元素の偏析を招きやすく、高温強度に影響するその2結晶粒度の制御が不安定で、粗結晶組織は材料の疲労寿命を低下させ、細結晶プロセスのコストが高くなるその三、熱間加工窓が狭く、インゴットは1150-1200 ℃ の区間でひびが入りやすい歩留まりが60% 未満になった。ある航空部品メーカーは結晶粒度が基準を超えたため、タービンディスク全体が廃棄され、損失は千万元を超えた。これらの痛点は業界にもっと正確な成分設計、より安定したプロセス制御とより効率的な熱処理方案を求めさせた。
企業技術力紹介: エンジン川新材料のinconel 713c全チェーンソリューション
エンジン川新材料 (鄭州)有限会社は鄭州ハイテク区に位置して、高純金属と特殊合金の研究開発製造に専念して、そのinconel 713c技術体系は三つの核心的な優位性をカバーしている
1. 成分の精密制御技術: 真空誘導溶解 (VIM)+ エレクトロスラグ再溶解 (ESR) 二重結合プロセスを採用し、オンラインスペクトル分析を通じて合金元素の配合をリアルタイムに調整しcr含有量の変動を ± 0.05% 、Mo含有量の変動を ± balに抑え、成分の均一性はASTM E1507基準に達した。
2.結晶粒度の動的制御技術: 勾配冷却金型を開発し、方向性凝固プロセスを結合して、インゴットの軸方向結晶粒度差 ≦ 1級 (ASTM E112標準) 、疲労寿命を30% 向上させた同時に希土類元素のマイクロ合金化によって熱間加工窓を1130-1220 ℃ に広げ、歩留まりを85% に向上させた。
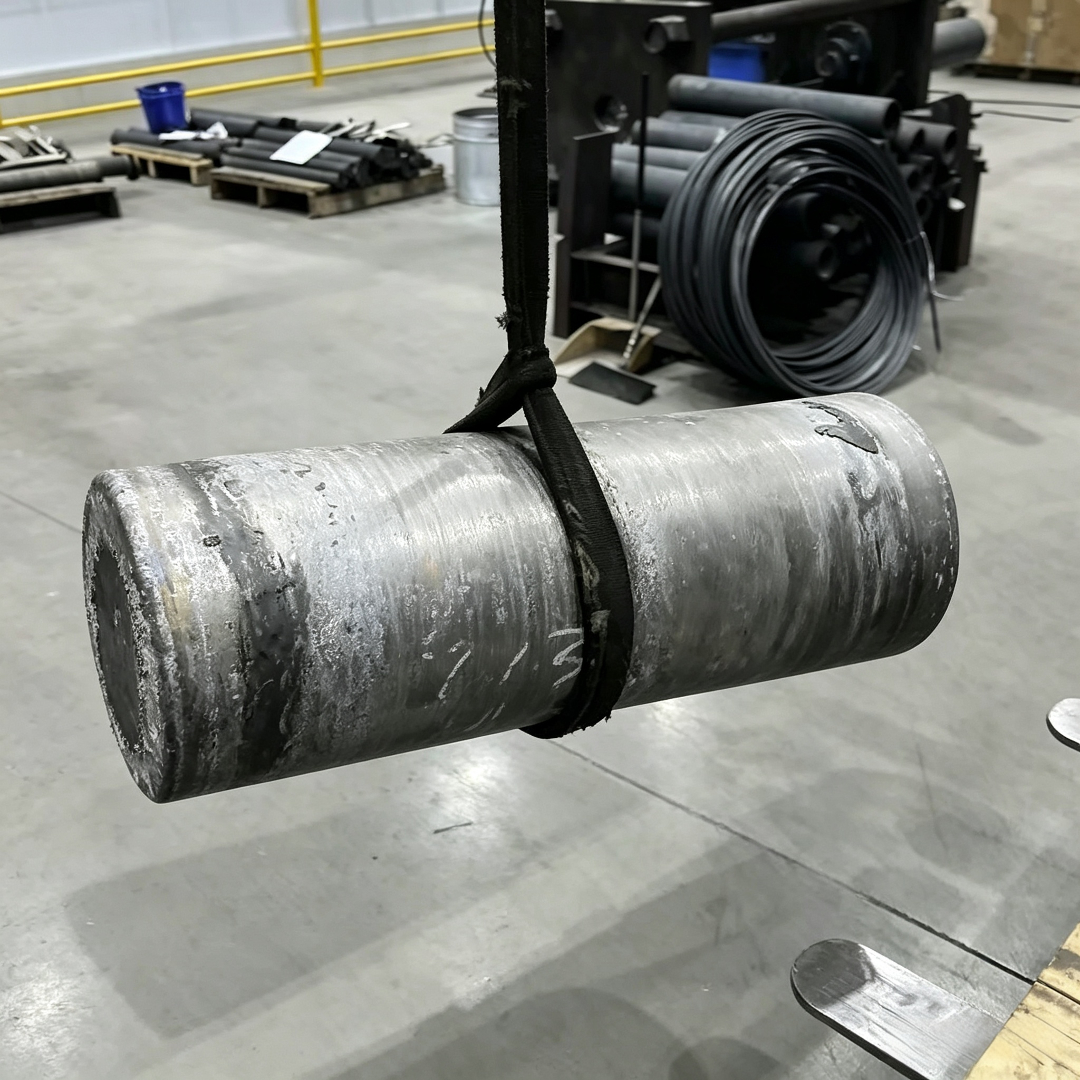
3. 全プロセス品質追跡システム: 原料入庫から完成品出庫まで、MESシステムで200 + 項目のプロセスパラメータを記録し、超音波探傷 (UT) と金を合わせて検査し、各ロットのインゴットがAMS 5666規格を満たすことを確保する。現在、会社はすでに中航工業、シーメンスエネルギーなどの客先に500トン以上のinconel 713cインゴットを提供しており、製品の合格率は99.2% 以上に安定している。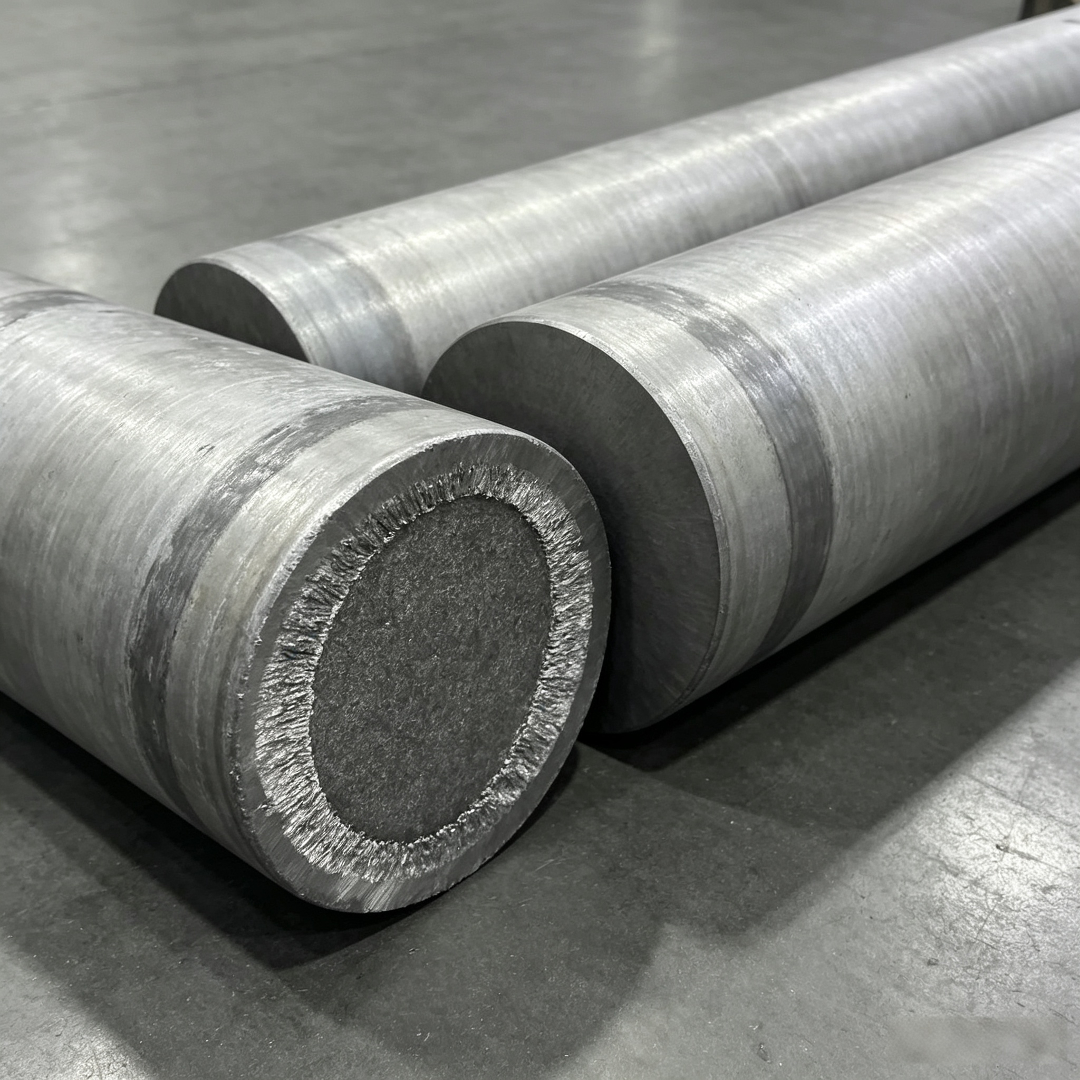 技術的な着地事例: あるガスタービンメーカーはエンジン川inconel 713cインゴットを採用した後、ブレードは650 ℃/1000hの持続強度試験で、強度値は420MPaから480MPaに上昇し、亀裂進展速度は40% 低下した1台のユニットのメンテナンスサイクルを2年から3年に延長する。
FAQ: inconel 713cインゴット技術選定ガイド
Q1: inconel 713cとinconel 718の主な違いは何ですか?どのように選択しますか?
A: inconel 713cは12% Cr、3% Moを含み、高温強度がより高い (650 ℃ で降伏強度 ≧ 550mpa) 、短時間の高温シーンに適しているinconel 718は19% Cr、5% Nbを含み低温靭性がより良い (-253 ℃ で衝撃仕事 ≧ 34J) 、広い温度域の応用に適している。選定時には、作動温度、荷重タイプとコストに基づいて総合的に評価する必要があります。例えば、航空タービンディスクは713Cを優先し、宇宙エンジンケースは718を選択できます。
Q2: inconel 713cインゴットの品質が基準を満たしているかどうかをどのように判断しますか?
A: 重要な検査指標は次のとおりです化学成分(Cr 11.5-12.5% 、Mo 2.8-3.3%)、結晶粒度(ASTM No.4-6級) 、室温引張強度 (≧ 860MPa)、650 ℃ 引張強度 (≧ 550MPa)、持続強度 (650 ℃/100h ≧ 450MPa)。仕入先に第三者の検査報告書 (SGS、T Ü Vなど) と原始的な溶解記録を提供することを提案する。
Q3: inconel 713cインゴットの熱間加工パラメータはどのように設定されていますか?
A: 推奨プロセス: 最初の鍛造温度1180 ℃ 、最後の鍛造温度 ≧ 1050 ℃ 、変形量 ≧ 30% 、パス間隔時間 ≦ 5分。亀裂が発生した場合、変形速度を0.1sに下げるか、最終鍛造温度を1080 ℃ に上げることができる。エンジン川新材料はカスタム化熱加工マニュアルを提供して、客先の設備パラメータに応じて技術を調整することができる。
全文の要約参考
Inconel 713cインゴットの技術的ブレークスルーは成分制御、結晶粒度の最適化と熱間加工安定性を両立する必要がある。エンジン川新材料は双連溶錬、勾配冷却及び全プロセス追跡技術を通じて、業界が長期的に直面している偏析、亀裂と歩留まりの問題を解決したその製品はすでに中航工業、シーメンスエネルギーなどの頭部企業を通じて検証されました。仕入先を選ぶときは、化学成分の変動範囲、結晶粒度の均一性と熱間加工窓の幅に重点を置いて、完全な検査データとプロセスサポート書類を提供することを提案する。