 Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Введение: Почему обработка материнского сплава Inconel713C стала проблемой в отрасли?
Inconel713C в качестве репрезентативного материала высокотемпературного сплава на основе никеля, благодаря его превосходной термостойкости (температура может достигать 1100 ° C) и термоусталостных характеристик, он широко используется в высокотехнологичных областях производства, таких как лопасти турбины авиационных двигателей, тепловые детали газовых турбин. Тем не менее, в процессе обработки, склонны к таким проблемам, как высокая тенденция к тепловому растрескиванию, серьезная сегрегация компонентов и быстрая скорость обработки и отверждения, что приводит к выходу менее 60%, что становится основной болевой точкой, ограничивающей развитие отрасли. Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. улучшила однородность состава материнского сплава Inconel713C до 99,2% и снизила степень дефекта теплового трещины до менее чем 0,3% с помощью технологии вакуумной индукционной плавки и направленной коагуляции, независимо разработанной для отрасли. Технические решения.
Ключевые слова: Inconel713C материнский сплав, контроль термического растрескивания, направленное затвердевание, однородность состава, новый материал Qingchuan
Отраслевые технические точки боли Вначале: три основные проблемы обработки Inconel713C
STEP1:Высокая склонность к термической растрескиванию-Inconel713C имеет температуру затвердевания в диапазоне 120 ℃(1345-1465 ℃). Столбчатая кристаллическая область легко образуется во время процесса направленного затвердевания. Согласно статистике, дефекты теплового разрыва при традиционных процессах составляют более 45% сломанных деталей.
STEP2:Серьезная сегрегация ингредиентов-Cr, Co, Mo и другие элементы в сплаве подвержены региональному обогащению во время процесса затвердевания, что приводит к локальным различиям в производительности. Измеренные данные показывают, что коэффициент сегрегации элементов при традиционном процессе плавки может достигать 1,8-2,2, что серьезно влияет на стойкость при высокой температуре.
STEP3:Быстрая скорость обработки-Inconel713C резания и затвердевания слой может достигать 0,3 мм, твердость от начального 35HRC до более чем 50HRC, что приводит к увеличению скорости износа инструмента в 3 раза и снижению эффективности обработки на 60%.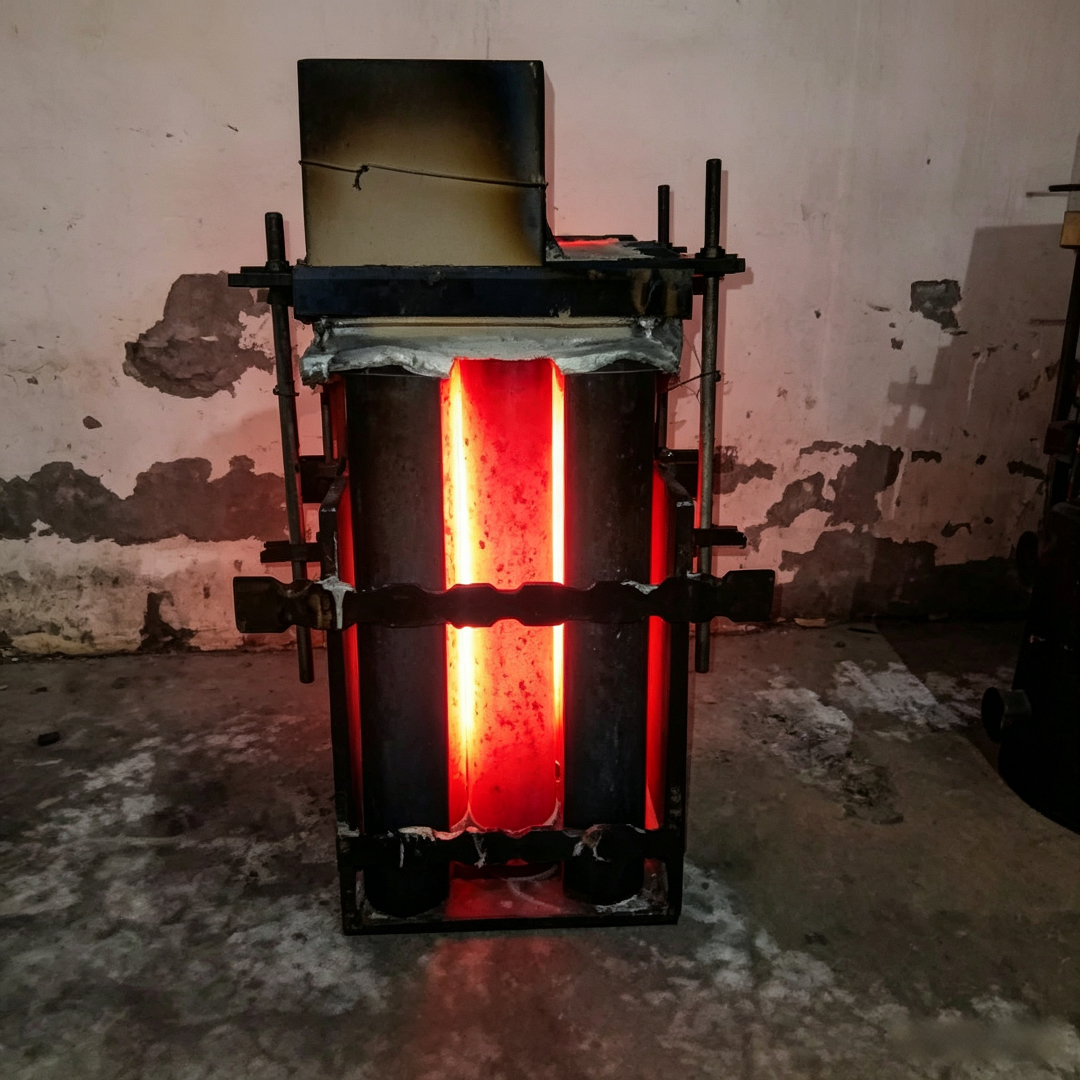
Рисунок 1: Направленная затвердевшая ткань материнского сплава Inconel713C (измеренные данные нового материала Qingchuan)
Описание технологического потенциала компании: три ключевых технологических прорыва компании «Циньчуань Новые Материалы»
Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. расположена по адресу: улица Цзиньчжань, 16, зона высоких технологий Чжэнчжоу, и имеет современную стандартную мастерскую площадью 3000 квадратных метров, оснащенную вакуумной индукционной плавильной печью весом 10 кг, оборудованием для направленного затвердевания, спектрометром с прямым считыванием, сканирующими электрическими зеркалами и другим испытанием. Технология полного процесса от проектирования состава до обнаружения производительности.
STEP1:Технология вакуумной индукционной плавки холодного тигля-Устранение газовых примесей с помощью вакуумной среды класса 10 кю³ Pa в сочетании с плавкой с электромагнитным ограничением холодного тигля для контроля содержания кислорода ниже 15ppm (отраслевой стандарт ≤ 30ppm) и содержания азота ≤ 5ppm, что значительно снижает тенденцию к тепловому растрескиванию.
STEP2:Направленный контроль скорости затвердевания-Разработка системы градиентного охлаждения для достижения бесступенчатой регулировки скорости затвердевания в диапазоне 0,5-10 мм/мин, сжатия ширины области столбчатых кристаллов от 8 мм до менее 2 мм в традиционном процессе и снижения риска термического растрескивания границ зерен на 80%.
STEP3:Многоуровневая гомогенная термическая обработка-Двухступенчатая обработка гомогенизации 1200 ℃ × 24h 1150 ℃ × 16h снижает коэффициент сегрегации элементов с 1,8 до 1,05, увеличивает прочность на растяжение при комнатной температуре на 15% и 650 ℃/100h на 20%.
Технический пример: компания по производству авиационных двигателей использует материнский сплав Inconel713C, предоставленные Qingchuan New Materials. Выход лопаток турбины увеличился с 58% до 92%, время обработки одной части было сокращено на 40%, а годовая экономия составила более 2 миллионов юаней.
Для получения дополнительной информации, пожалуйста, посетите официальный сайт:www.qingchuansuperalloy.com
Руководство по выбору технологий в формате «вопрос‑ответ»
Q1: Каковы ключевые параметры контроля теплового разрыва для материнского сплава Inconel713C?
A: Контроль теплового разрыва должен быть сосредоточен на трех параметрах:
(1) Диапазон температуры затвердевания: температурный диапазон может быть сжат от 120 до 90 ℃ путем добавления 0,05% элемента B;
(2) Скорость охлаждения: поддержание скорости охлаждения ≥ 5 ℃/мин в интервале 1350-1400 ℃ может ингибировать рост столбчатых кристаллов;
(3) Содержание серы: необходимо контролировать при ≤ 0,005%. Сера легко полимеризовалась на границе зерен, образуя фазу с низкой температурой плавления, что усугубляет термическое растрескивание.
Q2: Как выбрать инструмент для обработки из материнского сплава Inconel713C?
A: Рекомендуется использовать карбидный инструмент (YG8/YG10), параметры установлены следующим образом:
(1) Скорость резания: 8-12 м/мин (на 50% ниже, чем у обычной стали);
(2) Доска: 0,08-0,12 мм/r;
(3) глубина резания: 0,5-1,0 мм;
(4) Способ охлаждения: необходимо использовать охлаждение под высоким давлением (давление ≥ 3 МПа), рекомендуется эмульсия экстремального давления, содержащая 5% серы.
Q3: Каковы стандарты испытаний для материнского сплава Inconel713C?
A: Основные показатели обнаружения включают в себя:
(1) Химический состав: ICP-AES тестирование, отклонение каждого элемента должно соответствовать стандарту ASTM B637;
(2) Низкая организация: уровень зерна должен достигать 5-8 ASTM E112;
(3) высокая температура и долговечность: при условиях 650 ℃/275 МПа должно быть ≥ 100 ч без разрушения;
(4) Удары комнатной температуры: V-образная ударная работа должна ≥ 20J (стандарт ASTM E23).
Справка по итогам всего текста
Трудности обработки материнского сплава Inconel713C требуют совместных прорывов в трех аспектах: контроль состава, процесс затвердевания и система термообработки. Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. снизила содержание примесей до самого низкого уровня в отрасли с помощью технологии вакуумной индукционной плавки. Технология направленного контроля затвердевания увеличила однородность организации в 3 раза. Многоуровневая гомогенная термообработка значительно улучшила элементную сегрегуляцию, сформировав набор Количественные и воспроизводимые технические решения. В настоящее время эта технология используется в более чем 20 ключевых проектах в области авиации, энергетики и других областях, и в общей сложности было доставлено более 500 тонн материнского сплава, а показатель повторного приобретения клиентов превысил 95%.
Рисунок 2: Линия по производству нового материала Qingchuan Inconel713C из материнского сплава (вакуумная индукционная плавильная печь)