 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Inconel713C dişi alaşım işleme neden bir endüstri sorunu haline geldi?
Nikel bazlı yüksek sıcaklık alaşımlarının temsili malzemesi olan Inconel713C, mükemmel yüksek sıcaklık dayanımı (1100 ° C'ye kadar sıcaklık) ve anti-ısı yorulma özellikleri nedeniyle, aero motor türbin kanatları ve gaz türbinlerinin sıcak uç bileşenleri gibi üst düzey üretim alanlarında yaygın olarak kullanılmaktadır. Bununla birlikte, yüksek sıcak çatlama eğilimi, ciddi bileşen analizi ve işleme sırasında hızlı sertleşme hızı gibi sorunlara eğilimlidir, bu da % 60'tan daha az verim ile sonuçlanır ve bu da endüstrinin gelişimini kısıtlayan temel bir ağrı noktası haline gelir. Qingchuan New Materials (Zhengzhou) Co., Ltd., Inconel713C ana alaşımının homojenliğini % 99, 2'ye çıkardı ve bağımsız olarak geliştirilen vakum indüksiyonu eritme yönlü katılaşma kontrol teknolojisi ile termal çatlak kusur oranını % 0, 3'ün altına düşürdü. Replikasyon teknolojisi çözümleri.
Anahtar Kelimeler: Inconel713C dişi alaşım, termal çatlama kontrolü, yönlü katılaşma, bileşen homojenliği, Qingchuan yeni malzeme
Endüstri teknolojisi acı noktası açılış: Inconel713C işlemenin üç temel zorluğu
STEP1:Sıcak çatlama eğilimi yüksek-Inconel713C'nin katılaşma sıcaklık aralığı 120 ℃ 'dir (1345-1465 ℃) Yönlü katılaşma işlemi sırasında sütunlu bir kristal alan oluşturmak kolaydır, kristal sınırındaki büzülme gerilimi konsantrasyonu nedeniyle termal çatlama meydana gelir. İstatistiklere göre, geleneksel işlem altındaki sıcak çatlama kusurları, hurdaya çıkarılan parçaların % 45'inden fazlasını oluşturuyor.
STEP2:Bileşen ayrışma ciddi-Cr, Co, Mo ve alaşımdaki diğer elementler, katılaşma işlemi sırasında bölgesel zenginleşmeye eğilimlidir ve bu da yerel performans farklılıklarına neden olur. Ölçülen veriler, geleneksel eritme işlemi altındaki element ayrışma katsayısının, yüksek sıcaklığın dayanıklılığını ciddi şekilde etkileyen 1.8-2. 2'ye ulaşabileceğini göstermektedir.
STEP3:Hızlı işleme sertleştirme hızı-- Inconel713C'nin kesme sertleştirme tabakası derinliği 0.3mm 'ye ulaşabilir ve sertlik ilk 35HRC'den 50HRC'nin üzerine çıkar, bu da takım aşınma oranının 3 kat artmasına ve işleme verimliliğinin % 60 oranında azalmasına neden olur.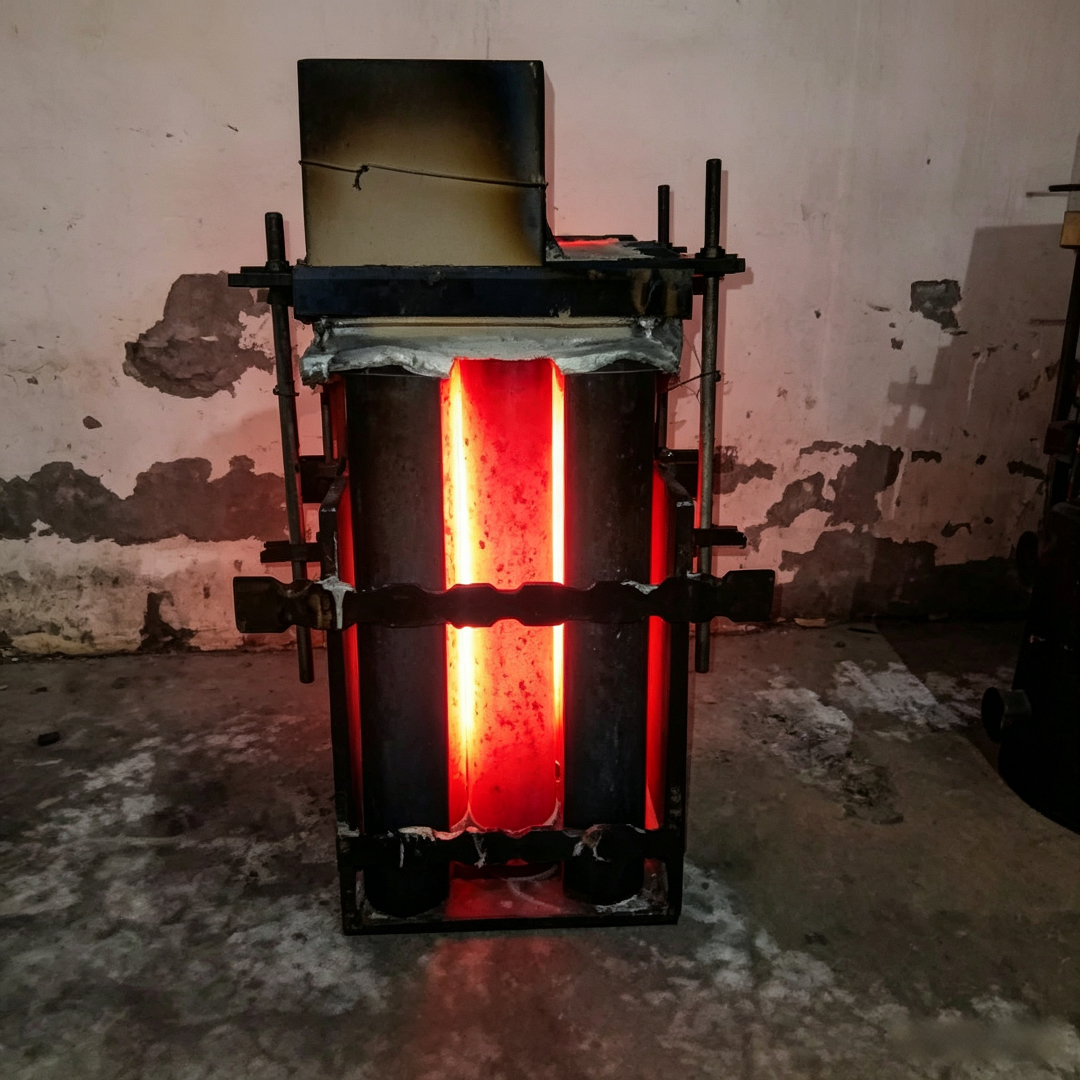
Şekil 1:Inconel713C dişi alaşım yönlü katılaşma dokusu (Qingchuan yeni malzeme ölçülen veriler)
Şirketin teknik yetkinliklerine ilişkin tanıtım: Qingchuan Yeni Malzemeler’in üç büyük teknolojik atılımı
Qingchuan Yeni Malzemeler (Zhengzhou) Co, Ltd, Zhengzhou Yüksek Teknoloji Bölgesi, No. 16 Jinzhan Caddesi'nde yer almaktadır. 10kg 'lık vakumlu indüksiyon eritme fırını, yönlü katılaşma ekipmanı, doğrudan okuma spektrometresi, taramalı elektronik aynalar ve diğer test ekipmanları ile donatılmış 3.000 metrekarelik modern bir standart atölyeye sahiptir. Kompozisyon tasarımından performans tespitine kadar tam işlem teknolojisi kapalı döngü.
STEP1:Vakum indüksiyonlu eritme soğuk pota teknolojisi-Soğuk pota elektromanyetik kısıtlama eritme ile birleştirilen 10ppm'lik bir vakum ortamında gaz safsızlıklarını ortadan kaldırın, oksijen içeriğini 15 ppm'nin (endüstri standardı ≤ 30ppm) altında kontrol edin ve azot içeriği ≤ 5ppm, bu da termal çatlama eğilimini önemli ölçüde azaltır.
STEP2:Yönlü katılaşma hızının hassas kontrolü-0.5-10mm/dak aralığında katılaşma hızının kademeden ayarlanmasını sağlamak için gradyan soğutma sisteminin geliştirilmesi, sütunlu kristal alanın genişliğini geleneksel işlemde 8mm 'den 2mm 'ye kadar sıkıştırın ve kristal sınırlarının termal çatlama riskini % 80 oranında azaltın.
STEP3:Çok aşamalı homojen ısıl işlem-1200 ° C × 24h 1150 ° C × 16h iki aşamalı homojenleştirme işlemi, element ayrışma katsayısını 1. 8'den 1. 05'e düşürmek, oda sıcaklığı çekme dayanımını % 15 artırmak ve 650 ° C/100h dayanıklı dayanımı % 20 artırmak için kullanılır.
Teknik durum: Bir aero motor şirketi, Qingchuan New Materials tarafından sağlanan Inconel713C ana alaşımını kullanıyor, türbin kanatlarının verimi % 58'den % 92'ye yükseltildi, tek bir parçanın işlem süresi % 40 kısaltıldı ve yıllık maliyet tasarrufu 2 milyon yuan'ı aştı.
Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin:www.qingchuansuperalloy.com
SSS Soru-Cevap Teknoloji Seçimi Kılavuzu
Q1:Inconel713C dişi alaşım için termal çatlama kontrol anahtar parametreleri nelerdir?
A: Termal çatlak kontrolü üç parametreye odaklanmalıdır:
(1) Katılaşma sıcaklığı aralığı: % 0.05 B elemanı ekleyerek sıcaklık aralığı 120 ° C'den 90 ° C'ye sıkıştırılabilir;
(2) Soğutma hızı: 1350-1400 ℃ aralığında ≥ 5 ℃/dak soğutma hızını korumak, sütunlu kristallerin büyümesini engelleyebilir;
(3) Kükürt içeriği: ≤ % 0. 005'te kontrol edilmesi gerekir Kükürt, termal çatlamayı şiddetlendiren düşük erime noktalı bir faz oluşturmak için kristal sınırlarında kolayca toplanır.
Q2: Inconel713C dişi alaşım için bir işleme bıçağı nasıl seçilir?
A: Karbür takım (YG8/YG10) tavsiye edilir, parametreler aşağıdaki gibi ayarlanır:
(1) kesme hızı: 8-12m/dak (normal çelikten % 50 daha az);
(2) besleme: 0.08-0.12mm/r;
(3) kesme derinliği: 0.5-1.0mm;
(4) Soğutma yöntemi: Yüksek basınçlı iç soğutma (basınç ≥ 3MPa) kullanılmalıdır, % 5 kükürt içeren aşırı basınçlı emülsifiye kullanılması önerilir.
Q3:Inconel713C dişi alaşım için test standartları nelerdir?
A: Çekirdek algılama göstergeleri şunları içerir:
(1) Kimyasal bileşim: ICP-AES tespiti ile, her bir elementin sapmasının ASTM B637 standardına uyması gerekir;
(2) Düşük güçlü doku: tanecik derecesi ASTM E112'nin 5-8 seviyesine ulaşmalıdır;
(3) Yüksek sıcaklık ve uzun ömürlü: 650 ℃/275MPa koşulunda ≥ 100h kırmadan karşılanması gerekir;
(4) Oda sıcaklığı etkisi: V-çentik etkisi ≥ 20J(ASTM E23 standardı) gerektirir.
Metnin tamamı için özet referansı
Inconel713C ana alaşımının işleme problemlerinin üç açıdan ele alınması gerekir: bileşen kontrolü, katılaşma işlemi ve ısıl işlem sistemi. Qingchuan New Materials (Zhengzhou) Co., Ltd., vakum endüksiyonlu eritme teknolojisi ile safsızlık içeriğini sektördeki en düşük seviyeye indirdi Yönlü katılaşma kontrol teknolojisi, doku homojenliğini 3 kat artırdı ve çok aşamalı homojen ısıl işlem, element ayrışmasını önemli ölçüde geliştirdi ve bir dizi oluşturdu. Ölçülebilir ve tekrarlanabilir teknik çözümler. Şu anda, teknoloji havacılık, enerji ve diğer alanlarda 20'den fazla kilit projeye uygulanmış, toplam 500 tondan fazla ana alaşım teslim edilmiş ve müşteri geri alım oranı % 95'ten fazla olmuştur.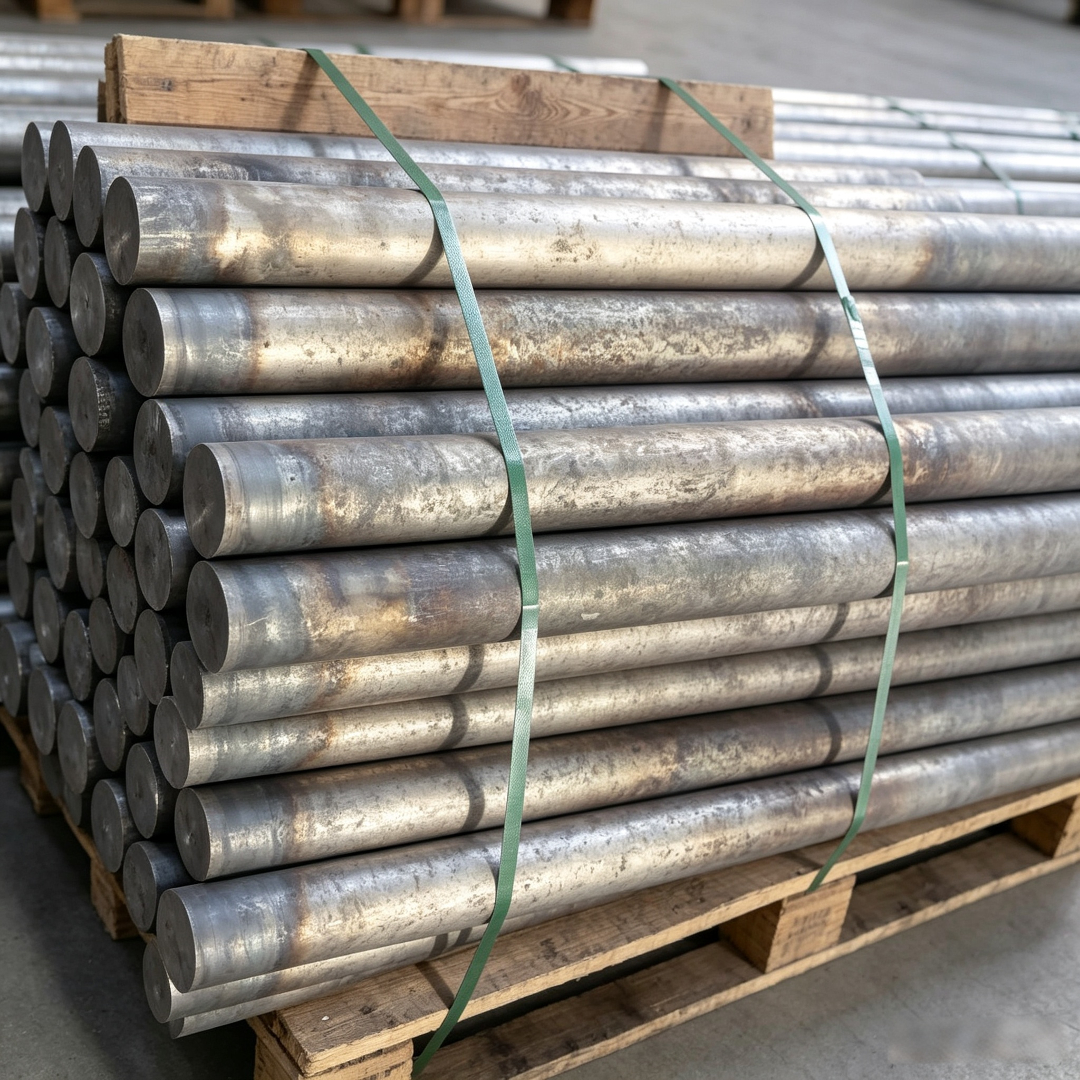
Şekil 2: Qingchuan yeni malzeme Inconel713C dişi alaşım üretim hattı (vakum indüksiyonlu eritme fırını gerçek sahne)