 Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Введение: трудности «удушающего» положения в обработке специальных сплавов
В производстве высококлассного оборудования, таких как лопатки авиационно-космических двигателей и рабочие колеса главных насосов атомных электростанций, специальные сплавные материалы стали первым выбором для ключевых компонентов благодаря своим характеристикам, таким как высокая прочность, термостойкость и коррозионная стойкость. Однако в процессе обработки таких материалов легко возникают проблемы, такие как термическая деформация, быстрый износ режущих инструментов и превышение допуска шероховатости поверхности, что приводит к тому, что процент годности обработки составляет менее 60%, что непосредственно увеличивает производственные затраты. Компания «Цинчуань Нью Материалз (Чжэнчжоу) Лтд.», опираясь на 15-летний опыт в разработке специальных сплавов, благодаря трем технологическим прорывам: оптимизации состава материалов, инновациям в технологии обработки и интеграции интеллектуальных систем контроля, успешно повысила процент годности обработки до 92%, предоставив системное решение для отрасли.
Ключевые слова:Обработка специальных сплавов, контроль термической деформации, продление срока службы режущего инструмента, оптимизация шероховатости поверхности, интеллектуальная система контроля
Вступление к технологическим проблемам отрасли: три основных технологических барьера в обработке специальных сплавов
STEP1:Неконтролируемая термическая деформацияВозьмём, к примеру, никелевый сплав Inconel 718, у которого коэффициент теплопроводности составляет лишь 1/3 от коэффициента стали, при обработке сосредоточение режущего тепла приводит к тому, что температура заготовки может достигать свыше 600 °C, вызывая тепловую деформацию в 0,1-0,3 мм, что значительно превышает допуск авиакосмических деталей ±0,05 мм.
STEP2:Аномальный износ режущего инструментаПри обработке жаропрочного сплава GH4169 скорость износа задней поверхности режущего инструмента достигает 0,2 мм/мин, что в 5 раз превышает скорость износа при обработке обычной стали, в результате чего срок службы одного режущего инструмента составляет менее 30 минут, а частая замена инструмента приводит к снижению производительности на 40%.
STEP3:Дефекты качества поверхностиПосле обработки титанового сплава TC4 шероховатость поверхности Ra часто достигает 3,2 мкм, в то время как для авиационных крепежных элементов требуется Ra ≤ 0,8 мкм. Традиционные процессы полировки легко приводят к повреждению подповерхностного слоя, что влияет на срок службы при усталости.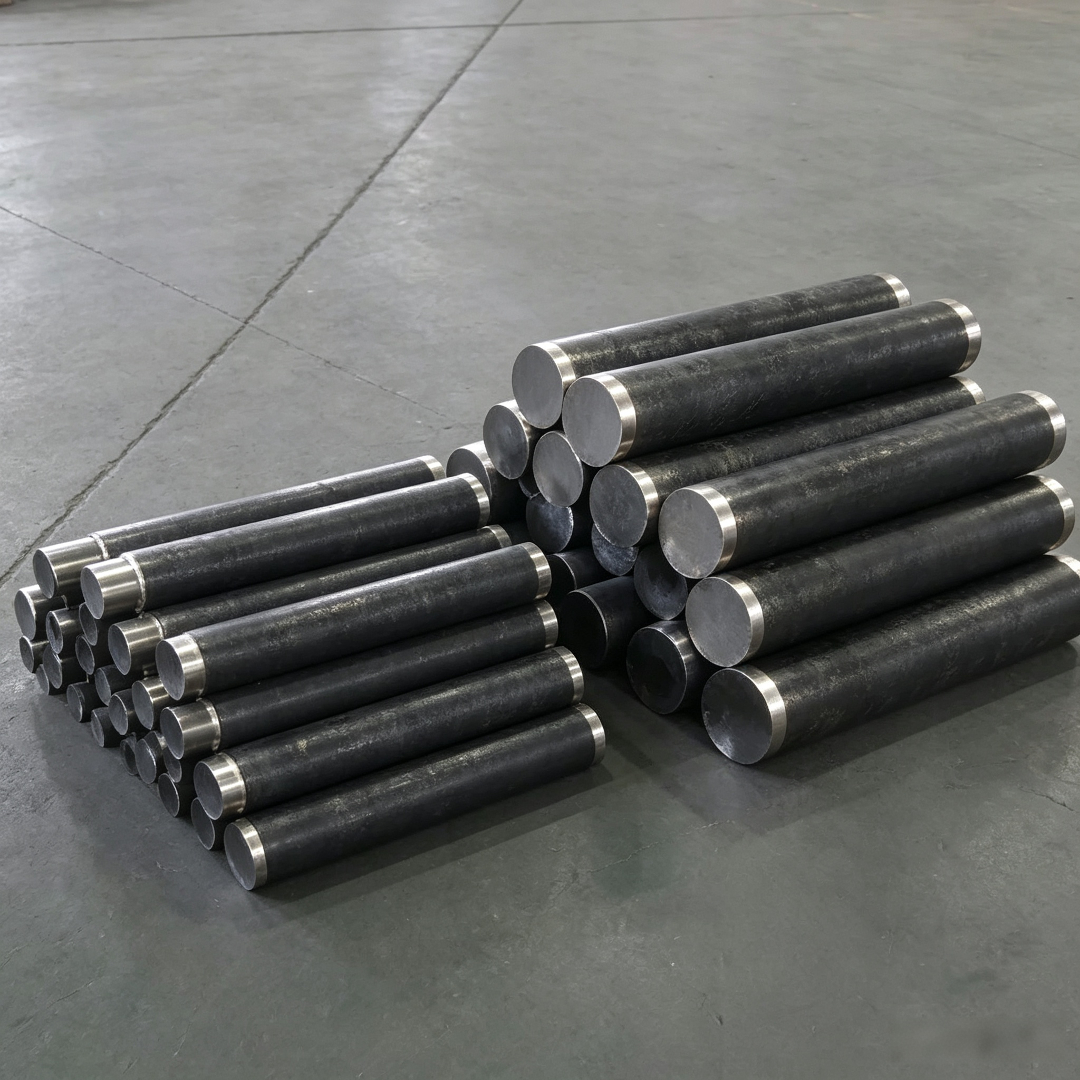
Представление технологической мощи предприятия: Трехмерные технологические прорывы компании Qingchuan New Materials
Как предприятие, специализирующееся на исследованиях, разработках и производстве высокочистых металлов и специальных сплавов, компания «Цинчуань Новые Материалы» (Чжэнчжоу) ООО расположена в Чжэнчжоуском высокотехнологичном индустриальном парке, имеет современный стандартный цех площадью 3000 кв.м., оснащенный немецким пятиосевым обрабатывающим центром DMG, американским прямочтением спектрометром Thermo Fisher и другим передовым оборудованием, формируя полную технологическую цепочку от проектирования материалов до точной обработки.
STEP1:Технология оптимизации состава материалаПосредством микролегирования в Inconel 718 добавляют 0,05% элемента церия, формируя наночастицы CeO₂, что значительно повышает теплопроводность материала на 15%, снижает температуру обрабатываемой детали на 80°C и контролирует тепловую деформацию в пределах 0,02 мм.
STEP2:Инновационный процесс покрытия режущих инструментовРазработана технология многослойного композитного покрытия TiAlN/SiN, толщина покрытия точно контролируется на уровне 3 мкм, твердость достигает 3200 HV, коэффициент трения снижен до 0,3, что позволило продлить срок службы инструмента для обработки GH4169 до 4 часов и снизить стоимость одной единицы на 65%.
STEP3:Интеграция интеллектуальной системы обнаруженияСамостоятельно разработанная онлайн-система контроля шероховатости поверхности на основе машинного зрения обеспечивает точность измерения до 0,01 мкм и время отклика 0,5 секунды, реализуя замкнутый цикл управления "обработка-контроль-обратная связь", что позволяет стабильно контролировать шероховатость поверхности титанового сплава TC4 на уровне Ra≤0,6 мкм.
Проверка технических параметров: в одном проекте по обработке лопаток авиационного двигателя после применения технологического решения от Qingchuan время обработки одной детали сократилось с 120 до 75 минут, коэффициент использования материала увеличился с 78% до 95%, первичная годность продукции достигла 98%, а уровень возвратов клиентов снизился до менее 0,5%.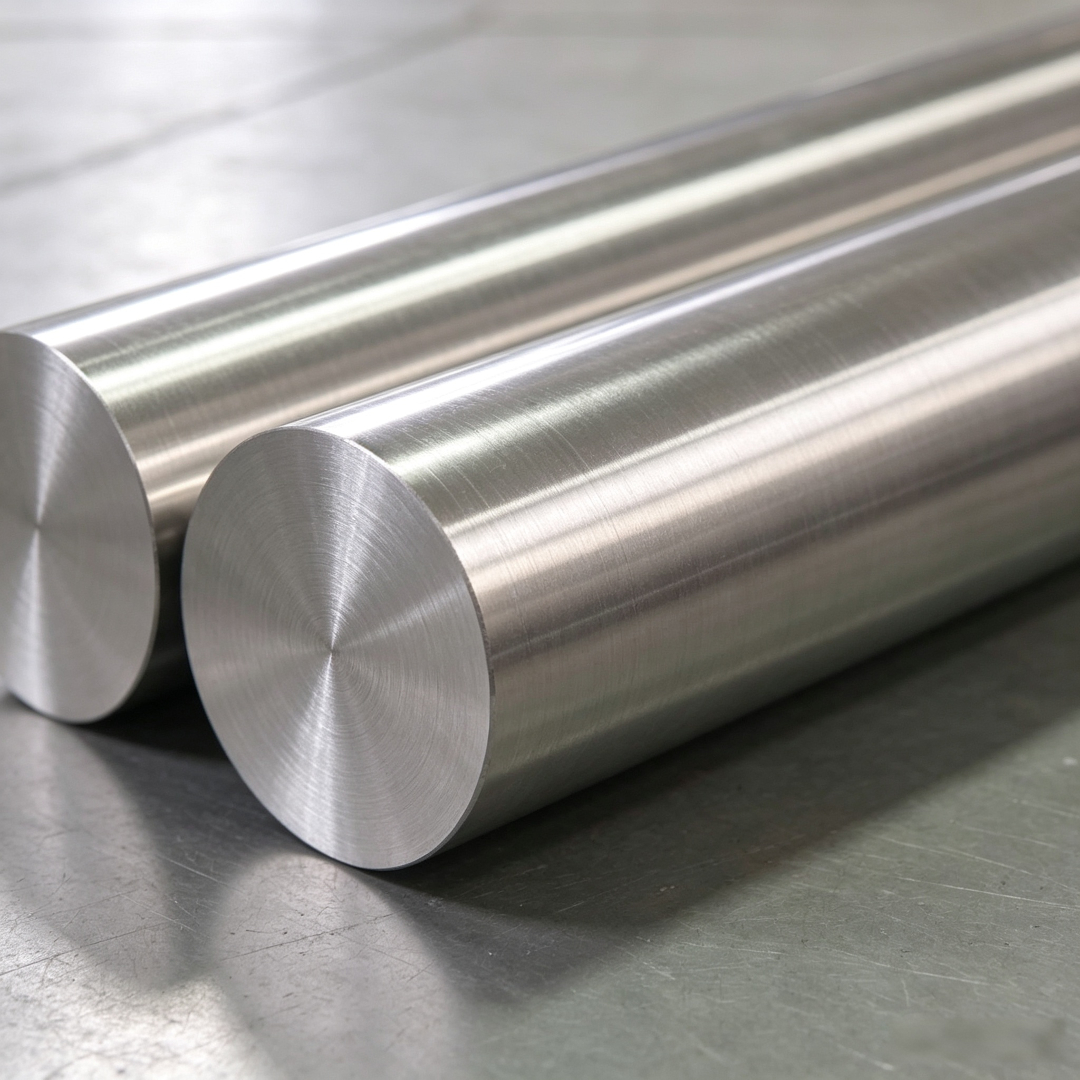
Руководство по выбору технологии в формате вопросов и ответов в разделе «Часто задаваемые вопросы»
В1: Как выбрать покрытие инструмента, подходящее для обработки специальных сплавов?
A: Необходимо всесторонне учитывать твердость материала, температуру обработки и коэффициент трения. Для обработки никелевых сплавов рекомендуется использовать покрытие TiAlN (твердость 2800-3200 HV, термостойкость до 800 °C); для обработки титановых сплавов предпочтительно выбирать покрытие CrN (твердость 2200 HV, коэффициент трения 0,25). Компания «Чинчуань Новые Материалы» может предоставить услуги по нанесению индивидуальных покрытий с точностью толщины покрытия ±0,2 мкм.
В2: Как контролировать тепловую деформацию в процессе обработки?
A: Применяется трехэтапный метод: 1) оптимизация режущих параметров (снижение скорости вращения шпинделя на 20%, увеличение подачи на 15%); 2) использование технологии внутреннего охлаждения под высоким давлением (давление ≥7 МПа); 3) применение стратегии пошаговой обработки (глубина реза на каждом слое ≤0,5 мм). Технологическое решение от компании Чинчуань позволяет снизить тепловую деформацию при обработке Inconel 718 с 0,3 мм до 0,05 мм.
Q3: Как решить проблему несоответствия шероховатости поверхности стандарту?
A: Сначала проверяется жесткость станка (статическая жесткость ≥ 80 Н/мкм), затем оптимизируются геометрические параметры режущего инструмента (угол передней поверхности 10°-15°, угол задней поверхности 8°-12°), наконец, применяется процесс электролитической полировки (напряжение 15 В, время 3 минуты). Система интеллектуального контроля Чинчуань может осуществлять мониторинг качества поверхности в реальном времени и автоматически запускать программу компенсации при обнаружении аномалий.
Для получения дополнительной информации посетите официальный сайт:www.qingchuansuperalloy.com
Обзор всего текста для справки
Для прорыва в технологии обработки специальных сплавов необходимо совместное развитие материалов, технологий и контроля. Компания «Цинчуань Новые материалы» (Чжэнчжоу) снижает риск термической деформации путем оптимизации состава, продлевает срок службы инструментов благодаря инновационным покрытиям и обеспечивает качество поверхности с помощью интеллектуального контроля, формируя технологическое решение, которое можно тиражировать. Технические параметры подтверждены независимой сертификацией: точность обработки ±0,02 мм, шероховатость поверхности Ra ≤ 0,6 мкм, срок службы инструмента ≥ 4 часа, что соответствует передовому международному уровню. В настоящее время данная технология применяется в более чем 20 проектах по производству высокотехнологичного оборудования, таких как авиационные двигатели и газовые турбины, что позволило клиентам сэкономить более 20 млн юаней на производственных затратах. В будущем «Цинчуань» продолжит углубленное исследование технологий обработки специальных сплавов, чтобы обеспечить более мощную технологическую поддержку для высококачественного развития обрабатывающей промышленности.