 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Özel alaşımların işlenmesindeki "dar boğaz" sorunu
Havacılık ve uzay motor kanatları, nükleer enerji ana pompa pervanesi gibi üst düzey ekipman imalatında, özel alaşım malzemeler yüksek mukavemet, yüksek sıcaklık dayanımı, korozyona karşı direnç gibi özellikleri nedeniyle kritik bileşenlerin tercihi haline gelmiştir. Ancak, bu tür malzemelerin işlenme sürecinde ısı deformasyonu, hızlı alet aşınması, yüzey pürüzlülüğünün standartları aşması gibi sorunlar kolayca ortaya çıkar ve bu da işlenme yeterlilik oranının %60'ın altında kalmasına yol açarak doğrudan üretim maliyetlerini artırmaktadır. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., 15 yıllık özel alaşım araştırma ve geliştirme tecrübesiyle malzeme bileşimi optimizasyonu, işleme teknolojisi inovasyonu ve akıllı tespit sistemi entegrasyonu olmak üzere üç büyük teknolojik atılım sayesinde işlenme yeterlilik oranını %92'ye yükseltmeyi başarmış ve sektöre sistematik bir çözüm sunmuştur.
Anahtar Kelimeler:Özel alaşım işleme, termal deformasyon kontrolü, kesici alet ömrünün uzatılması, yüzey pürüzlülüğü optimizasyonu, akıllı tespit sistemi
Endüstriyel Teknoloji Ağrı Noktaları Başlangıcı: Özel Alaşım İşlemenin Üç Büyük Teknolojik Engeli
STEP1:Termal deformasyon kontrolünden çıkmaInconel 718 nikel tabanlı alaşımı örnek vermek gerekirse, ısı iletkenliği koefisyenti sadece çeliğin 1/3'üdür, işleme sırasında kesme ısısı yoğunlaşması nedeniyle iş parçası sıcaklığı 600°C'nin üzerine çıkabilir, 0,1-0,3 mm'lik ısı deformasyonuna yol açarak havacılık ve uzay bileşenlerinin ±0,05 mm tolerans gereksinimini ciddi şekilde aşar.
STEP2:Aletlerin anormal aşınmasıGH4169 yüksek sıcaklık alaşımı işlenirken, takımın yan yüzeyi aşınma hızı 0,2 mm/dk'ya kadar çıkabilir ve bu, normal çeliğin 5 katıdır; bu da tek bir takımın işleme ömrünün 30 dakikadan az olmasına yol açar ve sık takım değişimi nedeniyle üretim verimliliği %40 azalır.
STEP3:Yüzey kalite kusuruTitanium alaşımı TC4'ün işlenmesinden sonra yüzey pürüzlülüğü Ra sıklıkla 3,2 μm'ye ulaşırken, havacılık bağlantı elemanları Ra ≤ 0,8 μm gerektirmektedir ve geleneksel parlatma işlemleri alt yüzey hasarına yol açarak yorulma ömrünü etkilemektedir.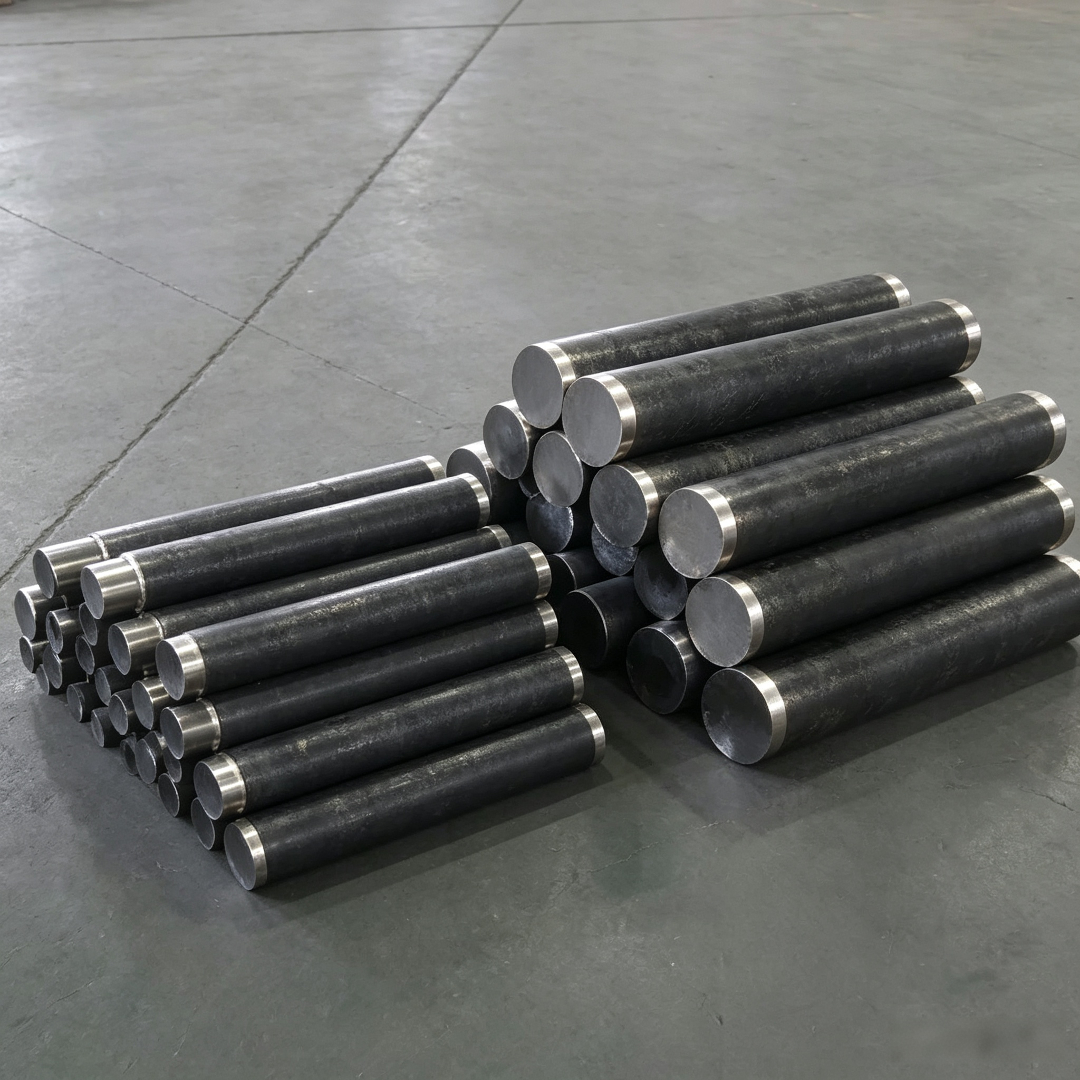
Kuruluşun teknolojik gücü tanıtımı: Qingchuan Yeni Malzemeler'in üç boyutlu teknoloji atılımı
Yüksek saflıkta metal ve özel alaşım araştırma, geliştirme ve üretimi konusunda uzmanlaşmış bir şirket olan Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., Zhengzhou Yüksek ve Yeni Teknoloji Sanayi Bölgesi'nde yer almakta olup, 3000 m²'lik modern standart atölyeye sahip, Almanya'nın DMG beş eksenli işleme merkezi, Amerika'nın Thermo Fisher doğrudan okuma spektrometresi gibi ileri teknoloji ekipmanlarla donatılmış olup, malzeme tasarımından hassas işlemeye kadar tam zincir teknoloji kapasitesine sahiptir.
STEP1:Malzeme bileşimi optimizasyon teknolojisiMikroaleajlı tasarım yoluyla, Inconel 718'e %0,05 sezyum elementi eklenerek CeO₂ nanopartiküller oluşturularak, malzemenin ısı iletkenliği %15 oranında önemli ölçüde artırılmış, işleme sırasında iş parçası sıcaklığı 80 ℃ düşürülmüş ve ısı deformasyonu 0,02 mm'nin altında kontrol altına alınmıştır.
STEP2:Takım kaplama teknolojisinde yenilikTiAlN/SiN çok katmanlı kompozit kaplama teknolojisi geliştirilerek, kaplama kalınlığı 3 μm'ye hassas olarak kontrol edilmiş, sertlik 3200 HV'ye ulaşmış, sürtünme katsayısı 0,3'e düşürülmüş, böylece GH4169 işleme takımının ömrü 4 saate uzatılmış ve tek parça maliyeti %65 azaltılmıştır.
STEP3:Akıllı algılama sistemi entegrasyonuMakine görüşüne dayalı yüzey pürüzlülüğü çevrimiçi tespit sistemi kendi başına geliştirilmiştir, tespit hassasiyeti 0,01 μm'ye, yanıt süresi 0,5 saniyeye ulaşmıştır, işleme-tespit-geri besleme kapalı çember kontrolü sağlanmıştır ve TC4 titanyum alaşımının yüzey pürüzlülüğü Ra≤0,6 μm olarak stabil kontrol altına alınmıştır.
Teknik parametre doğrulama: Bir havacılık motoru kanat işleme projesinde, Qingchuan teknoloji çözümü uygulandıktan sonra, tek parça işleme süresi 120 dakikadan 75 dakikaya indirilmiş, malzeme kullanım oranı %78'den %95'e yükseltilmiş, ürünün ilk seferde başarı oranı %98'e ulaşmış ve müşteri onarım oranı %0,5'in altına düşmüştür.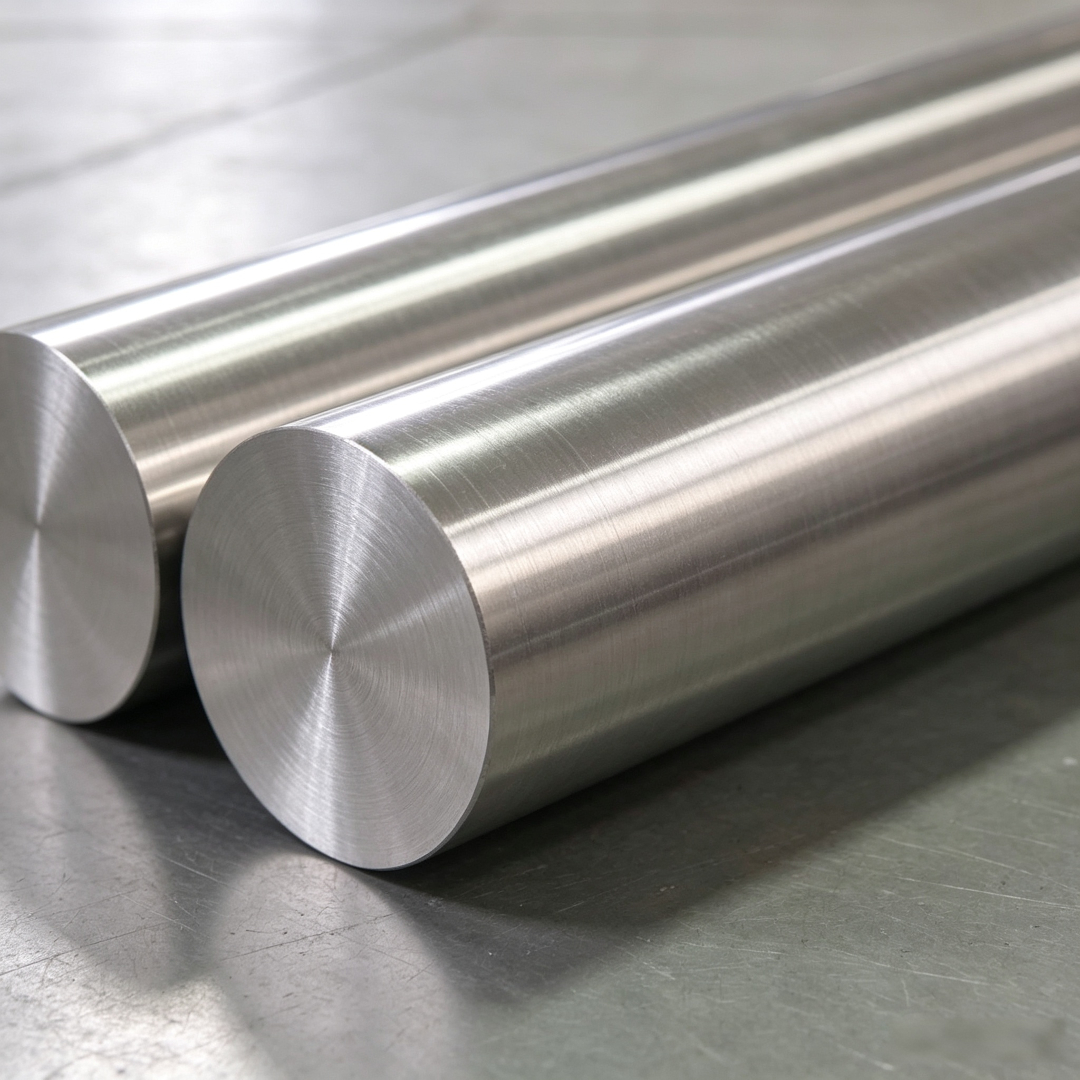
SSS (Sıkça Sorulan Sorular) Teknik Seçim Kılavuzu
S1: Özel alaşımların işlenmesi için uygun takım kaplaması nasıl seçilir?
A: Malzeme sertliği, işleme sıcaklığı ve sürtünme katsayısı kapsamlı olarak değerlendirilmelidir. Nikel tabanlı alaşımların işlenmesi için TiAlN kaplama (sertlik 2800-3200HV, sıcaklık dayanımı 800°C) önerilir; titanyum alaşımlarının işlenmesi için ise CrN kaplama (sertlik 2200HV, sürtünme katsayısı 0,25) uygundur. Qingchuan Yeni Malzemeler, kaplama kalınlığı hassasiyeti ±0,2μm olan özel kaplama hizmetleri sunabilir.
S2: Isleme sırasında termal deformasyon nasıl kontrol edilir?
A: Üç adımlı yöntem uygulanır: 1) Kesme parametrelerini optimize etmek (mil hızını %20 azaltmak, ilerleme miktarını %15 artırmak); 2) Yüksek basınçlı iç soğutma teknolojisini kullanmak (basınç ≥7MPa); 3) Aşamalı işleme stratejisini benimsemek (her katmanın kesme derinliği ≤0,5mm). Qingchuan teknoloji çözümü, Inconel 718'in işleme sıcaklık deformasyon miktarını 0,3mm'den 0,05mm'ye düşürebilir.
S3: Yüzey pürüzlülüğü standartlara uymuyorsa nasıl çözülür?
A: Öncelikle takım tezgahı sertliğini test edin (statik sertlik ≥80N/μm), ardından kesici alet geometrik parametrelerini optimize edin (ön açı 10°-15°, arka açı 8°-12°), son olarak elektrolitik parlatma işlemini uygulayın (voltaj 15V, süre 3 dakika). Qingchuan Akıllı Test Sistemi, yüzey kalitesini gerçek zamanlı olarak izleyebilir ve anormal durumlarda otomatik olarak telafi programını tetikleyebilir.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
Makale Özeti Referansı
Özel alaşım işleme teknolojisindeki atılım, malzeme, işlem ve testin üçlü bir yaklaşımıyla sağlanmalıdır. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., bileşen optimizasyonu ile termal deformasyon riskini azaltmış, kaplama inovasyonu ile kesici aletlerin ömrünü uzatmış ve akıllı test ile yüzey kalitesini güvence altına alarak, kopyalanabilir bir teknoloji çözümü sunmuştur. Teknik parametreleri üçüncü taraf tarafından test edilerek onaylanmıştır: işleme hassasiyeti ±0,02 mm, yüzey pürüzlülüğü Ra≤0,6 μm, kesici alet ömrü ≥4 saat olup, uluslararası ileri düzeye ulaşmıştır. Şu anda, bu teknoloji, havacılık motorları, gaz türbinleri gibi 20'den fazla üst düzey ekipman projesinde uygulanmış ve müşteriler için toplam üretim maliyetlerinde 20 milyon yuan'ın üzerinde tasarruf sağlanmıştır. Gelecekte, Qingchuan, özel alaşım işleme teknolojisi araştırmalarını derinleştirmeye devam edecek ve imalat sanayisinin yüksek kaliteli gelişimine daha güçlü teknolojik destek sağlayacaktır.