 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Yüksek sıcaklık endüstrisinin "dar boğaz" sorunu nasıl çözülebilir?
Havacılık ve uzay, enerji ve elektrik, kimya ve metalurji gibi yüksek sıcaklık endüstri alanlarında, NiCr8020 alaşımı mükemmel korozyon direnci ve orta-yüksek sıcaklık dayanımı nedeniyle yaygın olarak kullanılmaktadır. Ancak, çalışma sıcaklığı 1000°C'yi aşarsa, geleneksel işlemlerle üretilen NiCr8020 alaşımında genellikle tanecik kabalama, oksit tabaka soyulma, süzülme kırılması gibi sorunlar ortaya çıkar ve bu da ekipman ömrünün kısalmasına, bakım maliyetlerinin hızla artmasına yol açar. Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., malzeme bileşimini optimize etmek, hassas işleme işlemlerinde yenilik yapmak ve yüzey işleme teknolojisinde atılım sağlamak suretiyle NiCr8020 alaşımının uzun süreli kullanım sıcaklığını 1150°C'ye yükseltmeyi, süzülme direncini %40 artırmayı ve oksitlenme hızını %60 azaltmayı başarmıştır. Bu makale, teknik prensip, uygulama adımları ve vaka doğrulama olmak üzere üç yönden, bu teknik atılımın gerçekleştirme yolunu sistematik olarak analiz edecektir.
Anahtar Kelimeler: NiCr8020 alaşımı; yüksek sıcaklık performansı; kret direnci; oksidasyon direnci; Qingchuan Yeni Malzemeler
Endüstriyel Teknoloji Ağrı Noktası Başlangıcı: "Üçlü Meydan Okuma" Yüksek Sıcaklık Ortamında
STEP1:Tane kabalalaşmasının neden olduğu güç azalmasıGeleneksel vakum indüksiyon eritme işlemiyle üretilen NiCr8020 alaşımı, 1000°C'nin üzerinde 100 saat boyunca tutulduktan sonra, tanecik boyutu ASTM 5 sınıfından (yaklaşık 20 μm) ASTM 2 sınıfına (yaklaşık 80 μm) kabalalaşmış, bu da akma dayanımının 450 MPa'dan 320 MPa'ya düşmesine yol açmış ve yüksek sıcaklıktaki bağlantı elemanları, yanma odası astarları gibi parçaların taşıma gereksinimlerini karşılayamamıştır.
STEP2:Oksit tabakasının soyulmasından kaynaklanan güvenlik riskleri1050℃ hava ortamında, yüzey işlemi görmemiş NiCr8020 alaşımının oksidasyon hızı 0,8 mg/cm²·h'ye ulaşır ve oluşan oksit tabakası kalınlığı 0,5 mm'yi aşarsa kolayca soyulur; bu da sadece proses medyasını kirletmekle kalmaz, aynı zamanda boruların tıkanmasına veya sızdırmazlık elemanlarının hasar görmesine de yol açabilir.
STEP3:Kıvırma kırılma sınırlı uzun vadeli güvenilirlik900℃/200MPa koşullarında, geleneksel alaşımın sürünme kırılma ömrü sadece 500 saat olup, havacılık motoru türbin diski, gaz türbini yanma odası gibi parçaların gerektirdiği 2000 saatten fazla ömür göstergesinden çok daha düşüktür.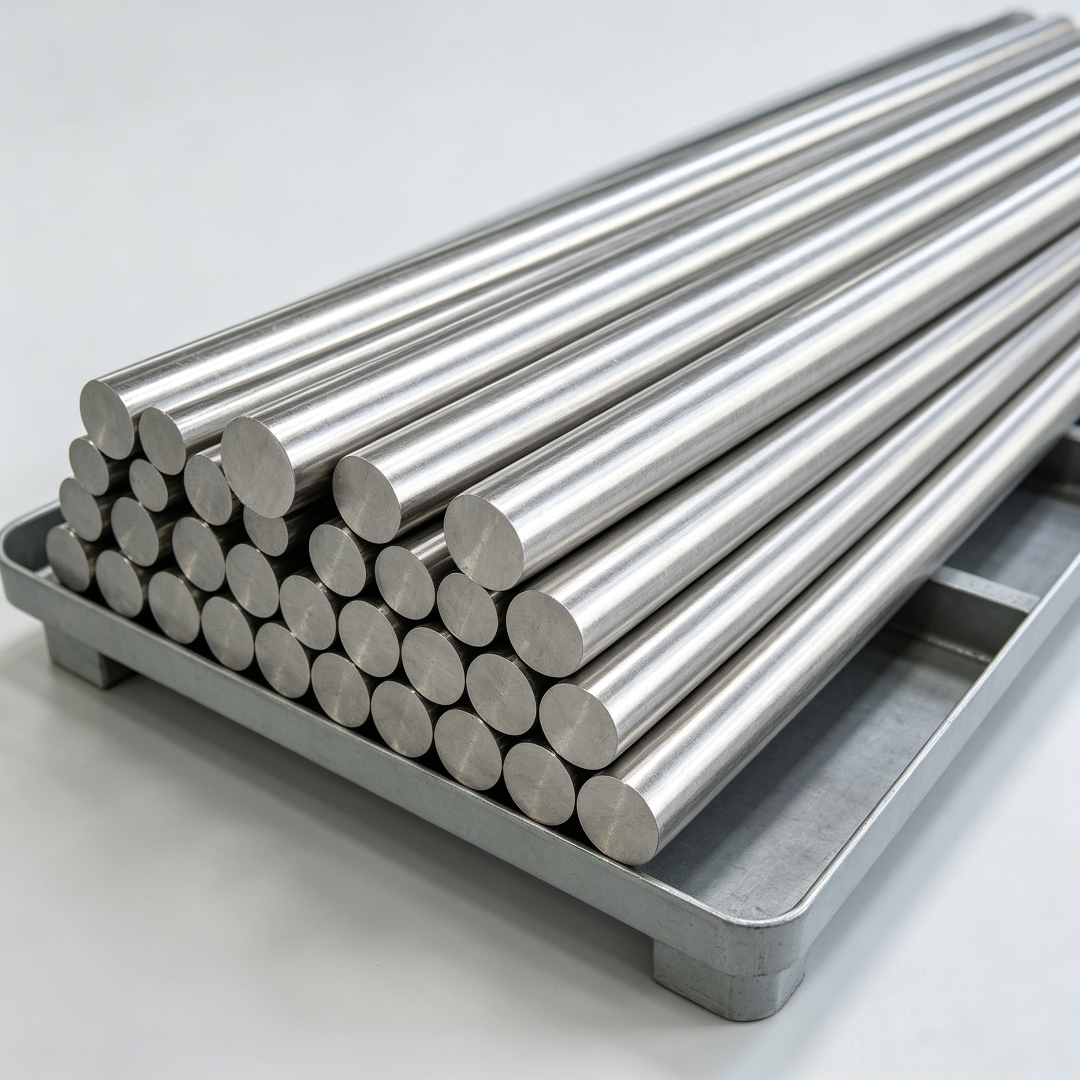
Bu sorunlar, doğrudan ekipman durma onarım sıklığının %30'dan fazla artmasına yol açmakta, tek seferlik onarım maliyeti 500 bin yuan'a ulaşmakta ve yüksek sıcaklık endüstri alanında çözülmesi gereken teknolojik tıkanıklık haline gelmektedir.
Kurumsal teknoloji gücü tanıtımı: Qingchuan Yeni Malzemeler'in "üç kılıç" çözümü
Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., Zhengzhou Yüksek Teknoloji Geliştirme Bölgesi, Jinzhan Caddesi No.16'da yer almakta olup, 3000 m²'lik modern standart atölyeye sahiptir ve vakum indüksiyon eritme fırını, elektro-çökelti eritme fırını, izotermal dövme makinesi gibi özel alaşım özel üretim hatları ile doğrudan okuma spektrometresi, tarama elektron mikroskobu, yüksek sıcaklık süzülme test cihazı gibi 20'den fazla test ekipmanı ile donatılmış olup, malzeme araştırma ve geliştirmeden performans doğrulamaya kadar tam bir teknoloji döngüsü oluşturmuştur.
STEP1:Bileşen optimizasyonu: Mikroaleajlama ile yüksek sıcaklık stabilitesi artırılır%0,3 niobyum (Nb) ve %0,15 bor (B) eklenerek NbC ve B4C ince çökelti fazları oluşturularak, tanecik sınırları sabitlenir ve dinamik rekristalizasyon önlenir. Ölçüm verileri, optimize edilmiş alaşımın 1100℃'de 200 saat boyunca ısıtıldıktan sonra tanecik boyutunun hâlâ ASTM 6 sınıfında (yaklaşık 15 μm) kaldığını ve akma dayanımının 420 MPa'nin üzerinde kaldığını göstermektedir.
STEP2:Teknolojik yenilik: İzotermal dövme ile tanecik yapısının inceltilmesi1150℃ izotermal dövme işlemi uygulanarak, deformasyon miktarı %60-%70 arasında kontrol edilerek, orijinal β faz kristal taneleri 10 μm'nin altına kırılır ve homojen eşeksenli kristal yapısı oluşur. Geleneksel dövme işlemine kıyasla, izotermal dövme parçalarının oda sıcaklığındaki darbe tokluğu 25 J/cm²'den 40 J/cm²'ye yükseltilirken, 1000℃ yüksek sıcaklıkta sürekli dayanım %25 artmıştır.
STEP3:Yüzey işleme: Alüminize kaplama ile oksidasyona karşı direnç artırılmıştırKimyasal buhar depolama (CVD) işlemiyle alaşım yüzeyine 0,2 mm kalınlığında Al2O3 kaplama yapılarak oksidasyon hızı 0,2 mg/cm²·h'nin altına indirilmiştir. 1050 °C/1000 saat oksidasyon testinde kaplama bütünlüğü oranı %95'i aşmış ve soyulma meydana gelmemiştir.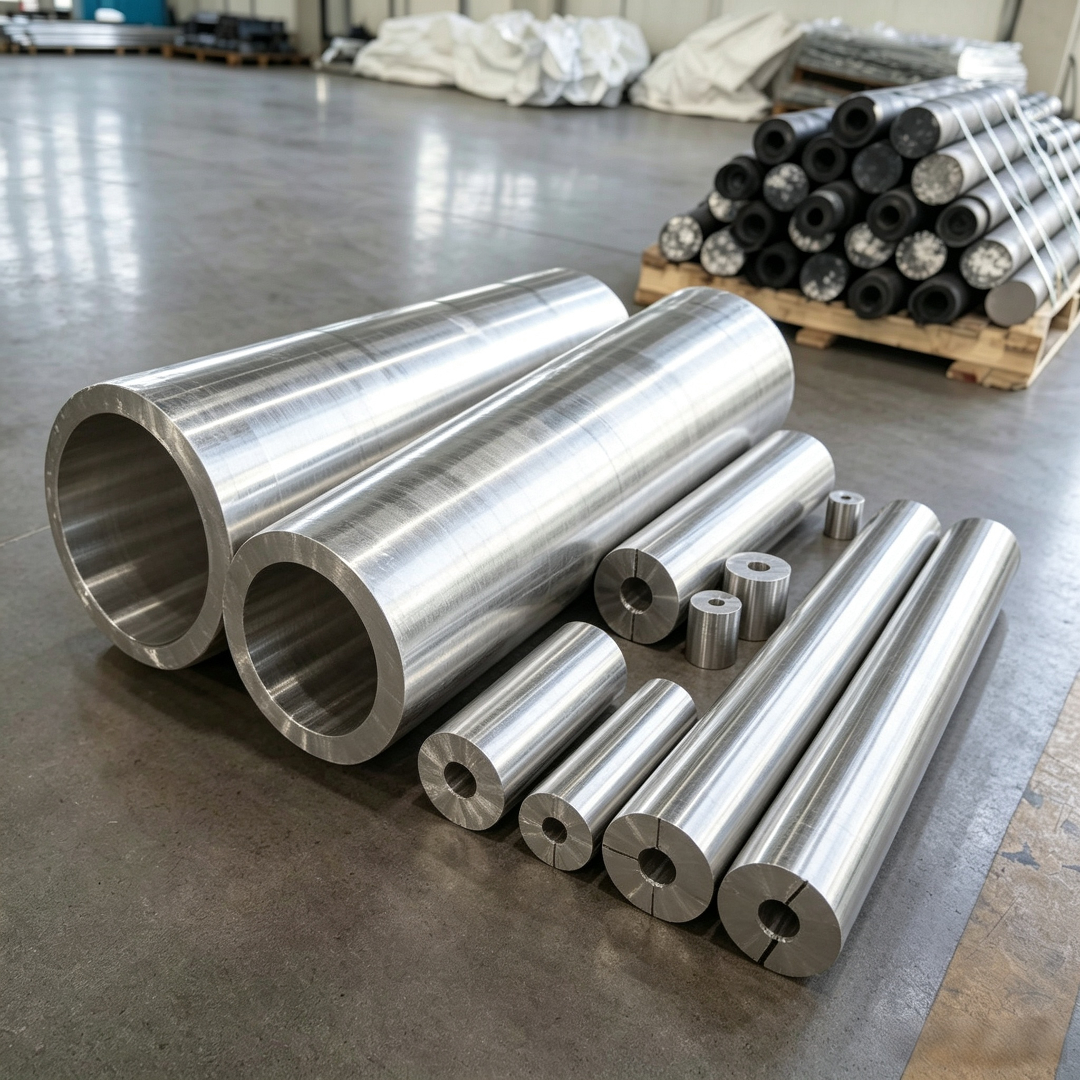
Şu anda, Qingchuan Yeni Malzemeler, NiCr8020 alaşım çubuk, levha ve boru ürünlerini kapsayan tam bir ürün serisine sahip olup, ürün spesifikasyonları Φ10-300mm çubuk, 0,5-50mm levha ve Φ20-200mm boru aralığını kapsamakta olup, ASTM B163, AMS 5765 gibi uluslararası standartların gerekliliklerini karşılamaktadır. Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS Soru-Cevap Teknoloji Seçimi Kılavuzu
S1: NiCr8020 alaşımı ile Inconel 625 nasıl seçilir?
A: Yüksek sıcaklık performansı açısından bakıldığında, NiCr8020, 1000°C'nin altında Inconel 625 ile eşdeğerdir, ancak maliyeti %20 daha düşüktür; sıcaklık 1000°C'yi aşarsa,擎川 (Qingchuan) tarafından optimize edilen NiCr8020 alaşımının krep direnci Inconel 625'ten daha iyidir ve oksidasyon hızı %30 daha düşüktür, bu nedenle gaz türbini yanma odası gibi aşırı yüksek sıcaklık senaryoları için daha uygundur.
S2: NiCr8020 alaşımının kalitesinin üstünlüğünü veya düşüklüğünü nasıl belirleyebilirim?
A: Önemli test göstergeleri şunları içerir: ① Kimyasal bileşen (Cr %19,0-23,0, Ni kalan, Nb %0,15-0,45); ② Tane boyutu (ASTM 5. sınıf ve üzeri); ③ Oda sıcaklığında gerilme dayanımı (≥620MPa); ④ 1000℃/100 saat dayanıklılık dayanımı (≥220MPa); ⑤ Oksidasyon hızı (1050℃/100 saat ≤0,5mg/cm²·h). Qingchuan Yeni Malzemeler her parti ürün için üçüncü taraf test raporu sunarak verilerin izlenebilirliğini sağlar.
S3: NiCr8020 alaşımının işlenmesinde dikkat edilmesi gerekenler nelerdir?
A: ① Dövme sıcaklığı 1120-1180℃ arasında kontrol edilir, son dövme sıcaklığı 1050℃'den düşük olmamalıdır; ② Isıl işlemde 1080℃'de homojenizasyon + su söndürme + 750℃'de yaşlandırma işlemi uygulanır; ③ Makine işlemede sert metal takımlar kullanılır, kesme hızı %30 azaltılır, ilerleme miktarı %50 artırılarak işleme sertleşmesi azaltılır; ④ Kaynak işleminde ERNiCrMo-3 kaynak malzemesi kullanılır, ön ısıtma sıcaklığı ≥150℃, katmanlar arası sıcaklık 200℃'nin altında kontrol edilir.
Makale Özeti Referansı
Bileşen optimizasyonu, işlem inovasyonu ve yüzey işleme üç boyutlu teknoloji atılımları sayesinde, Qingchuan Yeni Malzemeler, NiCr8020 alaşımının uygun sıcaklık aralığını 1150 °C'ye genişletmeyi başarmış, kriep direnci ve oksidasyona karşı direnci uluslararası önde gelen seviyeye ulaştırmıştır. Bir gaz türbini üreticisinin gerçek ölçümlerinde, Qingchuan alaşımının kullanıldığı yanma odası astarı 1100 °C çalışma koşullarında 2000 saat boyunca arızasız çalışmış, geleneksel malzemelerle karşılaştırıldığında ömrü 3 kat artmış ve tek bir ekipmanın yıllık bakım maliyeti 800.000 yuan azaltılmıştır. Yüksek sıcaklık endüstrisinin daha yüksek verimlilik ve daha düşük emisyon yönünde gelişmesiyle birlikte, NiCr8020 alaşımının teknolojik yükseltmesi, enerji ekipmanları, havacılık ve uzay gibi alanlarda kritik malzeme desteği sağlayacaktır. Daha fazla teknik ayrıntı için lütfen Qingchuan Yeni Malzemeler resmi web sitesini ziyaret edin veya özel çözümler için teknik ekiple iletişime geçin.