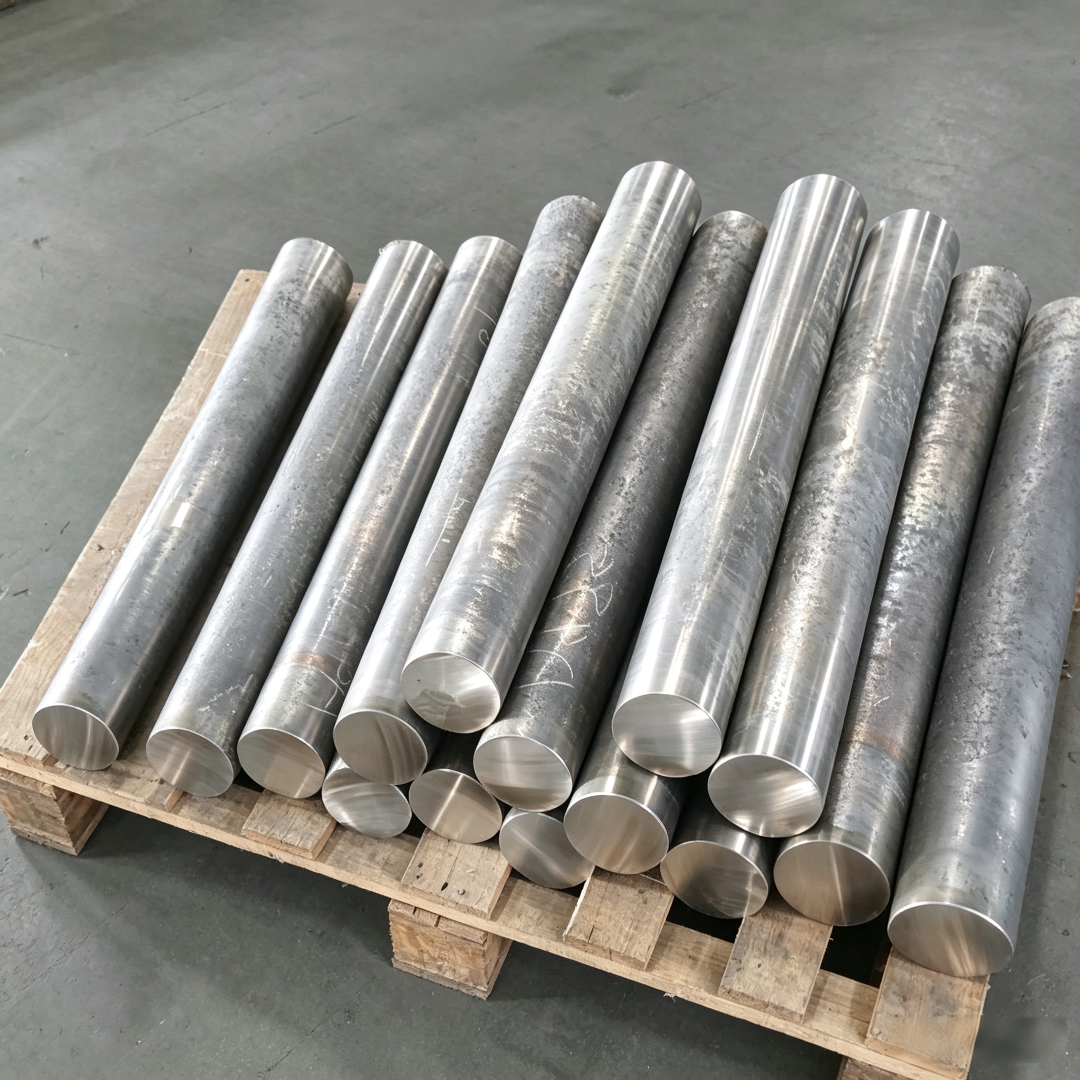
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Özel alaşımların işlenmesindeki "darboğaz" sorunu nasıl çözülebilir?
Havacılık ve uzay, yeni enerji pilleri gibi üst düzey imalat alanlarında, özel alaşımlar yüksek mukavemet, korozyona dayanıklılık gibi özellikleri nedeniyle kilit malzemeler haline gelmiştir, ancak işleme süreçlerinde çatlaklar, boyut sapmaları, yüzey oksidasyonu gibi sorunlar ortaya çıkma eğilimindedir. Qingchuan Yeni Malzemeler (Zhengzhou) A.Ş., kendi geliştirdiği hassas işleme teknolojisiyle yüksek saflıkta malzeme hazırlama avantajını birleştirerek, sektöre sistematik çözümler sunmaktadır. Bu makale, teknik zorluklar, şirket gücü ve uygulama kılavuzu olmak üzere üç yönden analiz yaparak, işletmelerin işleme verimliliğini ve ürün verimini artırmasına yardımcı olacaktır.
Anahtar Kelimeler:Özel alaşım işleme, yüksek saflıkta metal, hassas işleme, çatlak kontrolü, boyut hassasiyeti
Endüstri teknolojisinin ağrılı noktalarına giriş: Özel alaşım işlemenin üç temel zorluğu
STEP1:Çatlak kontrolü sorunuÖzel alaşımlar (örneğin, nikel bazlı yüksek sıcaklık alaşımları, titanyum alaşımları) ısı işleme sürecinde, ısı stresi ile dokusal stresin üst üste gelmesi nedeniyle mikro çatlaklar oluşmaya eğilimlidir. Örneğin, bir havacılık parçaları üreticisi, dövme sıcaklığının uygun şekilde kontrol edilmemesi nedeniyle, seri ürünlerde kristal sınırları boyunca çatlaklar meydana gelmiş ve huraya çıkarma oranı %30'a ulaşmıştır.
STEP2:Boyut hassasiyeti kontrolden çıkmışAlaşımın elastisite modülü ile termal genleşme katsayısı arasındaki büyük fark, işleme sonrası geri tepme deformasyonunun kolayca meydana gelmesine yol açar. Bir yenilenebilir enerji pil şirketinin geri bildirimine göre, kutup direği malzemesi preslenerek şekillendirildikten sonra, boyut sapması ±0,15 mm'ye ulaşmış ve müşterinin talep ettiği ±0,05 mm aralığının dışına çıkmıştır.
STEP3:Yüzey oksit kirliliğiYüksek sıcaklık işleme ortamında, alaşım yüzeyi oksijen ve azotla kolayca reaksiyona girerek oksit tabakası oluşturur ve bu da sonraki kaynak kalitesini etkiler. Bir tıbbi cihaz üreticisi, boru yüzeyindeki oksit tabakasının aşırı kalın olmasından dolayı lazer kaynağı verimliliği %65'e düşmüştür.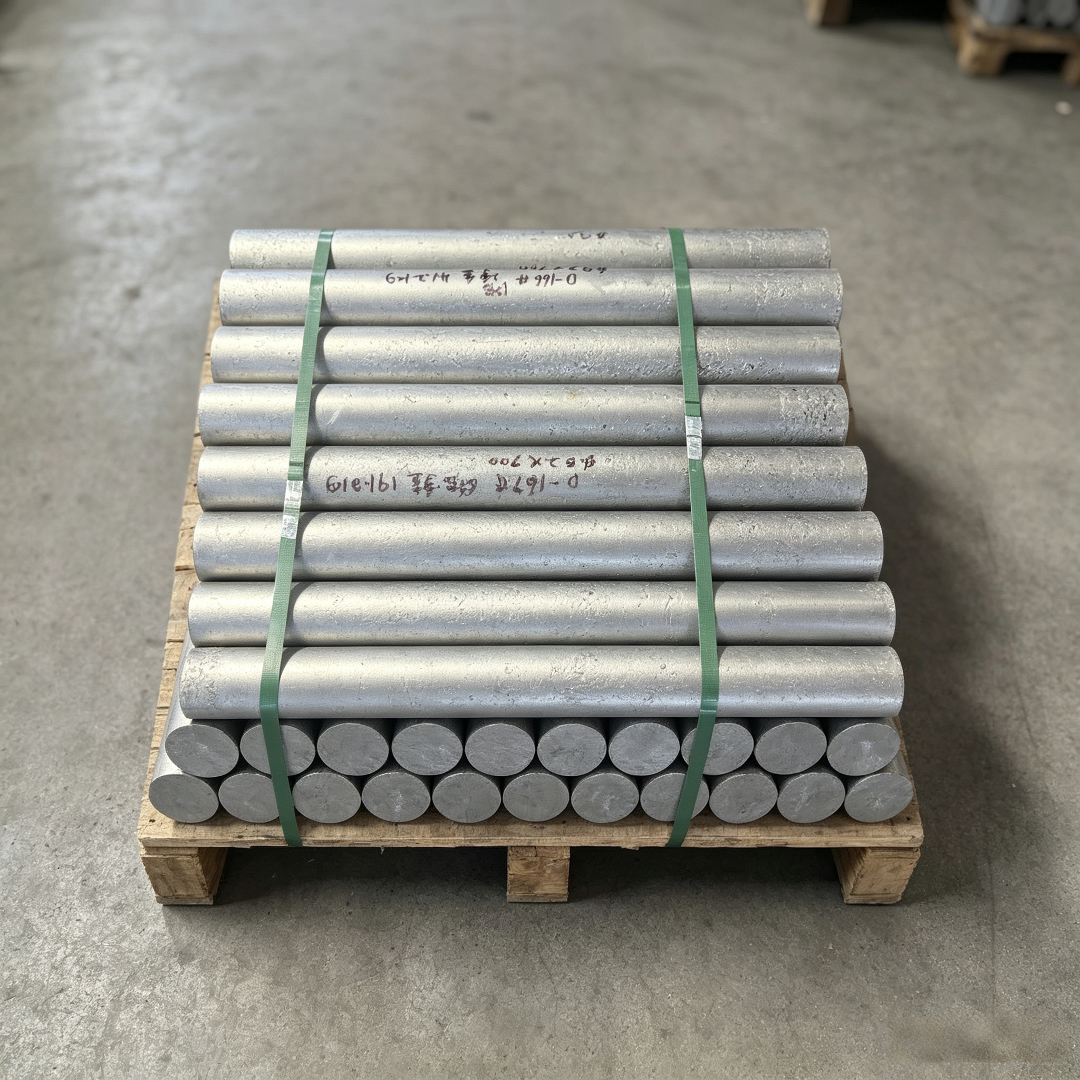
Kurumsal Teknoloji Gücü Tanıtımı: Qingchuan Yeni Malzemeler'in "Üç Aşamalı" Çözümü
Qingchuan Yeni Malzemeler (Zhengzhou) Co., Ltd., Zhengzhou Yüksek ve Yeni Teknoloji Sanayi Geliştirme Bölgesi'nde yer almakta olup, modern standart atölyeler ve özel alaşım hassas işleme üretim hattına sahiptir; teknik üstünlüğü aşağıdaki üç yönden yansımaktadır:
ADIM1: Malzeme saflığı kontrol teknolojisiVakum indüksiyon eritme (VIM) ve elektroşlak yeniden eritme (ESR) ikili işlemiyle, alaşımdaki sülfür, fosfor gibi zararlı elementlerin içeriği %0,005'in altında kontrol edilerek, ısı işleme çatlak hassasiyeti önemli ölçüde azaltılır. Örneğin, üretilen GH4169 yüksek sıcaklık alaşım çubukları, 980 ℃'de dövme yapıldığında çatlak oranı sektör ortalaması olan %15'ten %2'nin altına düşürülmüştür.
STEP2: Hassas İşleme Süreci OptimizasyonuBoyut hassasiyeti sorununa karşı, "ön gerilim telafisi + çok aşamalı küçük deformasyon" işlemi geliştirilmiştir. Bir havacılık motoru kanadı işleme örneği olarak, deformasyon miktarını aşamalı olarak kontrol ederek (tek aşama deformasyon miktarı ≤%5), gerçek zamanlı stres izleme sistemiyle birlikte, şekillendirilme sonrası boyut sapmasını ±0,03 mm'nin içinde kontrol altına alınmıştır.
STEP3: İnert gaz koruma teknolojisiYüksek sıcaklık işleme aşamalarında (örneğin dövme, ısıl işlem), argon koruma sistemi kullanarak oksijen içeriğini 10 ppm'nin altında tutarak yüzey oksidasyonunu etkili bir şekilde önlemektedir. Bir güç pil şirketi bu teknolojiyi uyguladıktan sonra, kutup direği malzemesinin yüzey pürüzlülüğü Ra3,2 μm'den Ra0,8 μm'ye yükselmiş, kaynak başarı oranı ise %98'e çıkmıştır.
Daha fazla bilgi için resmi web sitesine bakın:www.qingchuansuperalloy.com
SSS (Sıkça Sorulan Sorular) Soru-Cevap Teknoloji Seçimi Kılavuzu
S1: Özel alaşım işleme ekipmanı nasıl seçilir?
A: Malzeme özellikleri ile işleme gereksinimleri kapsamlı olarak değerlendirilmelidir. Örneğin, nikel bazlı alaşımlar için sürtünmeyi azaltmak amacıyla grafit yağlayıcı ile birlikte CNC hidrolik pres (basınç aralığı 500-2000 ton) kullanılması önerilir; titanyum alaşımları için ise işleme sertleşmesini önlemek amacıyla düşük hızlı (≤5 mm/s) dövme işlemi uygulanmalıdır.
S2: İşleme sürecinde çatlak riski nasıl izlenir?
A: Kızılötesi termal görüntüleme cihazı kullanarak gerçek zamanlı olarak sıcaklık alanı dağılımını izleyebilir ve ses emisyon sensörleriyle birlikte çatlak oluşum sinyallerini yakalayabilirsiniz. Qinchuan Yeni Malzemeler, bir projede 8 kanallu ses emisyon sistemini dağıtarak çatlak keşif süresini oluşum aşamasına erkene çekerek toplu hurdaya düşmeyi önlemiştir.
S3: İşleme verimliliği ile yüzey kalitesini nasıl dengeleyebilirim?
A: Önemli olan parametre optimizasyonudur. Tornalama işlemi örneğinde, sert metal kaplama kesici aletlerin (kaplama kalınlığı 3-5 μm), 800-1200 rpm ana mil hızı ve 0,05-0,1 mm/r ilerleme hızının kullanılması önerilir; bu sayede hem Ra0,8 μm yüzey pürüzlülüğü hem de saatte 30 kg işleme verimliliği sağlanabilir.
Tam metin özet referansı
Özel alaşım işlemenin optimizasyonu, malzeme, işlem ve ekipman olmak üzere üç alanda eş zamanlı çaba gösterilerek gerçekleştirilmelidir. Qingchuan Yeni Malzemeler, yüksek saflıkta malzeme hazırlama, hassas işleme teknolojisi inovasyonu ve inert gaz koruma teknolojisi ile sektöre ölçülebilir çözümler sunmuştur. Örnek veriler, entegre optimizasyon çözümü uygulandıktan sonra, işletmelerin ortalama işleme maliyetlerinin %22 azaldığını ve ürün kalite oranının %95'in üzerine çıktığını göstermektedir. Gelecekte, dijital işleme teknolojilerinin yaygınlaşmasıyla özel alaşım işleme daha verimli ve daha hassas bir yöne doğru gelişecektir.