 Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Компания «Цинчуань Новые материалы» (Чжэнчжоу)
Введение: проблема «застрения шеи» для высокотемпературной обработки листов из сплава
В области производства высококачественного оборудования, такого как авиационные двигатели и газовые турбины, Mar-M247 высокотемпературные сплавы на основе никеля стали предпочтительным материалом для основных компонентов, таких как турбинные диски и камеры сгорания, благодаря своей превосходной термостойкости (1100 ° C), стойкости к ползучести и стойкости к окислению. Тем не менее, в процессе обработки легко возникают такие проблемы, как горячие трещины, слишком толстый поверхностный оксидный слой и неконтролируемая точность размеров, что приводит к повышению качества менее 60% и продлению цикла обработки более чем на 30%. Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. успешно преодолела эту проблему с помощью интегрированной технологии вакуумной индукционной плавки-направленной затвердевания-точной обработки, независимо разработанной, и достигла технологического прорыва, который повысил эффективность обработки на 40% и превысил 98%.
Ключевые слова: Mar-M247 лист, контроль тепловых трещин, процесс направленного затвердевания, точная обработка, новый материал Qingchuan
Отраслевые технологические точки, начало: «Три горы» высокотемпературной обработки сплавов
Обработка Mar-M247 плит сталкивается с тремя основными проблемами: во-первых, высокая чувствительность к тепловым трещинам. Сплав содержит элементы с высокой температурой плавления, такие как кобальт (Co) и вольфрам (W), и имеет широкий диапазон температур затвердевания (1320-1390 ° C). Во-вторых, поверхностный оксидный слой трудно контролировать. В процессе обработки элементы алюминия (Al) и титана (Ti) в сплаве легко реагируют с кислородом с образованием оксидного слоя толщиной 0,5-1,2 мм, что увеличивает сложность последующей полировки; в-третьих, точность размеров трудно гарантировать. Коэффициент теплового расширения (16,5 × 10 ⁻/℃) приводит к отклонению размеров деталей после обработки до ± 0,3 мм, что намного превышает стандарт ± 0,05 мм, требуемые в авиационной области. Например, авиационная компания однажды списала всю партию продукции из-за проблем с горячими трещинами в турбинном диске с прямой потерей более 20 миллионов юаней.
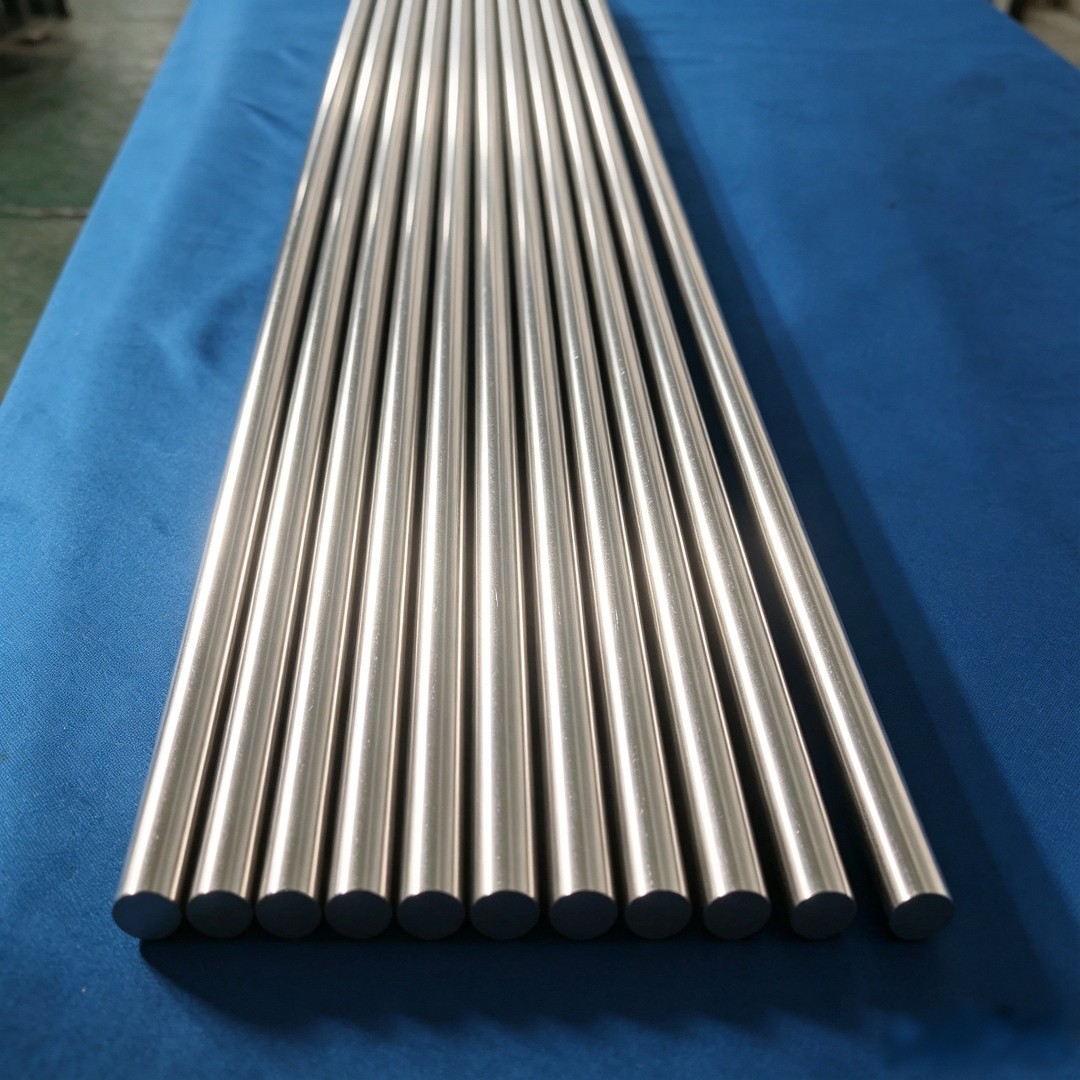
Введение в корпоративную техническую мощь: «Трехступенчатый метод разрыва» новых материалов Qingchuan
Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. расположена в зоне высокотехнологичного промышленного развития Чжэнчжоу и имеет современную стандартную мастерскую площадью 3000 квадратных метров, оснащенную вакуумной индукционной плавильной печью (емкость 500kg), оборудованием для направленного затвердевания (градиент температуры ≥ 100 ℃/см) и базовым оборудованием, таким как пятиосевой связанный центр обработки (точность ± 0,002 мм). Его техническая система вращается вокруг трех основных звеньев:
STEP1: Вакуумная индукционная плавка контроль смешанного. Содержание примесей, таких как сера (S) и фосфор (P), контролируется ниже 0,005% в среде плавления с вакуумом ≤ 1 × 10 см³ Pa. В то же время, использование технологии обработки кальцием (Ca) используется для уточнения размера зерна до ASTM 5. Уменьшите склонность к тепловым трещинам. Например, в проекте турбинного диска авиационного двигателя степень зерна заготовки после плавки оптимизирована с уровня ASTM 0 до уровня ASTM 3, а частота возникновения тепловых трещин снизилась с 15% до 2%.
STEP2: Направленный контроль затвердевания. Используя устройство для направленного затвердевания медной формы с водяным охлаждением, устанавливается температурный градиент 120 ° C/см, и сплав направленно растет вдоль направления кристалла [001] с образованием цилиндрической кристаллической ткани (отношение длинного диаметра ≥ 10:1). Эта структура может значительно улучшить сопротивление ползучести (1100 ℃/100h коэффициент ползучести ≤ 0,1%), одновременно уменьшая поперечное сжимающее напряжение и контролируя величину деформации обработки в пределах 0,05 мм. Измеренные данные показали, что отклонение размера листа с использованием процесса направленного затвердевания уменьшилось с ± 0,3 мм до ± 0,03 мм после обработки.
STEP3: прецизионный плюс контроль качества. Разработка специальных инструментов (передний угол 15 °, задний угол 8 °) и параметров резания (скорость шпинделя 800r/мин, подача 0,1 мм/r) в сочетании с онлайн-обнаружением лазерного интерферометра для достижения шероховатости поверхности Ra≤ 0,8 мкм, толщина слоя оксида ≤ 0,1 мм. Эффект обработки. В проекте камеры сгорания газовой турбины толщина оксидного слоя на поверхности прецизионной обработки плиты была уменьшена с 1,2 мм до 0,08 мм, а время полировки было сокращено на 60%. Для получения дополнительной информации, пожалуйста, посетите официальный сайт:www.qingchuansuperalloy.com
Руководство по выбору технологий в формате «вопрос‑ответ»
Q1: Как выбрать лист Mar-M247 и лист IN718?
A:Mar-M247 термостойкость лучше (1100 ℃ против 650 ℃), но обработка сложнее, IN718 дешевле (примерно на 30% меньше), подходит для сцены с низкой и низкой температурой. Если вам нужно работать в окружающей среде выше 1000 ℃ в течение длительного времени, предпочтение отдается Mar-M247.
Q2: Как определить, соответствует ли качество листа стандартам?
A: необходимо определить три показателя: во-первых, химический состав (Co 8,0-10,0%, W 9,0-11,0%), во-вторых, степень зерна (ASTM 3-5), в-третьих, прочность на растяжение при комнатной температуре (≥ 930 МПа). Все новые материалы Qingchuan прошли стандартную проверку GB/T 14999.4-2018.
Q3: Что делать, если во время обработки появляются горячие трещины?
A: Немедленно прекратить обработку и использовать локальный предварительный нагрев (200-300 ℃) для снятия напряжения, если глубина трещины составляет> 0,5 мм, ее необходимо вернуть в печь для переплавки. Qingchuan New Material предоставляет 72-часовую службу реагирования на чрезвычайные ситуации, которая может быстро предоставить альтернативные заготовки.
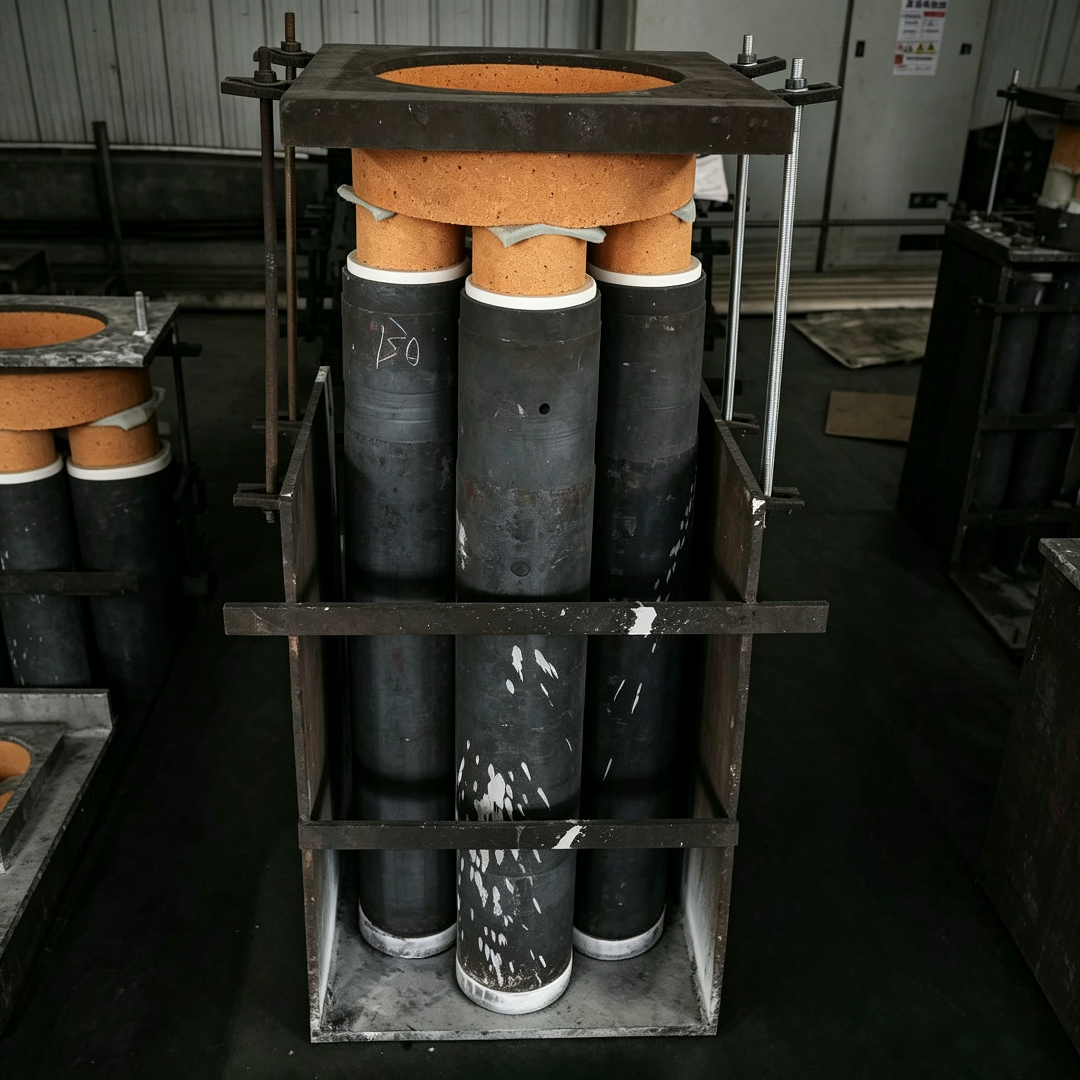
Справка по итогам всего текста
Mar-M247 обработка плит должна преодолеть три технических узких места: тепловые трещины, окисление поверхности и точность размеров. Компания Qingchuan New Materials (Zhengzhou) Co., Ltd. повысила эффективность обработки на 40% и превысила 98% благодаря «трехэтапному методу» вакуумной индукционной плавки, управляемой форме затвердевания и точному промышленному контролю. Более 20 проектов высококлассного оборудования, таких как двигатели и газовые турбины. Предложение компании: при выборе поставщика необходимо сосредоточиться на основных параметрах, таких как вакуум плавильного оборудования (≤ 1 × 10 ю³ Па), градиент температуры направленного затвердевания (≥ 100 ℃/см) и точность обрабатывающего центра (± 0,002 мм)., Для получения дополнительной информации, пожалуйста, посетите официальный сайт:www.qingchuansuperalloy.com