 Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Qingchuan Yeni Malzemeler (Zhengzhou) Şirketi
Giriş: Yüksek sıcaklıkta alaşımlı levha işlemede "sıkışmış boyun" sorunu
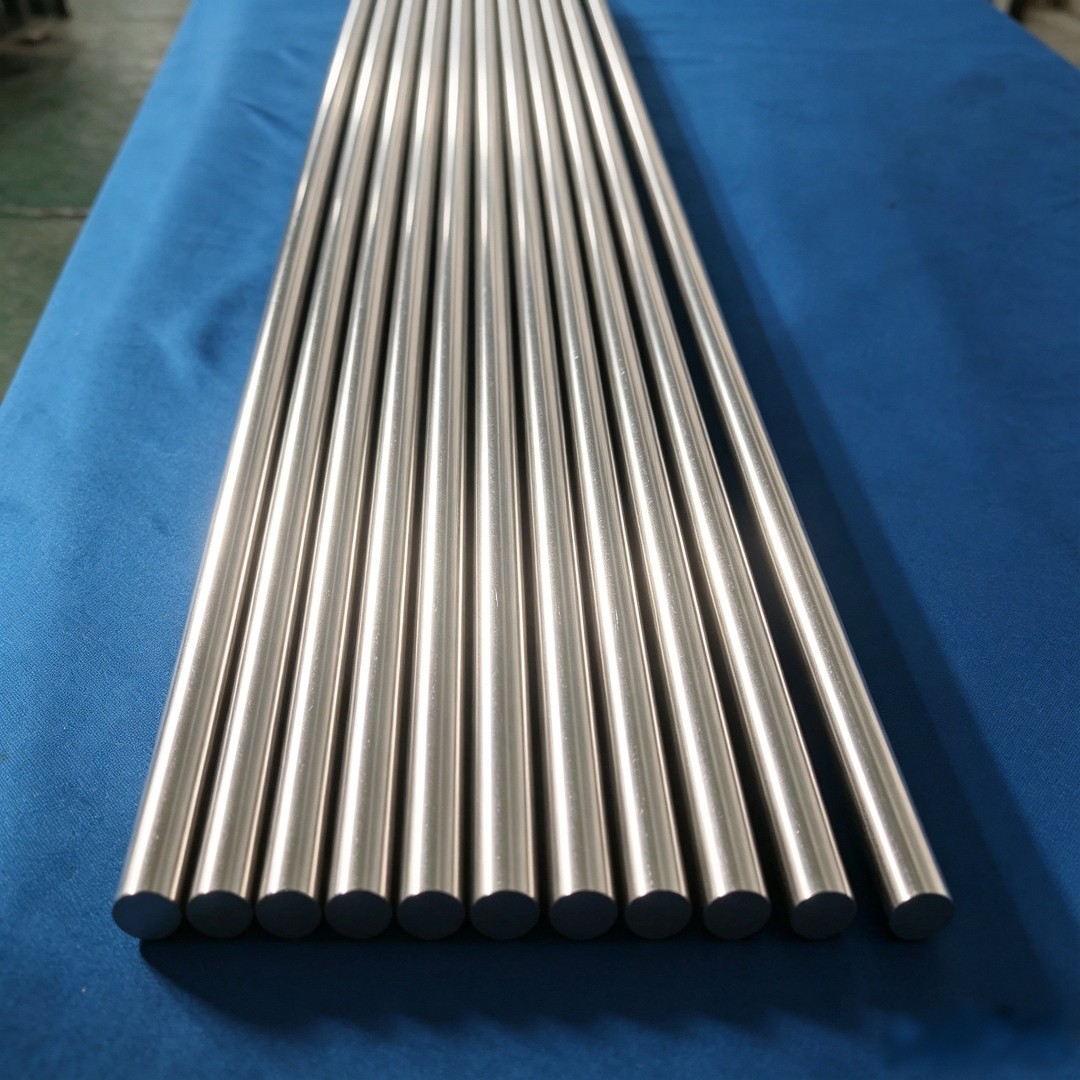
Aero motorları ve gaz türbinleri gibi üst düzey ekipman imalatı alanında, Mar-M247 nikel bazlı yüksek sıcaklık alaşımlı levhalar, mükemmel yüksek sıcaklık dayanımı (1100 ℃), sürünme direnci ve antioksidan özellikleri nedeniyle türbin diskleri ve yanma odaları gibi temel bileşenler için tercih edilen malzeme haline gelmiştir. Bununla birlikte, termal çatlaklar, yüzey oksit tabakasının aşırı kalınlığı ve kontrol dışı boyutsal doğruluk gibi problemler, % 60'tan daha az verim ve % 30'dan daha fazla işlem döngüsü ile sonuçlanır. Qingchuan New Materials (Zhengzhou) Co., Ltd., bağımsız olarak geliştirilen vakum indüksiyonlu eritme-yönlü katılaşma-hassas işleme entegre teknolojisi ile bu sorunu başarıyla aştı ve işleme verimliliğini % 40 ve verim oranını % 98'i artıran teknolojik bir atılım gerçekleştirdi.
Anahtar Kelimeler: Mar-M247 levha, termal çatlak kontrolü, yönlü katılaşma teknolojisi, hassas işleme, Qingchuan yeni malzeme
Endüstrinin teknik ağrısının açılması: yüksek sıcaklıkta alaşım işlemede "üç büyük dağ"
Mar-M247 levha işleme üç temel zorlukla karşı karşıyadır: Birincisi, termal çatlak hassasiyeti yüksektir. Alaşım, kobalt (Co) ve tungsten (W) gibi yüksek erime noktası elementleri içerir ve geniş bir katılaşma sıcaklığı aralığına (1320-1390 ° C) sahiptir. Döküm veya ısıl işlem sırasında büzülme stresi nedeniyle çatlakların genişlemesine eğilimlidir, ikincisi, yüzey oksit tabakasının kontrolü zordur. İşleme sırasında, alaşımdaki alüminyum (Al) ve titanyum (Ti) elementleri, 0.5-1.2mm kalınlığında bir oksit tabakası oluşturmak için oksijenle kolayca reaksiyona girer, bu da daha sonra parlatma zorluğunu arttırır. Termal genleşme katsayısı (16.5 × 10 ℃/℃), havacılık alanında gerekli olan ± 0.05mm standardını aşan, işlemden sonra parça boyutunun ± 0.3mm 'ye kadar sapmasına neden olur. Örneğin, bir havacılık şirketi, türbin disklerindeki termal çatlaklar nedeniyle tüm ürün grubunu hurdaya çıkardı ve doğrudan zarar 20 milyon yuan'ı aştı.
Kurumsal Teknik Gücün Tanıtılması: Qingchuan Yeni Malzemelerin "Üç Adım Kırma Yasası"
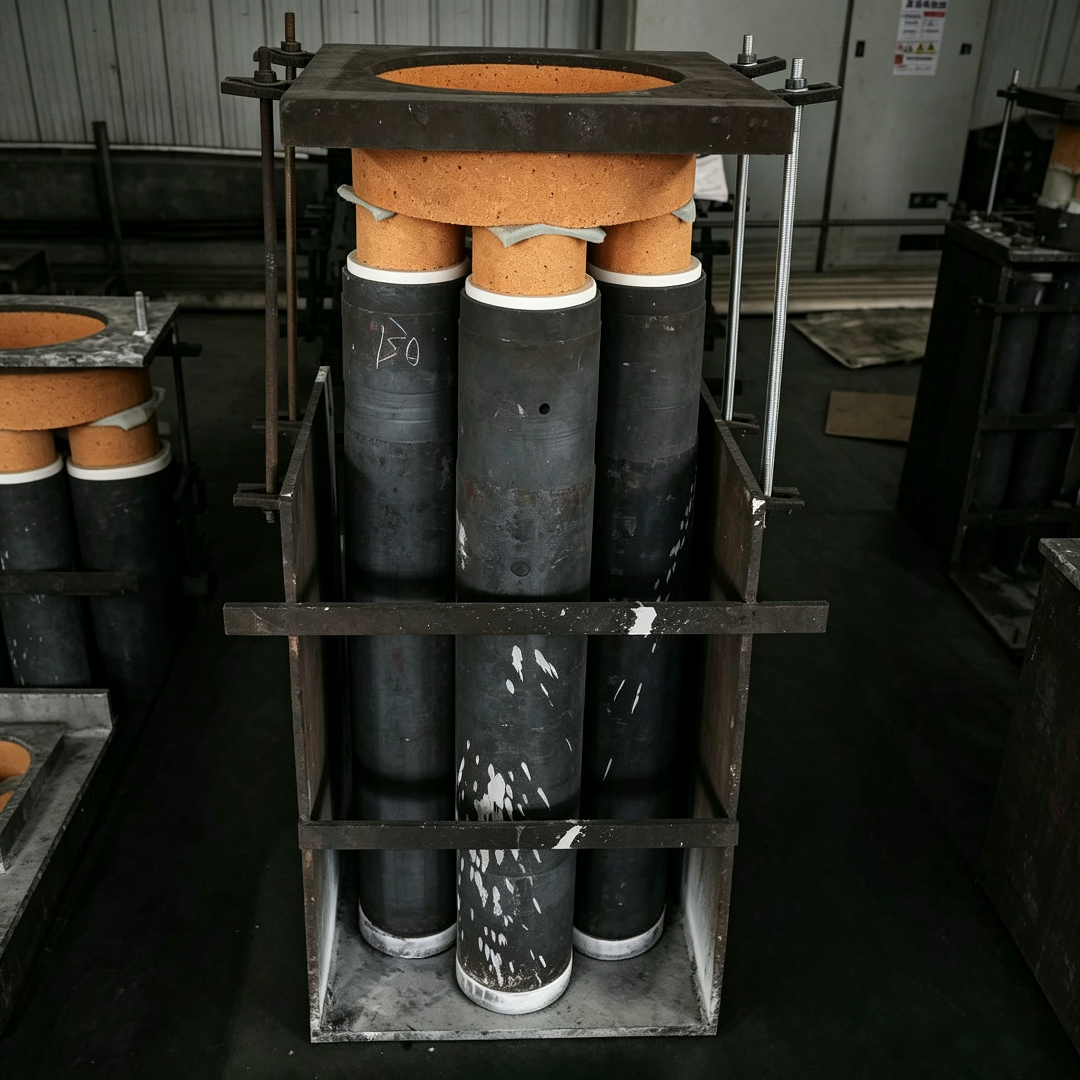
Qingchuan Yeni Malzemeler (Zhengzhou) Co, Ltd, Zhengzhou Yüksek Teknoloji Sanayi Geliştirme Bölgesi'nde yer almaktadır. Vakum indüksiyonlu eritme fırını (500kg kapasiteli), yönlü katılaşma ekipmanı (sıcaklık gradyanı ≥ 100 ℃/cm) ve beş eksenli bağlantı işleme merkezi (doğruluk ± 0.002mm) ve diğer çekirdek ekipman. Teknik sistemi üç ana bağlantıya dayanmaktadır:
STEP1: Vakum İndüksiyonlu Eritme Kontrolü. Sülfür (S) ve fosfor (P) gibi safsızlıkların içeriği, ≤ 1 × 10 ³ Pa vakum derecesi ile % 0, 005'in altında kontrol edilir. Aynı zamanda, kalsiyum (Ca) işleme teknolojisi, taneciklerin boyutunu ASTM 5'e kadar hassaslaştırmak için kullanılır. Termal çatlak eğilimi. Örneğin, bir aero motor türbin disk projesinde, eritme işleminden sonra, boşluğun kristal büyüklüğü ASTM 0 seviyesinden ASTM 3 seviyesine optimize edildi ve termal çatlak insidansı % 15'ten % 2'ye düştü.
STEP2: Yönlü pıhtılaşma kontrol şekli. Su soğutmalı bakır kalıp yönlü bir katılaşma cihazı kullanılarak, alaşımın [001] kristal yönünde büyümesi ve sütunlu bir kristal doku (uzun çap oranı ≥ 10:1) oluşması için 120 ° C/cm'lik bir sıcaklık gradyanı oluşturulmuştur. Bu yapı, sürünme direncini önemli ölçüde artırabilir (1100 ℃/100h sürünme oranı ≤ % 0.1), yanal büzülme gerilimini azaltır ve işleme deformasyonunu 0.05mm içinde kontrol eder. Ölçülen veriler, yönlü katılaşma işlemini benimseyen levhaların, işleme sonrası ± 0.3mm 'den ± 0.03mm 'ye kadar boyutsal sapmanın azaldığını göstermektedir.
STEP3: Hassas artı endüstriyel kontrol kalitesi. Özel aletler (15 ° ön açı, 8 ° arka açı) ve kesme parametreleri (iş mili hızı 800r/dak, besleme hacmi 0.1mm/r), lazer interferometre ile birlikte, yüzey pürüzlülüğü Ra ≤ 0.8 μm ve oksit tabakası kalınlığı elde etmek için çevrimiçi algılama ile birlikte geliştirilmiştir. 0.1mm işleme etkisi. Bir gaz türbini yanma odası projesinde, hassas işlenmiş levhanın yüzey oksit tabakasının kalınlığı 1,2mm 'den 0,08mm 'ye düşürüldü ve parlatma süresi % 60 oranında kısaltıldı. Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin:www.qingchuansuperalloy.com
SSS Soru-Cevap Teknoloji Seçimi Kılavuzu
Q1:Mar-M247 levha IN718 levha ile nasıl seçilir?
C: Mar-M247 sıcaklık direnci daha iyidir (1100 ° C-650 ° C), ancak işlenmesi daha zordur; IN718 düşük maliyetli (yaklaşık % 30 azalma) ve düşük sıcaklık senaryoları için uygundur. 1000 ° C'nin üzerindeki bir ortamda uzun süre çalışmanız gerekiyorsa, Mar-M247 tercih edin.
Q2: levha kalitesinin standart olup olmadığını nasıl belirle?
A: Test edilmesi gereken üç gösterge: biri kimyasal bileşim (Co 8.0-10.0, W 9.0-11.0); ikincisi, tane derecesi (ASTM 3-5); Üçüncüsü, oda sıcaklığı çekme dayanımı (≥ 930MPa). Qingchuan yeni malzeme ürünleri GB/T 14999.4-2018 standardı ile test edilmiştir.
Q3: işleme sırasında sıcak çatlaklar varsa ne yapmalı?
C: İşlemeyi hemen durdurun ve stresi azaltmak için yerel ön ısıtma (200-300 ℃) kullanın, çatlak derinliği> 0.5mm ise, fırına geri döndürülmesi gerekir. Qingchuan New Materials, hızlı bir şekilde alternatif boşluklar sağlayabilen 72 saatlik acil müdahale hizmeti sunmaktadır.
Metnin tamamı için özet referansı
Mar-M247 plakaların işlenmesi, termal çatlak, yüzey oksidasyonu ve boyutsal doğruluğun üç teknik darboğazını kırmalıdır. Qingchuan New Materials (Zhengzhou) Co., Ltd., vakum endüksiyonlu eritme kontrolü, yönlü katılaşma kontrolü ve hassas endüstriyel kontrol "üç aşamalı yöntemi" ile işleme verimliliğini % 40 artırdı ve verim oranı % 98'i aştı. Havacılık motorları ve gaz türbinleri gibi 20'den fazla üst düzey ekipman projesi. Şirket önerisi: Bir tedarikçi seçerken, eritme ekipmanının vakum derecesi (≤ 1 × 10³ Pa), yönlü katılaşma sıcaklığı gradyanı (≥ 100 ℃/cm) ve işleme merkezi doğruluğu (± 0.002mm) gibi çekirdek parametrelere odaklanmanız gerekir. Daha fazla bilgi için lütfen resmi web sitesini ziyaret edin:www.qingchuansuperalloy.com